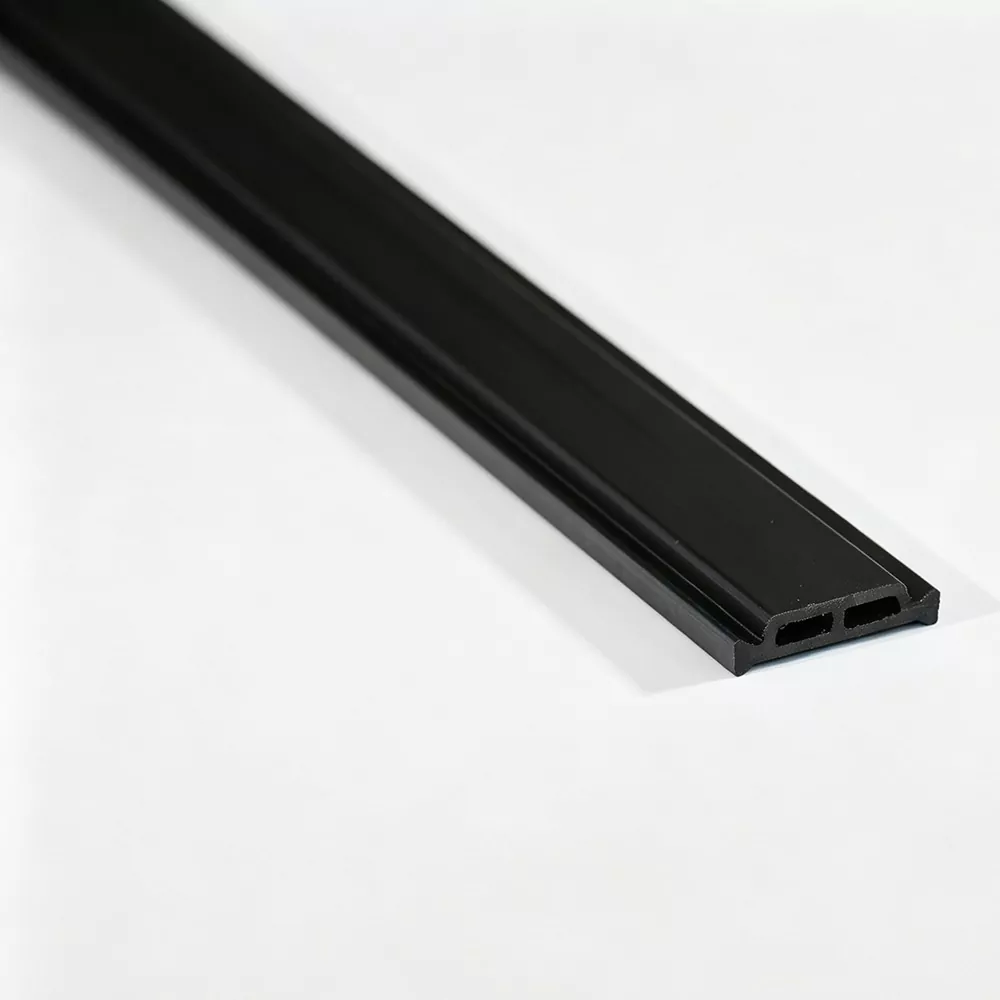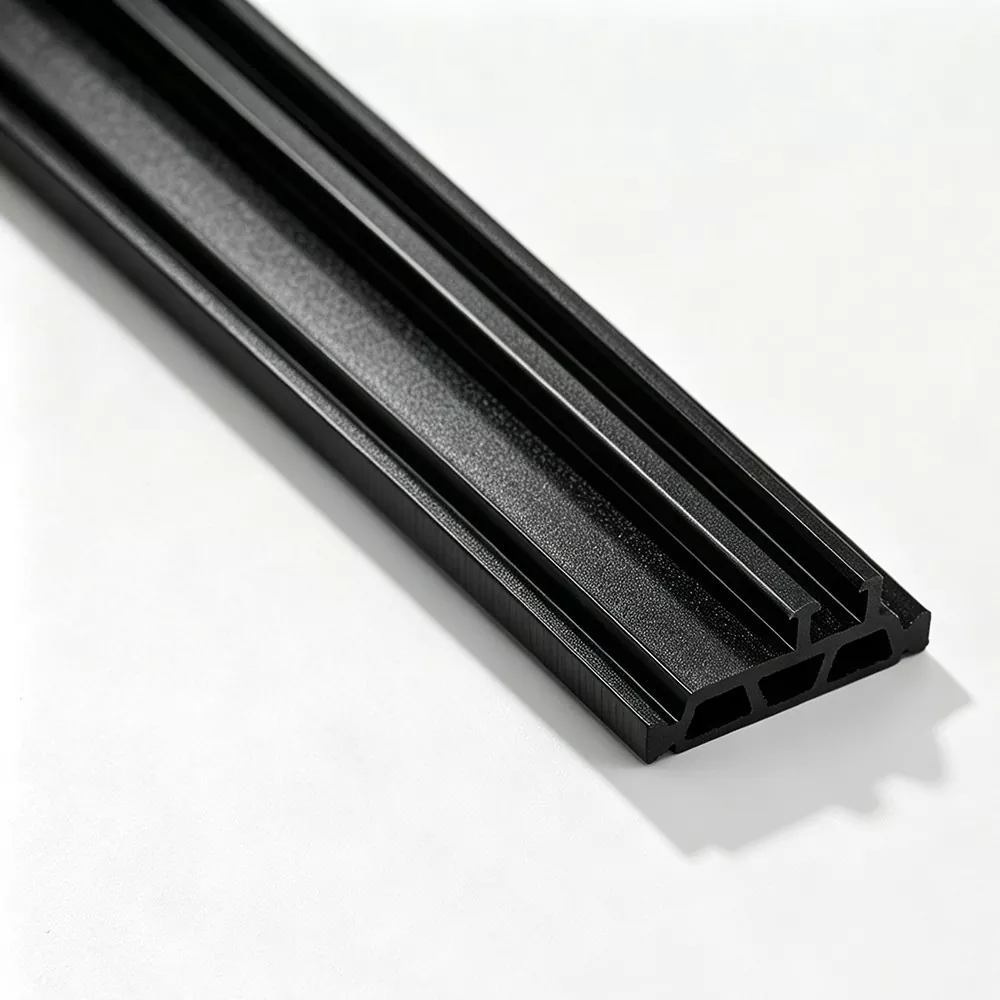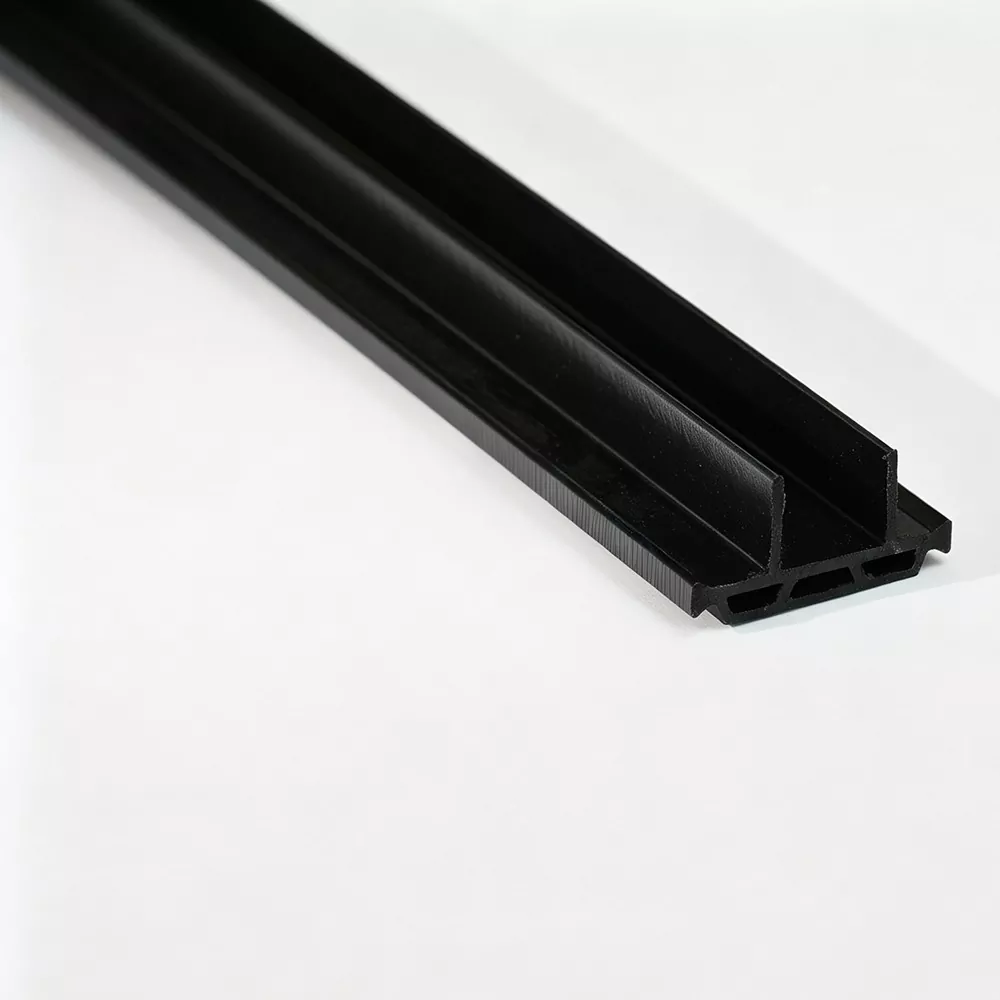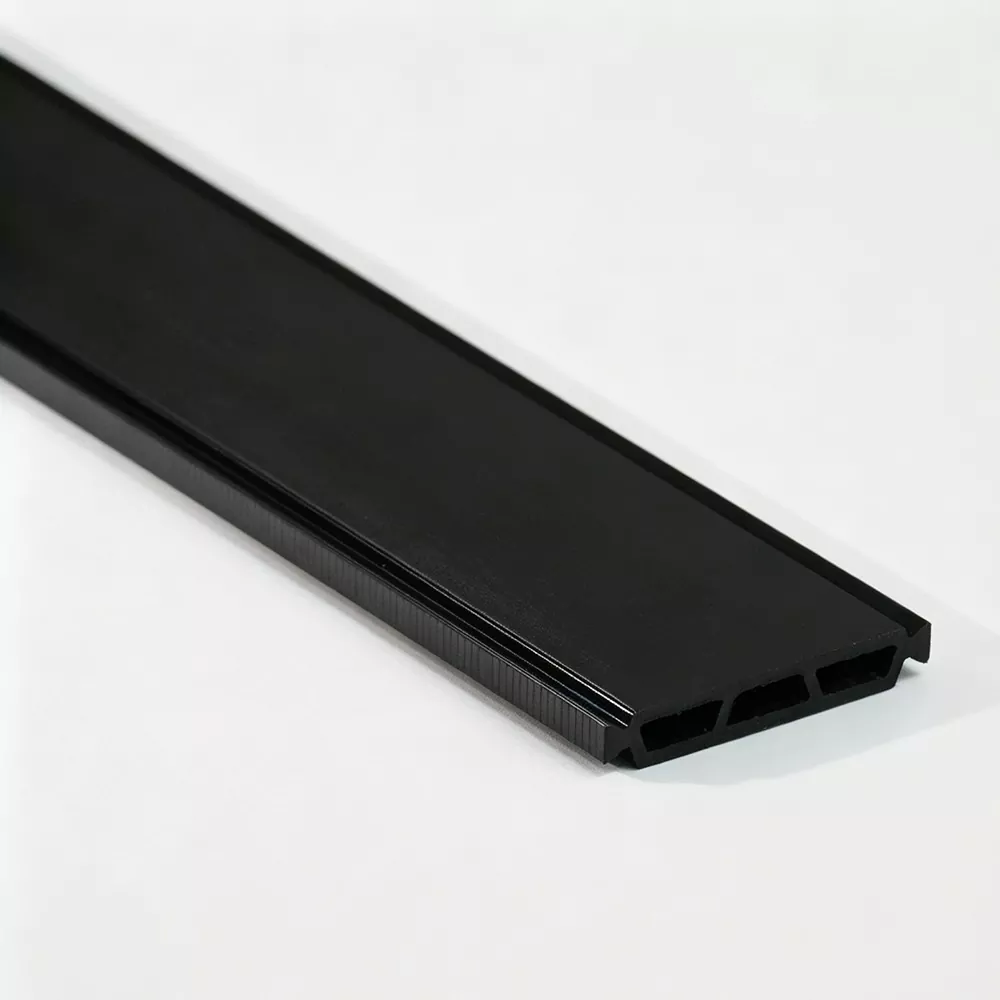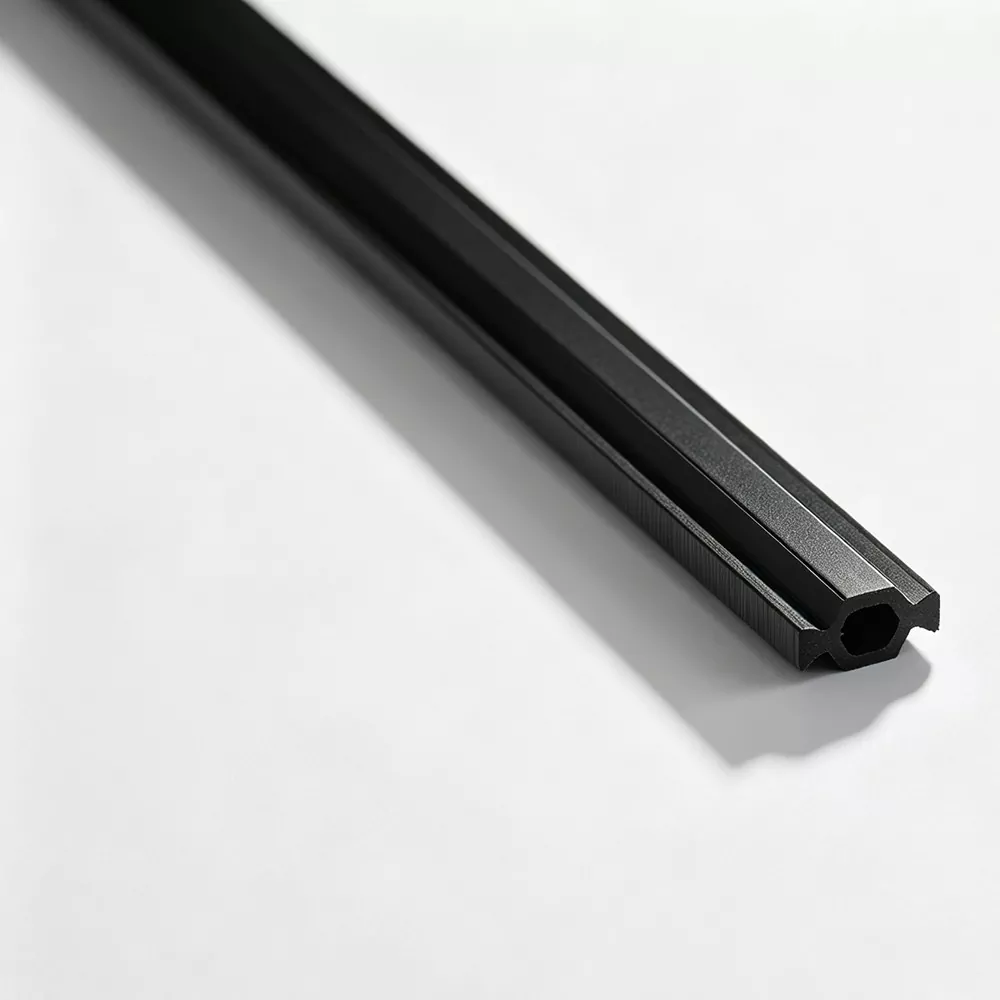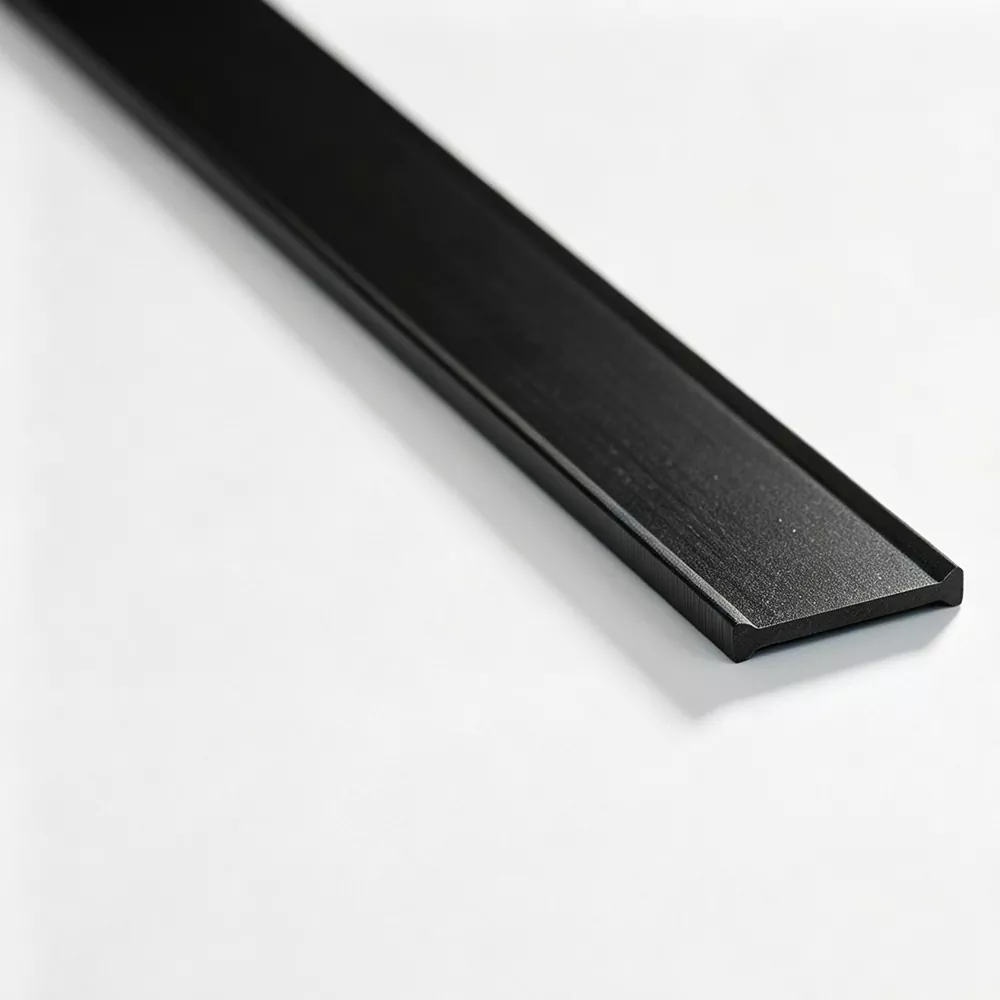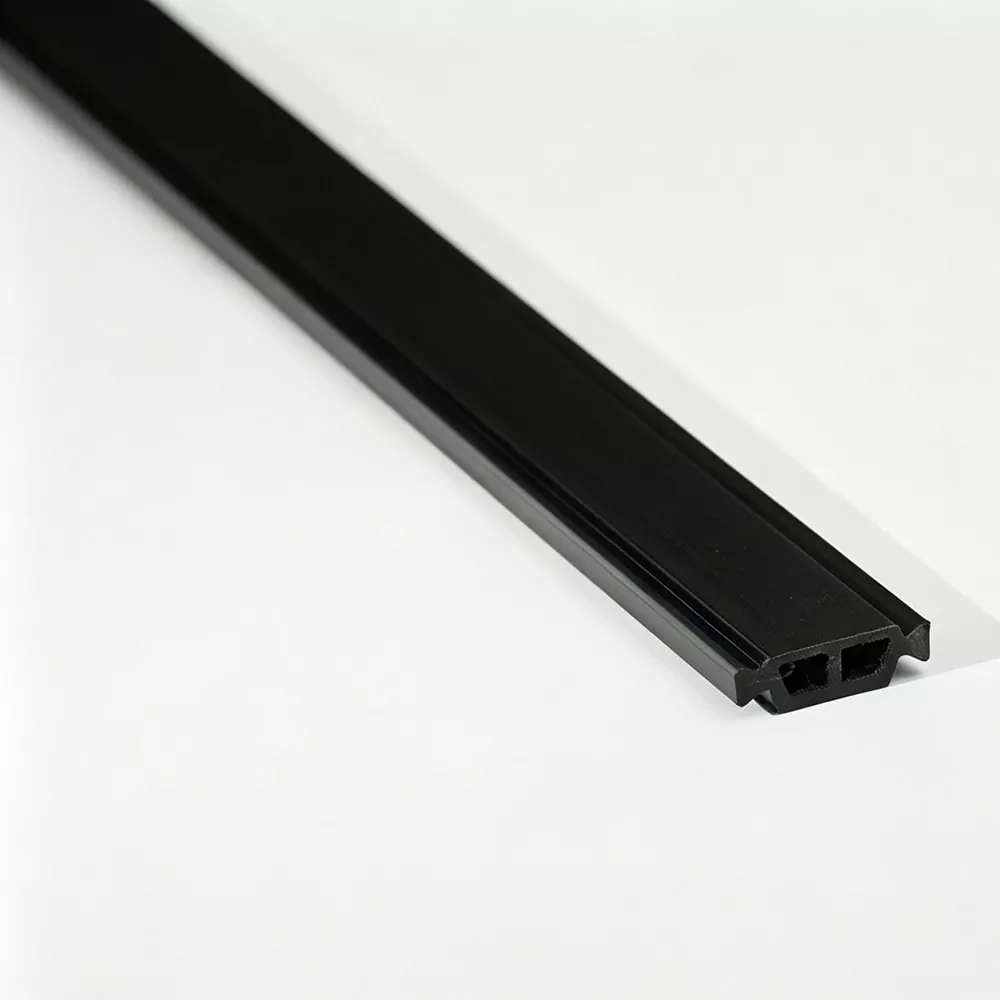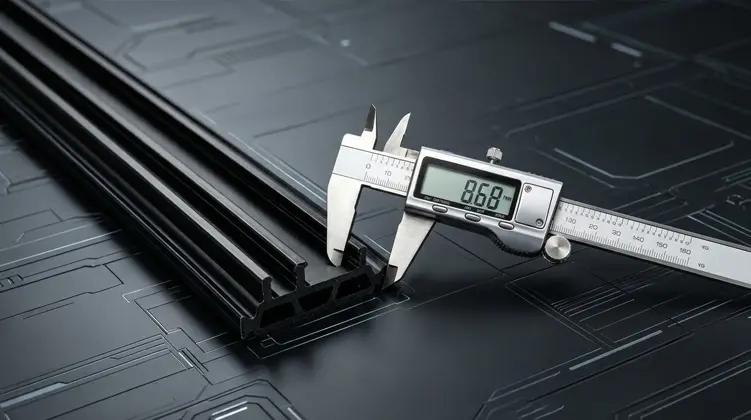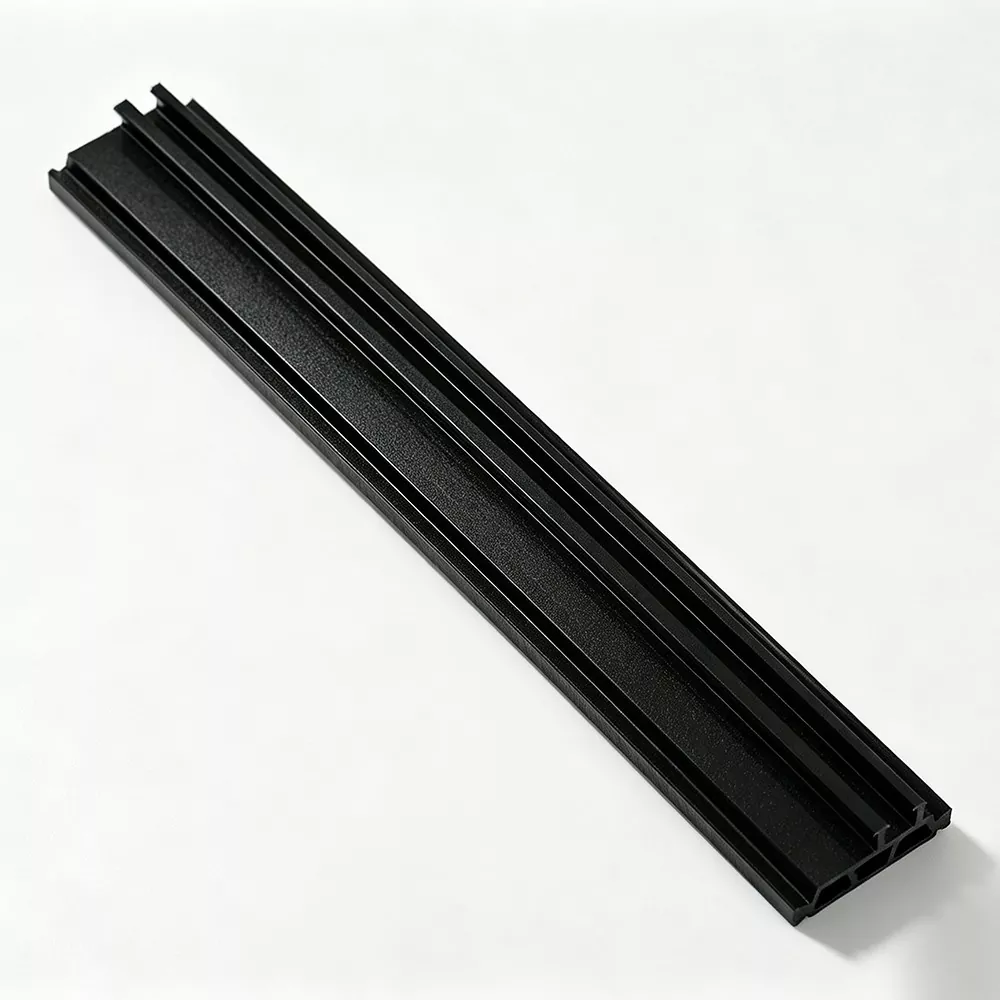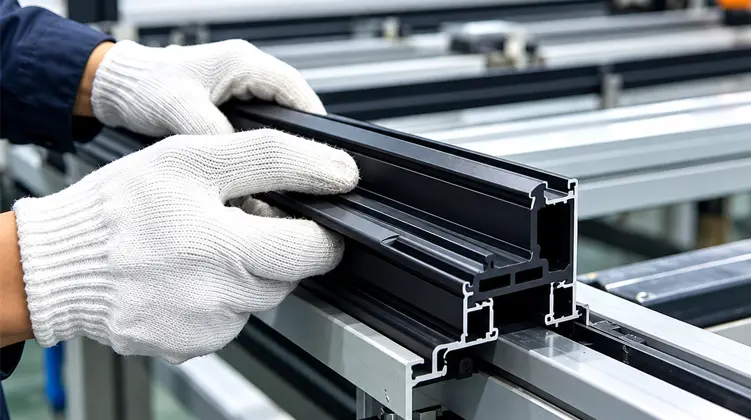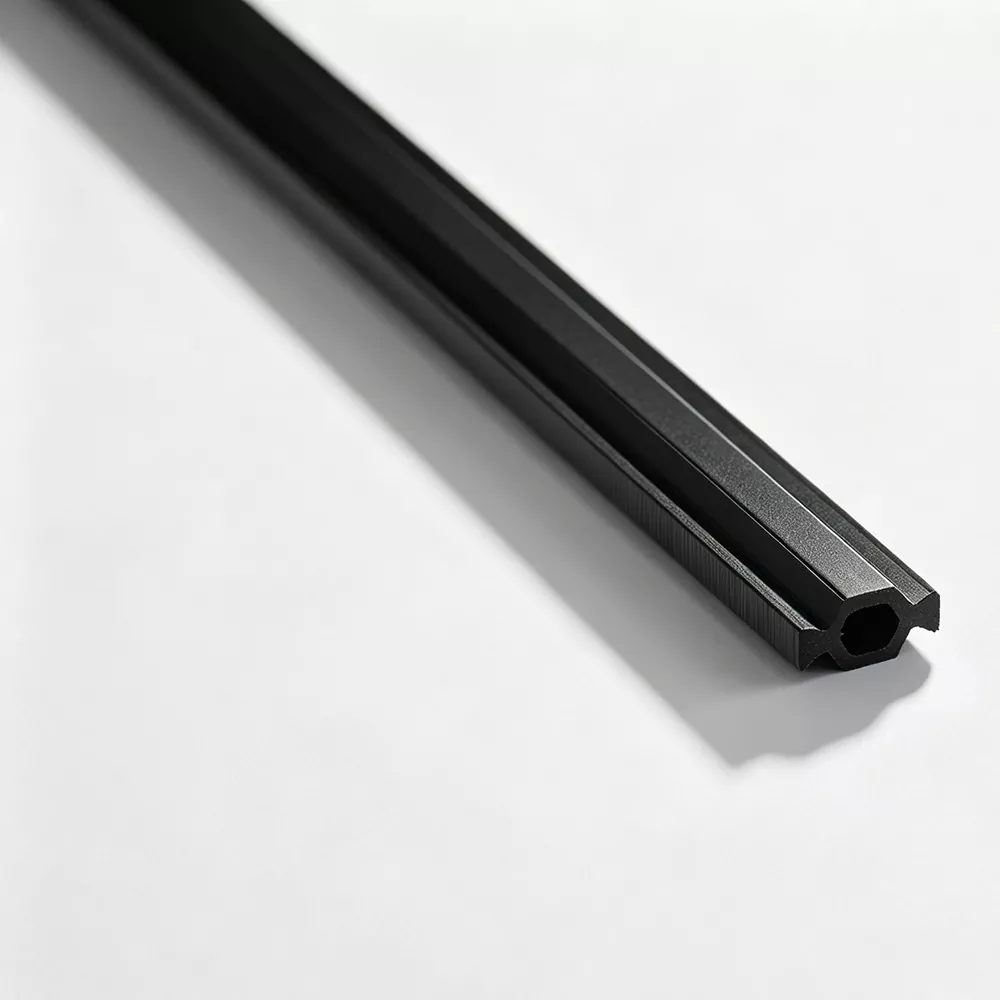
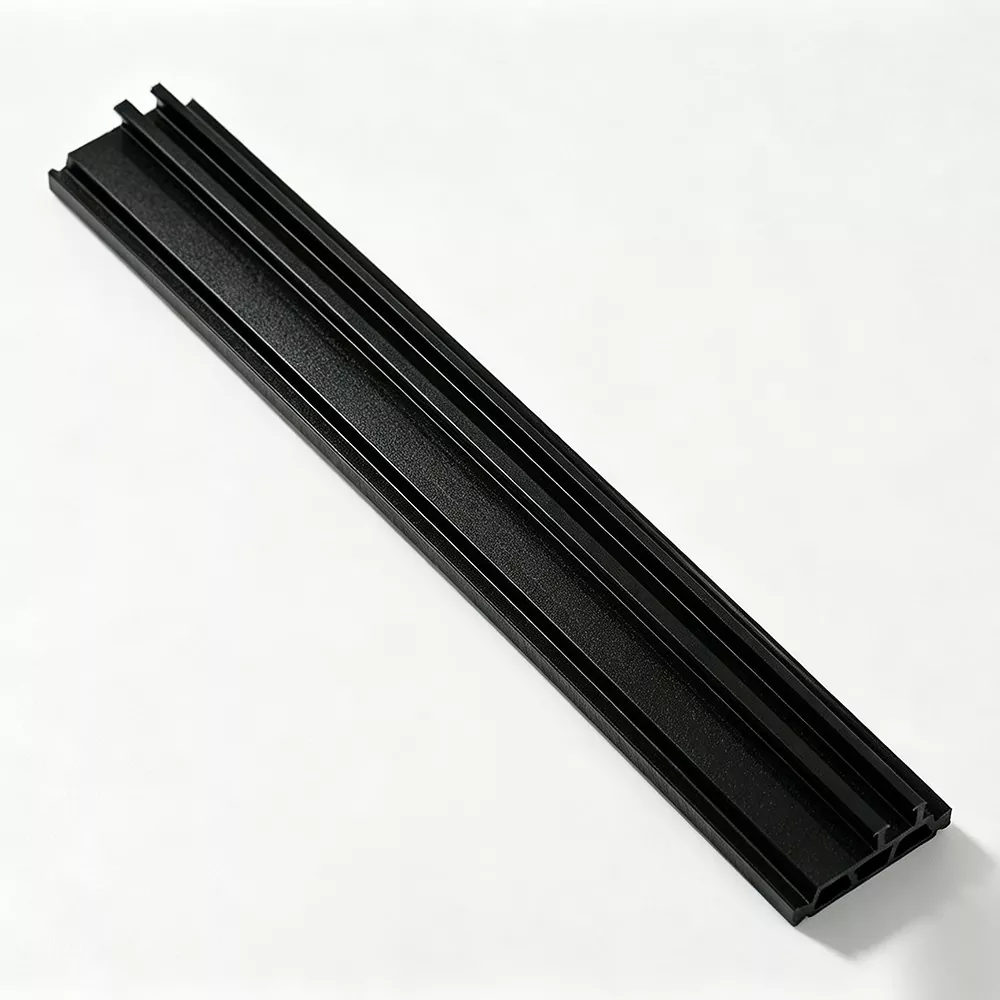
PA66 GF25 Thermal Break Stripser forstærkede polyamidprofiler, der bruges til at adskille indvendige og udvendige aluminiumssektioner i termisk knuste vindues-, dør- og gardinvægsystemer. Deres ydeevne afhænger af mere end den nominelle materialekvalitet. Glasfiberfordeling, tværsnitsgeometri, dimensionsnøjagtighed, mekanisk styrke og kompatibilitet med aluminiumskaviteten har alle indflydelse på den færdige samling. Denne guide forklarer, hvordan materialet fungerer, hvordan almindelige profilformer adskiller sig, hvilke dimensioner der bør kontrolleres, hvordan ekstrudering og kvalitetskontrol påvirker konsistensen, og hvilke tekniske oplysninger der er nyttige, når man udvikler en profil til et specifikt aluminiumssystem.
Indholdsfortegnelse
Udforsk guiden- 01Hvad er materialet?
- 02PA66 og glasfibersammensætning
- 03Sådan fungerer termisk adskillelse
- 04Mekaniske og dimensionelle egenskaber
- 05Almindelige tværsnitstyper
- 06Matchende strimler til aluminiumsprofiler
- 07Fremstilling og ekstrudering
- 08Kvalitetskontrol og test
- 09Typiske applikationer
- 10Skræddersyet profiludvikling
- 11Praktisk udvælgelsestjekliste
- 12Ofte stillede spørgsmål
01Hvad er en PA66 GF25 Thermal Break Profile?
En termisk brudprofil er en ikke-metallisk komponent installeret mellem separate aluminiumssektioner for at afbryde den direkte varmeoverførselsvej gennem en metalramme.
Aluminium er meget brugt i arkitektoniske rammer, fordi det er let, brugbart og strukturelt nyttigt. Men aluminium leder også let varme. Når de indvendige og udvendige dele af en aluminiumsramme forbliver direkte forbundet, kan varmen lettere rejse gennem rammen. Et termisk brud skaber en adskillelse mellem disse metalsektioner og ændrer den måde, varmen bevæger sig gennem den samlede profil.
Polyamid er almindeligvis valgt til denne rolle, fordi det kombinerer isoleringsegenskaber med mekaniske egenskaber, der er egnede til profilsamling. Forstærkede kvaliteter anvendes, hvor båndet skal bevare sin form og forblive sikkert i indgreb med aluminiumet under indføring eller rulning.
Produktet er ikke blot et plastikafstandsstykke. Dens tværsnit skal være designet til at passe til aluminiumshulrummet, gå i indgreb med rillerne og modstå de kræfter, der genereres under fremstilling og service. En passende profil kræver derfor både materialekonsistens og præcis dimensionskontrol.
02Forstå PA66 og 25% glasfiberforstærkning
PA66, også kendt som polyamid 66 eller nylon 66, er en teknisk termoplast, der bruges i komponenter, der kræver en kombination af styrke, stivhed og dimensionskontrol. GF25-betegnelsen angiver, at forbindelsen indeholder 25 vægtprocent glasfiber. Disse fibre forstærker polymermatrixen og modificerer dens mekaniske opførsel.
Hvorfor bruges PA66?
PA66 tilbyder en nyttig balance mellem mekanisk styrke, varmebestandighed og bearbejdelighed for konstruerede profiler. Dens egenskaber gør den velegnet til komponenter, der skal bevare en defineret form, mens de håndteres, samles og udsættes for skiftende miljøforhold.
Ved anvendelse af termiske pauser bør materialevalg tage højde for hele behandlings- og servicemiljøet. Fugtkonditionering, temperaturpåvirkning, profildimensioner og samlingskræfter kan alle påvirke opførselen af en polyamidkomponent.
Hvad tilføjer GF25?
Glasfibre øger stivheden og hjælper med at forbedre dimensionsstabiliteten sammenlignet med en uforstærket polyamidforbindelse. Forstærkning er især relevant, når en lang, smal profil skal modstå deformation under håndtering og montage af aluminiumsprofil.
Højere stivhed
Glasfiberforstærkning øger stivheden, og hjælper profilen med at bevare sit designede tværsnit under forarbejdning og installation.
Dimensionskontrol
Den forstærkede blanding understøtter mere stabile profildimensioner, når ekstruderings- og afkølingsforholdene er korrekt kontrolleret.
Mekanisk engagement
Passende styrke og stivhed hjælper båndet til at forblive i indgreb med aluminiumsriller under indføring og rulleformning.
Retningsbestemte egenskaber
Fiberorientering påvirker langsgående og tværgående adfærd, hvilket gør ekstruderingsdesign og processtyring vigtig.
Glasfiberprocenten alene beskriver ikke alle præstationskarakteristika. To forbindelser med det samme nominelle forstærkningsniveau kan opføre sig forskelligt på grund af harpikskvalitet, fiberlængde, fiberfordeling, fugttilstand og forarbejdningshistorie. Teknisk evaluering bør derfor omfatte både materialeoplysninger og færdige testresultater.
03Hvordan virker termisk adskillelse i aluminiumsrammer?
Termisk adskillelse fungerer ved at erstatte en kontinuerlig metalforbindelse med en sektion med lavere ledningsevne. I en termisk brudt ramme er de indvendige og udvendige aluminiumskomponenter adskilt af polyamidprofiler. Dette afbryder den direkte ledende bane, der ellers ville strække sig gennem aluminiumsrammen.
Afbrydelse af metalvarmeoverførselsstien
Varme bevæger sig gennem materialer i henhold til deres termiske egenskaber og samlingens geometri. Aluminium leder varme meget lettere end polyamid. Introduktion af en polyamidsektion mellem to aluminiumsdele ændrer derfor varmestrømmen gennem rammen.
Bredden af den isolerende sektion, profilformen og den omgivende metalgeometri bidrager alle til den termiske opførsel af det færdige system. Et bredere termisk brud kan give en længere vej gennem isoleringsmaterialet, men bredden bør ikke betragtes isoleret. Det komplette rammedesign skal vurderes.
Hvorfor det komplette vinduessystem betyder noget
En termisk brudstrimmel kan ikke bestemme den termiske ydeevne af et helt vindue eller gardinvæg alene. Rudekonfiguration, rammedybde, luftlækage, vejrtætninger, drændesign, hardware og installationsdetaljer har også betydning. Strimlen er en vigtig komponent i en større konstrueret samling.
04Mekanisk styrke og dimensionsstabilitet
Mekanisk ydeevne er afgørende, fordi en termisk brudprofil skal gøre mere end at adskille to aluminiumssektioner. Det skal også forblive sikkert forbundet til dem. Under samlingen kan strimlen opleve indføringstryk, rullekræfter, friktion og lokal belastning omkring dets låsefunktioner.
Langsgående trækstyrke
Langsgående trækstyrke beskriver modstand mod trækkræfter langs længden af en ekstruderet strimmel. Det er relevant, når profiler håndteres, transporteres, indsættes eller behandles gennem udstyr. Fiberorientering langs ekstruderingsretningen kan påvirke denne egenskab.
Tværgående forskydningsmodstand
Tværstyrken er vigtig, fordi kræfter på tværs af profilen kan påvirke forbindelsen mellem polyamidstrimlen og aluminiumssektionerne. Låsegeometrien, rilledimensionerne, materialets tilstand og rulleformningsprocessen bidrager alle til den mekaniske integritet af den samlede profil.
Dimensionsstabilitet
Dimensionsstabilitet vedrører en profils evne til at bevare sin tilsigtede form og mål. Bredde, højde, vægtykkelse og låsefunktioner skal forblive inden for de aftalte tolerancer, så båndet konsekvent kan passe til aluminiumshulrummet.
Ændringer i fugtindhold og temperatur kan påvirke polyamiddimensioner og mekanisk opførsel. Opbevarings-, konditionerings- og produktionsmiljøer bør tages i betragtning, når inspektionsmetoder og monteringskrav defineres.
- Tjek de langsgående trækegenskaber for håndterings- og forarbejdningskrav.
- Gennemgå tværgående styrke og forskydningsadfærd for den påtænkte låsekonstruktion.
- Bekræft bredde, højde, tykkelse og kritiske tværsnitsdimensioner.
- Overvej fugtkonditionering og temperatureksponering under evalueringen.
- Vurder profilen efter den påtænkte indføring eller rulleproces.
05Almindelige tværsnitstyper og deres anvendelser
Termiske brudprofiler fås i forskellige tværsnitskonfigurationer. Den korrekte type afhænger af formen på aluminiumshulrummet, låsestrukturen og den produktionsmetode, der bruges til at forbinde metalsektionerne.
I-Type profiler
I-Type-profiler har generelt en relativt lige sidesektion og bruges med kompatible aluminiumshulrum med lige riller. Deres egnethed afhænger af dimensionerne og indgrebsegenskaberne for den specifikke ekstrudering. Strimlen skal sidde sikkert uden for stor indføringskraft eller uønsket bevægelse.
C-type profiler
C-Type profiler har et formet tværsnit beregnet til kompatible buede, trinformede eller specialformede aluminiumshulrum. Geometrien kan hjælpe med at skabe et defineret mekanisk indgreb, når aluminiumsrillen er designet til den sektion.
T-type profiler
T-type profiler bruger en hoved-og-stamme-konfiguration. Det bredere hoved og den smallere forbindelsessektion skal svare til optagelsesrillen og monteringskravene til aluminiumsprofilen. Nøjagtig matchning er vigtig for at undgå interferens under indføring og rulning.
Specialformede profiler
Nogle aluminiumssystemer bruger hulrum, der ikke kan matches med en standard profilform. Specialformede sektioner kan udvikles omkring en tegning, dimensionsspecifikation eller fysisk profilinformation. Designet skal tage højde for det fulde tværsnit, inklusive låsedetaljer og eventuelle lokale tykkelsesændringer.
| Profiltype | Typisk strukturel funktion | Vigtigste matchende overvejelse |
|---|---|---|
| I-Type | Generelt ligesidet tværsnit | Kompatibilitet med lige riller og hulrumsdimensioner |
| C-type | Buet eller trinvis indgrebsgeometri | Passer til aluminium hulrumsformen og låseområdet |
| T-type | Hoved-og-stamme konfiguration | Matchende hovedbredde, stilkdimensioner og rilleåbning |
| Specialformet | Brugerdefineret tværsnit til en bestemt ekstrudering | Tegningsnøjagtighed, montagemetode og funktionelle dimensioner |
Profilnavne er nyttige til indledende klassificering, men de er ikke nok til at bekræfte kompatibilitet. Producenter bør sammenligne faktiske tværsnitstegninger og kritiske dimensioner, før de vælger en type.
06Sådan matcher du båndet med en aluminiumsprofil
At matche den termiske pause til aluminiumsekstruderingen er et af de vigtigste stadier i produktvalg. En profil, der ligner den påkrævede sektion, kan stadig have en uegnet låsefunktion, bredde eller højde. Det modtagende hulrum bør behandles som udgangspunkt for udvælgelsen.
PA66 GF25 Thermal Break Stripsbør vurderes i forhold til aluprofiltegningen og selve montageprocessen, frem for at vælges alene efter produktnavn.
| Aluminium profil detalje | Strip Dimension eller Feature | Hvad skal verificeres |
|---|---|---|
| Kavitets bredde | Strimmelbredde | Pasform, engagement og dimensionel tolerance |
| Hulrums dybde | Profilhøjde | Korrekt siddeplads i aluminiumssektionen |
| Rille struktur | Låsegeometri | Kompatibilitet med indføring og rulleformning |
| Påkrævet adskillelse | Strimmeltykkelse og sektionsdesign | Tilgængelig plads og systemkonfiguration |
| Monteringsudstyr | Profiltolerancer og engagementsdetaljer | Indføringskraft, rulleforhold og stabilitet |
| Leverings- og forarbejdningsmetode | Længde og leveringsform | Kompatibilitet med skære-, håndterings- og produktionslinjer |
Tjek det komplette tværsnit
Bredde og højde er kun to dele af den dimensionelle gennemgang. Rilleåbningen, låseskuldrene, vægtykkelsen, hjørneradier og lokale overgange kan også påvirke pasformen. Små forskelle i disse områder kan ændre indføringsmodstanden eller den måde, hvorpå strimlen låses fast i aluminiumet.
Overvej monteringsmetoden
Indsættelses- og rulleprocesser stiller forskellige krav til profilen. En sektion, der passer til hulrummet dimensionelt, kan stadig være vanskelig at bearbejde, hvis låsegeometrien eller overfladetilstanden er uegnet. Evalueringen bør derfor omfatte det påtænkte udstyr og produktionsparametre.
07Fremstillingsprocesser bag konsistente profiler
Ekstrusionsfremstilling omdanner en forstærket polymerforbindelse til en kontinuerlig profil med et defineret tværsnit. Stabil produktion kræver kontrol af indgående materialer, sammensætningsforhold, ekstruderingsparametre, afkøling, formning og skæring.
Forberedelse af råvarer
PA66-harpiks og glasfiber er de vigtigste materialer i den forstærkede forbindelse. Indgående materialetjek kan omfatte smelteflowindeks, glasfiberindhold og fugttilstand. Disse faktorer påvirker smelteadfærd, fiberfordeling og konsistensen af den færdige profil.
Fugtkontrol er særlig vigtig ved forarbejdning af polyamid. Materialehåndtering og tørringsprocedurer bør være passende for harpiksen og produktionsbetingelserne. Forkert forberedelse kan påvirke overfladens udseende og forarbejdningsstabilitet.
Twin-screw ekstrudering
Dobbeltskrueekstrudering bruges til at behandle og forme forstærkede termoplastiske forbindelser. Skruens konfiguration og driftsbetingelser påvirker materialeblanding, smeltebevægelse og fiberfordeling. En passende matrice danner så den nødvendige tværsnitsgeometri.
Køling og formning
Efter at have forladt formen, passerer den ekstruderede profil gennem en kontrolleret afkølings- og formningsproces. Temperatur, trækhastighed og køleforhold påvirker dimensionsstabiliteten. Hvis disse parametre ikke er afbalancerede, kan profilen vise dimensionsvariationer, deformationer eller overfladefejl.
Fiberorientering og skæring
Glasfiberorienteringen påvirkes af materialestrømmen gennem ekstruderingssystemet og matricen. Det bidrager til de retningsbestemte mekaniske egenskaber af den færdige profil. Når sektionen er blevet afkølet og stabiliseret, giver præcisionsskæring den nødvendige forsyningslængde.
- Materiale forberedelse:Tjek harpikstilstand, glasfiberindhold og fugtighed før behandling.
- Foderblanding:Oprethold stabile fodrings- og materialeblandingsforhold.
- Ekstruderingsstøbning:Brug de passende matrice og kontrollerede ekstruderingsparametre til at danne sektionen.
- Køling og formning:Stabiliser profilen, mens du kontrollerer temperatur og trækhastighed.
- Dimensionel inspektion:Gennemgå tværsnitsdimensioner og overfladetilstand under produktionen.
- Præcisionsskæring:Klip den færdige profil til til den aftalte leveringslængde og inspicér det endelige udseende.
For passende specifikationer kan lige strimler leveres med 6 meter pr. stk., mens kompatible oprullede profiler kan leveres med 500 meter pr. rulle. Den passende form afhænger af sektionens geometri, håndteringskrav og nedstrømsbehandlingsmetode.
08Kvalitetsinspektion og vigtige testartikler
Kvalitetsevaluering bør dække materialeegenskaber, dimensionsnøjagtighed, mekanisk opførsel og tilstanden af den færdige profil. En enkelt test kan ikke repræsentere alle krav til et termisk brudsystem i aluminium. Inspektionskriterier bør være forbundet med den påtænkte anvendelse og den aftalte tekniske specifikation for produktet.
Indgående materialetjek
Indkommende inspektion kan gennemgå harpiksidentifikation, smelteflowadfærd, glasfiberindhold og fugt. Ensartede råmaterialer giver et mere stabilt grundlag for ekstrudering og færdigprofilkontrol.
Eftersyn i gang
Under produktionen kan tværsnitsmål og overfladetilstand kontrolleres med definerede intervaller. Registrering af procesparametre hjælper med at identificere variation og understøtter produktionssporbarhed. Inspektionspunkter kan omfatte bredde, højde, tykkelse, profilform og synlige overfladefejl.
Laboratorievurdering
Afhængigt af specifikationen kan laboratorietestning omfatte tæthed, Shore-hårdhed, langsgående og tværgående trækstyrke, vandmodstand, termisk ældning og lineære ekspansionskarakteristika. Den gældende testmetode og konditioneringskrav bør defineres, før resultaterne sammenlignes.
Eftersyn af færdigt produkt
Før afsendelse kan færdige strimler kontrolleres for udseende og mål. Emballering og håndtering skal også beskytte profilen mod bøjning, forurening og unødvendig mekanisk skade. En engelsk inspektionsrapport kan understøtte teknisk kommunikation og indgående kvalitetsgennemgang.
| Inspektionsvare | Hvad det vurderer | Hvorfor det betyder noget |
|---|---|---|
| Glasfiberindhold | Forstærkningsandel i forbindelsen | Understøtter materialekonsistens og specifikationskontrol |
| Dimensionel inspektion | Bredde, højde, tykkelse og tværsnit | Bekræfter pasform med aluminiumshulrummet |
| Shore hårdhed | Modstand mod indrykning under en defineret metode | Giver en væsentlig egenskab til gennemgang af specifikationer |
| Trækstyrke | Langsgående og tværgående mekanisk adfærd | Hjælper med at evaluere håndterings- og monteringskrav |
| Vandmodstand | Adfærd under defineret fugtpåvirkning | Understøtter evaluering for det påtænkte servicemiljø |
| Termisk ældning | Egenskabsændringer efter defineret varmepåvirkning | Hjælper med at vurdere materialestabilitet under testforhold |
| Lineær ekspansion | Dimensionsændring med temperatur | Nyttigt til at overveje profiltilpasning på tværs af temperaturændringer |
Testresultater skal fortolkes ved hjælp af den relevante metode, prøveforberedelse, konditionering og acceptkriterier. En meningsfuld kvalitetsspecifikation identificerer både den egenskab, der testes, og de forhold, hvorunder resultatet opnås.
09Anvendelser i vinduer, døre og gardinvægge
Forstærkede polyamidprofiler bruges i en række arkitektoniske aluminiumsystemer. Sektionsdesignet og de mekaniske krav varierer med rammestrukturen, åbningskonfigurationen og monteringsprocessen.
Aluminium vinduer
I termisk knuste vinduesrammer og karme adskiller listen indvendige og udvendige aluminiumssektioner. Dens tværsnit skal passe til rammen og rammens hulrum, samtidig med at passende indgreb bevares under monteringen. Vinduessystemdesignere overvejer også rammedybde, rudearrangement, vejrforsegling og dræning.
Aluminium døre
Dørprofiler kan opleve gentagen betjening og mekanisk belastning omkring hængsler, låse og forbindelsessektioner. Det termiske brud skal passe til aluminiumsprofilen og forblive stabilt under fremstilling og brug. Det komplette dørdesign bestemmer den nødvendige sektionsgeometri og mekaniske specifikation.
Gardinvægsystemer
Indramning af gardinvæg omfatter almindeligvis lodrette stolper og vandrette agterspejle. Termiske brudsektioner er indbygget i kompatible aluminiumskomponenter for at adskille indvendige og udvendige metaldele. Profildimensioner, forbindelsesdetaljer og strukturelle krav skal overvejes sammen.
Andre arkitektoniske aluminiumsprofiler
Særlige arkitektoniske ekstruderinger kan bruge ikke-standard hulrumsformer eller dimensioner. I disse tilfælde kan en profil udviklet omkring ekstrusionstegningen hjælpe med at imødekomme specifikke krav til indgreb og adskillelse. Designprocessen bør omfatte aluminiumsgeometrien og montagemetoden fra begyndelsen.
Vinduesrammer og karme
Anvendes mellem kompatible indvendige og udvendige aluminiumsrammesektioner.
Dørrammesystemer
Designet omkring rillestrukturen og de mekaniske behov for dørprofiler.
Gardinvægstolpe
Anvendes i lodrette rammesektioner med passende termiske brudhulrum.
Gardinvægge agterspejle
Matchet til vandrette aluminiumssektioner og deres monteringskrav.
10Tilpasset profiludvikling og teknisk koordinering
Ikke enhver aluminiumsekstrudering bruger en standard termisk brudgeometri. En tilpasset profil kan være nødvendig, når hulrumsdimensionerne, låsestrukturen eller den nødvendige adskillelse afviger fra almindeligt anvendte sektioner. Udviklingsprocessen bør begynde med en klar forståelse af den modtagende aluminiumsprofil.
Information til profilvurdering
En alu-ekstruderingstegning er et nyttigt udgangspunkt, fordi den viser hulrummet og låsedetaljerne, der bestemmer den nødvendige profilform. Dimensionsoplysninger bør identificere kritiske bredder, højder, vægsektioner, rilleåbninger og tolerancer.
Det er også nyttigt at definere den påtænkte monteringsmetode, produktionsudstyr, påkrævet strimmellængde og eventuelle særlige krav til udseende eller emballage. Disse detaljer reducerer usikkerhed under profilevaluering og værktøjsudvikling.
Typiske tilpasningsmuligheder
- Tværsnit:I-Type, C-Type, T-Type eller et specialformet design.
- Dimensioner:Tilpasset bredde, højde, tykkelse og låsedetaljer.
- Farve:Farvevalg i henhold til aftalt materiale og produktionsspecifikation.
- Længde:Lige afskårne længder eller passende oprullede forsyningsformer.
- Identifikation:Lasermærkning, hvor det kræves af produktspecifikationen.
- Emballage:Emballeringsarrangementer egnet til opbevaring, transport og produktionshåndtering.
Udvikling Workflow
- Gennemgang af tegning:Gennemgå aluminiumtværsnittet, dimensionerne og låsegeometrien.
- Profilvurdering:Bekræft den nødvendige strimmelsektion og identificer kritiske matchende dimensioner.
- Forberedelse af værktøj:Udvikl eller juster ekstruderingsmatricen til det specificerede tværsnit.
- Prøveekstrudering:Evaluer den dannede profil og gennemgå dens dimensionelle karakteristika.
- Dimensionsbekræftelse:Kontroller profilen i forhold til den aftalte tegning og tekniske krav.
- Produktionsarrangement:Bekræft den endelige specifikation, inspektionskrav og leveringsformular.
Den tekniske koordinering bør fortsætte gennem udviklingsstadierne. Hvis indføringen er vanskelig, revner, eller forskydningsstyrken er utilstrækkelig, skal undersøgelsen muligvis overveje materialetilstand, profilgeometri, rilledimensioner og monteringsparametre sammen.
11En praktisk udvælgelsestjekliste for producenter
Produktvalg er mere pålideligt, når materialekrav og aluminiumsprofildetaljer gennemgås som én specifikation. Følgende tjekliste kan hjælpe ingeniør- og indkøbsteams med at organisere de nødvendige oplysninger, før de bekræfter en profil.
Materiale og forstærkning
- Bekræft PA66-grundmaterialet og den specificerede 25 % glasfiberforstærkning.
- Gennemgå materialetilstand og relevante behandlingsoplysninger.
- Identificer de mekaniske egenskaber, der kræves til den påtænkte samling.
Profilgeometri og dimensioner
- Bekræft tværsnitstypen og alle kritiske dimensioner.
- Sammenlign båndgeometrien med aluminium hulrum og rille struktur.
- Definer dimensionelle tolerancer for de funktioner, der styrer pasform og låsning.
Produktions- og kvalitetskrav
- Gennemgå ekstruderingskonsistens og dimensionelle inspektionsarrangementer.
- Identificer gældende mekaniske, termiske og miljømæssige testkrav.
- Bekræft inspektion af færdigt produkt og rapporteringsforventninger.
Ansøgnings- og leveringsdetaljer
- Identificer, om profilen er beregnet til vinduer, døre, gardinvægge eller et andet aluminiumssystem.
- Angiv den indførings- eller rulleformningsproces, der anvendes af aluminiumsprofilproducenten.
- Bekræft nødvendige længder, leveringsformular, emballage og produktidentifikation.
PA66 GF25 Thermal Break Stripsbør i sidste ende vælges i henhold til de tekniske krav til aluminiumssystemet. En materialebetegnelse er et vigtigt udgangspunkt, men vellykket integration afhænger af forholdet mellem sammensatte egenskaber, tværsnit, dimensionsnøjagtighed og monteringsbetingelser.
12Ofte stillede spørgsmål
Hvad betyder PA66 GF25?
PA66 refererer til polyamid 66, en teknisk termoplast. GF25 indikerer, at forbindelsen indeholder 25 vægtprocent glasfiber. Forstærkningen øger stivheden og understøtter dimensionsstabiliteten sammenlignet med en uforstærket PA66-blanding.
Hvorfor tilsættes glasfiber til termiske brudprofiler af polyamid?
Glasfiber forstærker polymermatrixen og forbedrer stivhed og dimensionskontrol. Disse egenskaber er nyttige, når profilen skal bevare sit tværsnit og modstå kræfter under indføring, rulning og håndtering.
Hvad er hovedfunktionen af et termisk brudbånd?
Den adskiller indvendige og udvendige aluminiumssektioner og afbryder den direkte ledende vej gennem metalrammen. Ydeevnen af det færdige system afhænger også af rammegeometri, ruder, tætninger og installationsdetaljer.
Hvad er forskellen mellem I-Type, C-Type og T-Type profiler?
De har forskellige tværsnitsgeometrier designet til forskellige hulrumsstrukturer i aluminium. I-Type-profiler er generelt lige-sidede, C-Type-profiler bruger buet eller trinvis indgrebsgeometri, og T-Type-profiler har en hoved-og-stamme-konfiguration. Kompatibilitet skal bekræftes i forhold til den faktiske ekstruderingstegning.
Hvordan kan producenter bekræfte de korrekte strimmeldimensioner?
Gennemgå aluminiumsprofiltegningen og sammenlign hulrumsbredde, dybde, rillestruktur, låsedetaljer og påkrævet adskillelse med det foreslåede båndtværsnit. Den påtænkte indførings- eller rulleproces bør også overvejes.
Hvilke applikationer bruger forstærkede termiske brudprofiler af polyamid?
Almindelige anvendelser omfatter termisk knuste aluminiumsvinduer, døre, gardinvægstolpe, agterspejle og andre arkitektoniske aluminiumsekstruderingssystemer. Den nødvendige profil afhænger af kavitetsdesignet og de mekaniske krav til hvert system.
Hvilke test er relevante for kvaliteten af termisk brudstrimmel?
Afhængigt af specifikationen kan evaluering omfatte tæthed, Shore-hårdhed, langsgående og tværgående trækstyrke, vandmodstand, termisk ældning, lineær ekspansion, dimensionsinspektion og overfladekontrol. Testmetoder og acceptkriterier bør aftales på forhånd.
Kan der udvikles specialformede profiler?
Ja. Et specialformet snit kan udvikles omkring aluminiumsprofiltegningen og dens kritiske dimensioner. Udviklingsprocessen omfatter typisk profilgennemgang, forberedelse af værktøj, prøveekstrudering, dimensionsbekræftelse og godkendelse af produktionsspecifikationer.
Er lige og oprullede leveringsformer tilgængelige?
Leveringsform afhænger af profilens geometri og specifikation. Lige strimler kan leveres med 6 meter pr stk, mens passende profiler kan leveres i 500 meter ruller. Den relevante formular skal bekræftes for det valgte afsnit.
Hvilken information skal udarbejdes, før du anmoder om et tilbud?
Forbered aluminiumsprofiltegningen, nødvendige strimmeldimensioner, tværsnitsdetaljer, materialespecifikation, monteringsmetode, mållængde og eventuelle krav til inspektion eller emballering. Disse detaljer hjælper med at afklare det tekniske omfang, før produktionen arrangeres.
Leder du efter en termisk brudprofil, der passer til dit aluminiumssystem?
Del din aluminiumsprofiltegning, nødvendige dimensioner og monteringsdetaljer for at diskutere en passende polyamidsektion. Vores team kan hjælpe med at gennemgå tværsnittet, materialespecifikationen og de tekniske krav til din applikation.
Kontakt os for at drøfte dine kravTeknisk koordinering af aluminiumsvinduer, døre, gardinvægge og tilpassede ekstruderingsprofiler.
Fremstillet afJinxing· Forstærkede termiske brudprofiler af polyamid