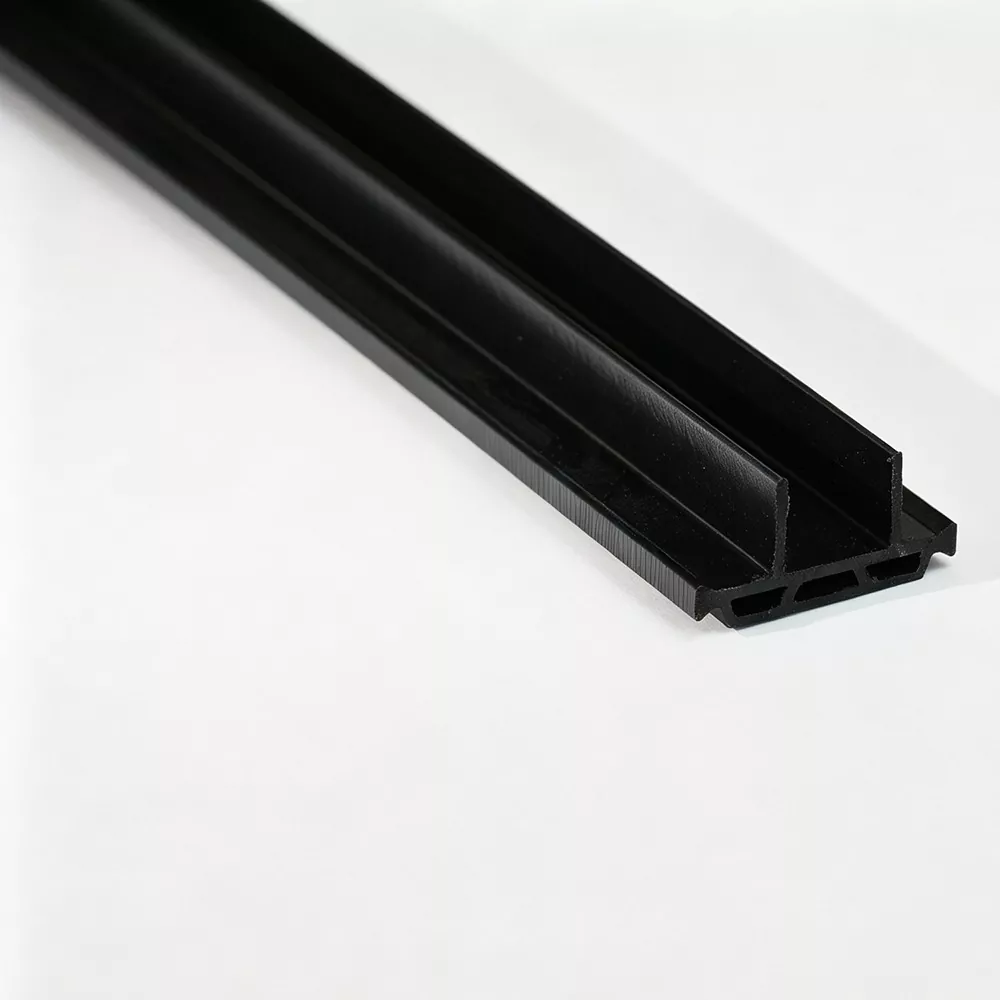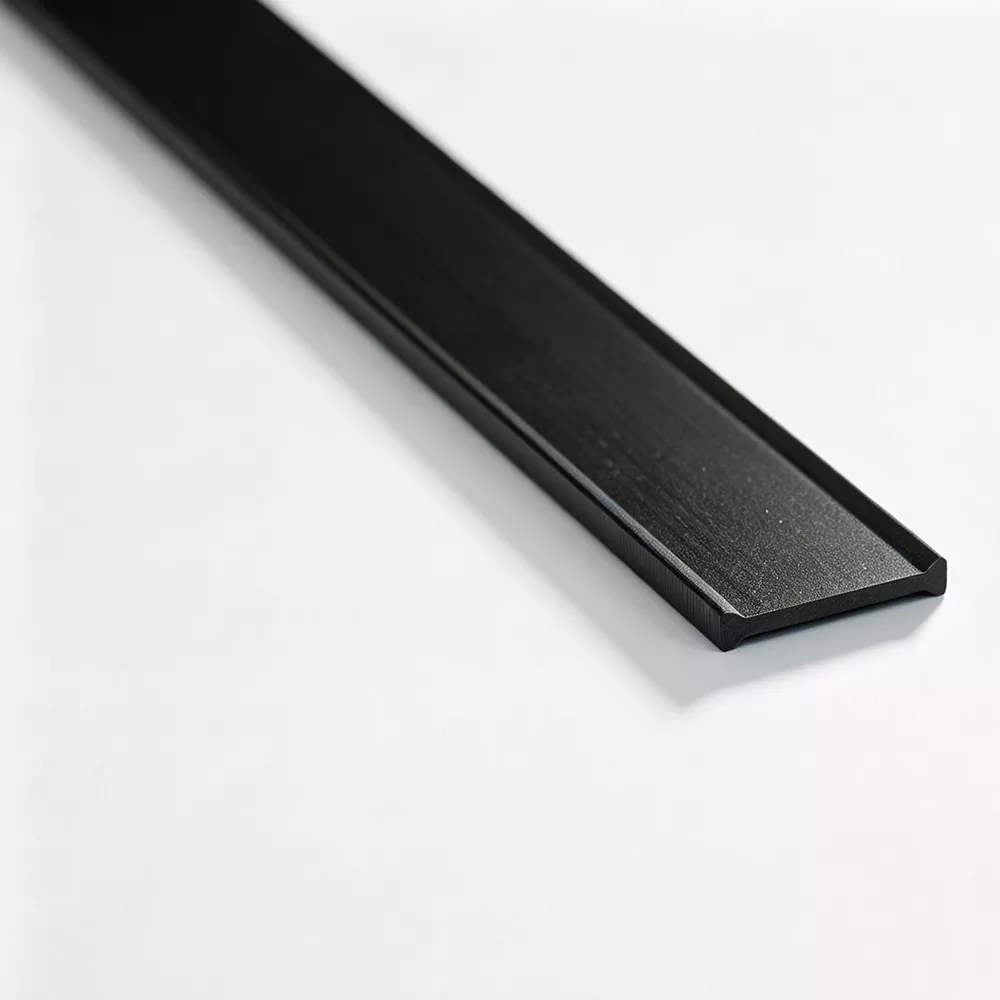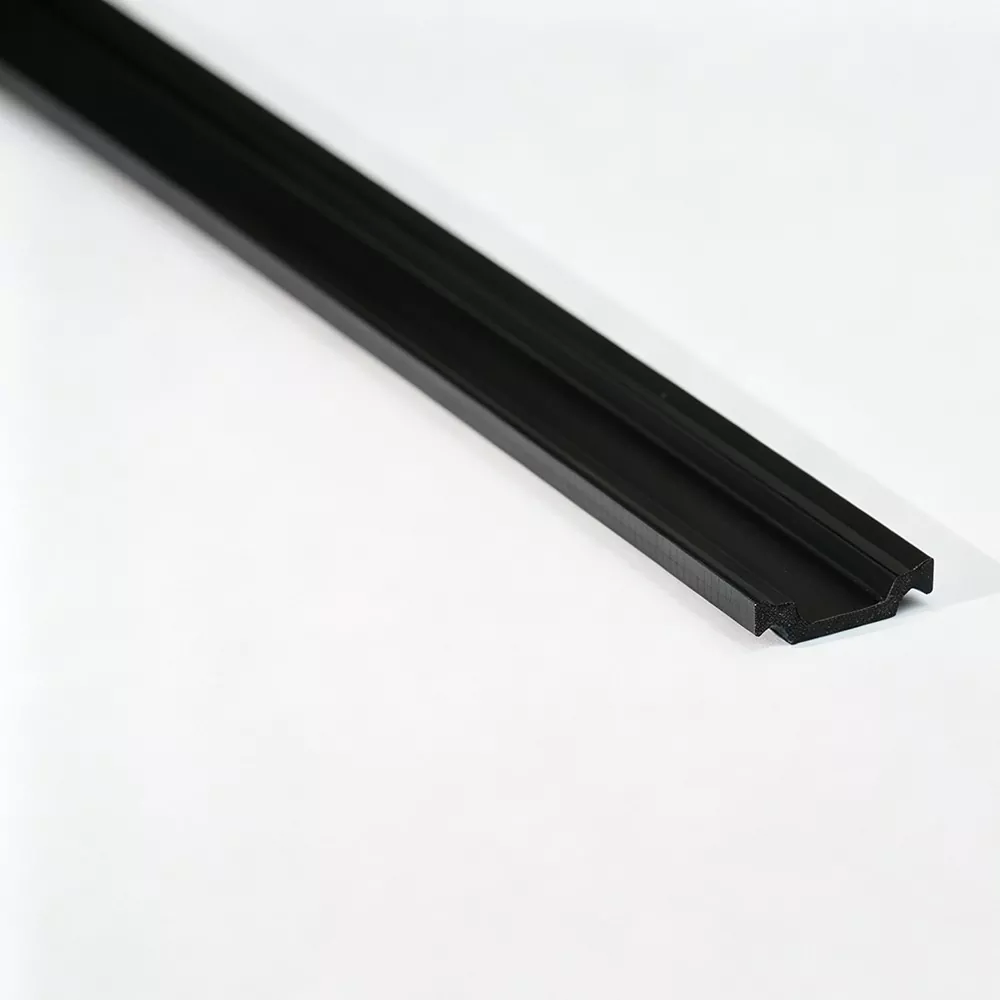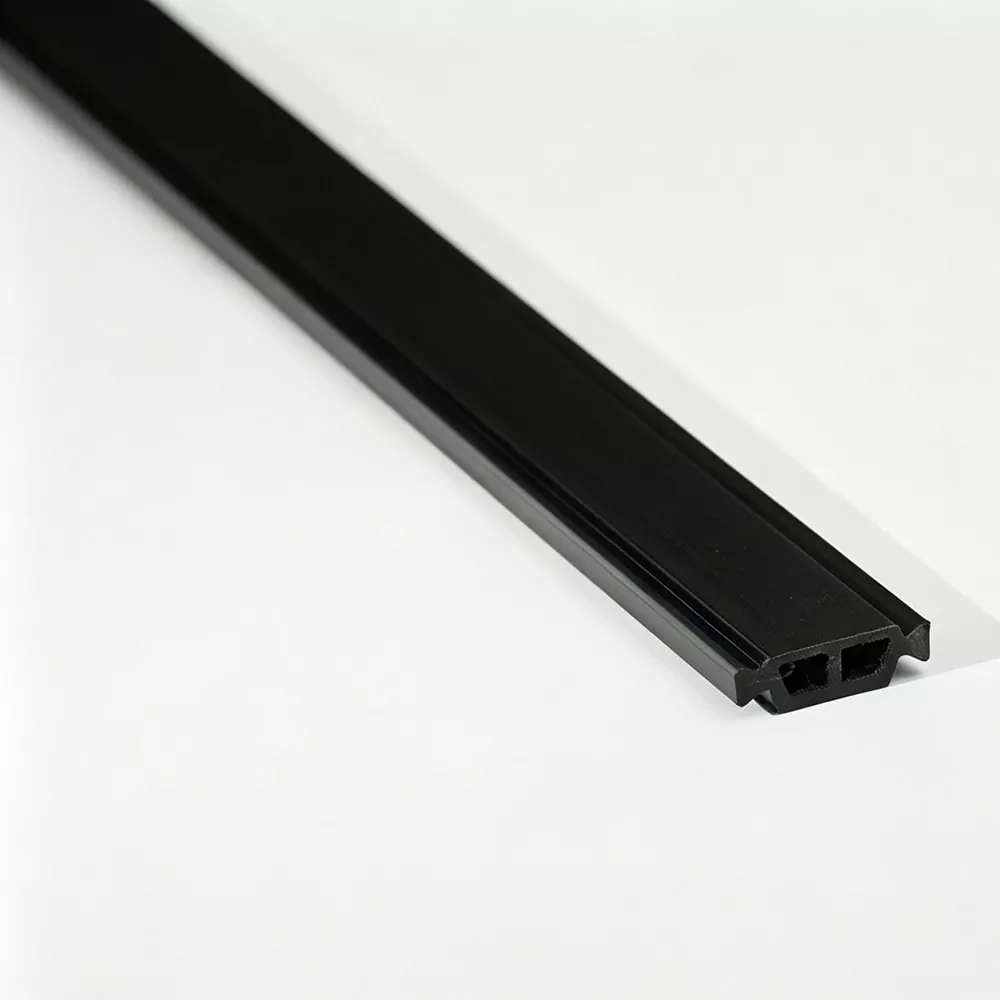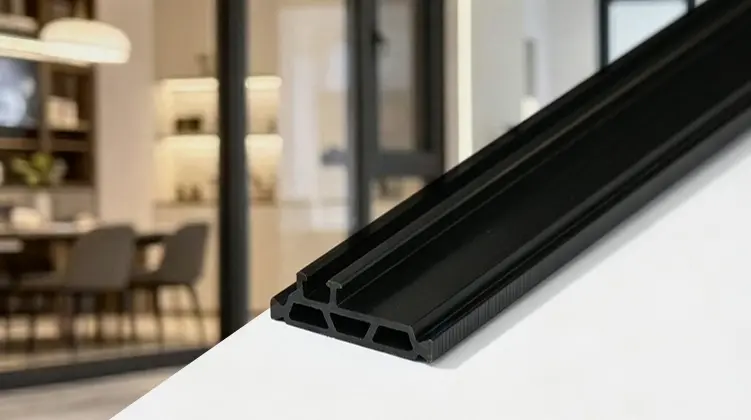
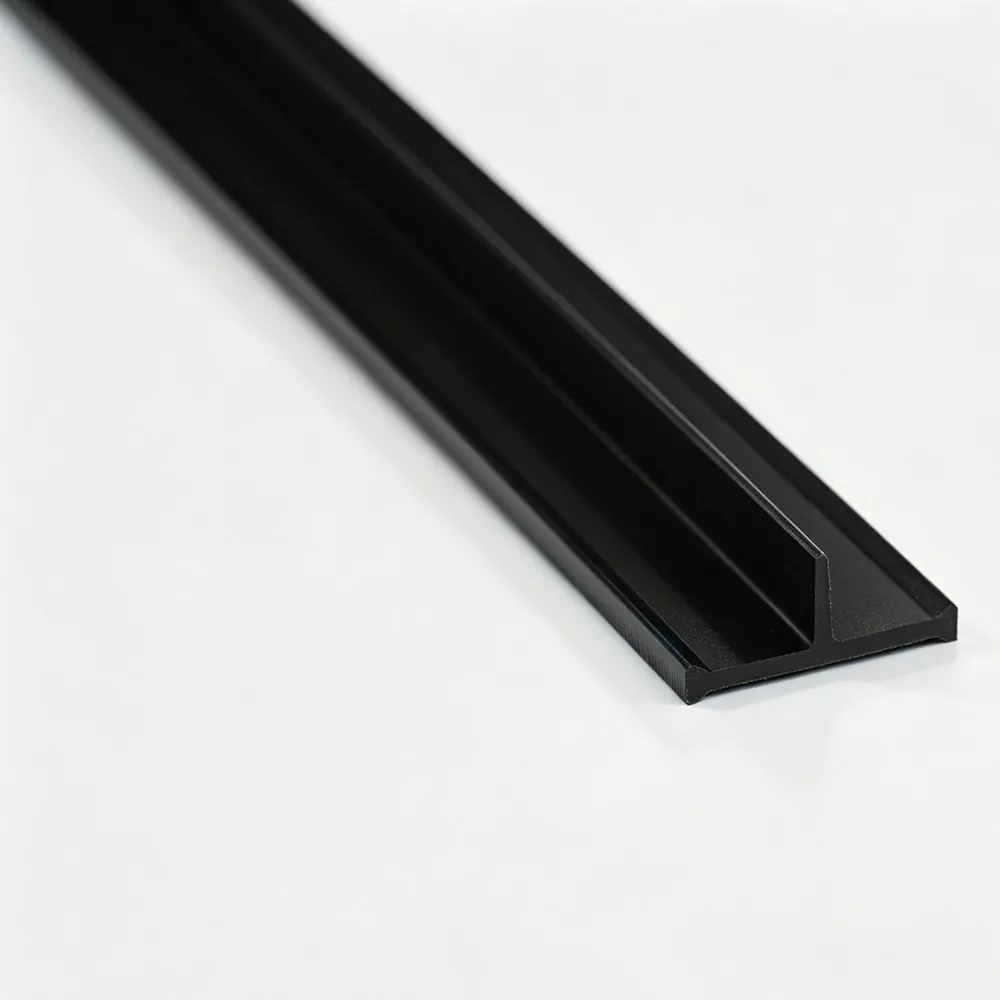
Thermal Break Stripsfor termisk brudte aluminiumssystemer afhænger af mere end en komponent med lav ledningsevne. Isoleringsprofilen skal passe nøjagtigt til aluminiumskaviteten, forblive mekanisk i indgreb under monteringen og forblive formstabil under service. Denne guide forklarer, hvordan PA66 GF25-profiler fungerer, hvordan aluminiumsekstruderingen bestemmer sektionen, hvordan produktionsforhold påvirker konsistensen, og hvilke tekniske detaljer der bør gennemgås, før en specifikation færdiggøres.
For en termisk brudt aluminiumsramme sidder den isolerende sektion mellem adskilte aluminiumselementer og afbryder den direkte metalliske varmeoverførselsvej. PA66 GF25 er velegnet til denne rolle, fordi nylonmatrixen giver en ikke-metallisk barriere, mens 25 % glasfiberforstærkning tilføjer den stivhed og dimensionsstabilitet, der kræves til profilsamling. Ydeevnen er dog ikke bestemt af materialet alene. Kavitetsbredde, hulrumsdybde, rillegeometri, låseform, påkrævet adskillelse, båndtykkelse og indførings- eller rullemetoden påvirker alle sektionsvalg. En pålidelig specifikation starter derfor med selve aluminiumsekstruderingen og følger komponenten gennem ekstrudering, afkøling, formning, skæring, inspektion og slutmontering.
Klik på et afsnit nedenfor for at springe direkte til det emne, du har brug for.
Aluminium er anvendeligt i vinduer, døre og facadeindfatninger, fordi det kombinerer strukturel styrke med en overflade, der er relativt lav vedligehold. Dens høje termiske ledningsevne skaber også en udfordring: Når indvendige og udvendige aluminiumselementer forbliver direkte forbundet med metal, kan varme bevæge sig gennem rammen langs en kontinuerlig ledende bane. Et termisk brudt design ændrer denne vej ved at placere en ikke-metallisk sektion mellem de adskilte aluminiumskomponenter.
Formålet medThermal Break Stripser derfor ikke blot at "fylde et hul." Den indsatte profil skal opretholde en kontrolleret adskillelse og samtidig fungere som en strukturel grænseflade. Det skal forblive siddende inde i aluminiumshulrummet, modstå bevægelser forårsaget af samlingskræfter og bevare den geometri, der kræves af den færdige ramme. Den termiske funktion og den mekaniske funktion er forbundet.
Kerneprincip:aluminiumsekstruderingen giver rammestrukturen, mens polyamidsektionen afbryder den direkte metalliske bro mellem den indvendige og udvendige del. Det endelige resultat afhænger af både termisk adskillelse og sikkert indgreb.
Varme bevæger sig ikke gennem en ramme i kun én retning. Den følger de tilgængelige ledende ruter gennem materialerne og samlingerne. En kontinuerlig aluminiumsbane kan derfor omgå det tilsigtede isolerede hulrum, medmindre systemet er designet til at afbryde denne rute. En korrekt placeret polyamidsektion reducerer den direkte metal-til-metal-forbindelse og skaber en længere, mindre ledende vej gennem samlingen.
Dette er grunden til, at geometri har lige så stor betydning som den nominelle materialebeskrivelse. To profiler lavet af den samme forstærkede polymer kan opføre sig forskelligt, når deres bredder, højder, låseformer eller vægtykkelser ikke stemmer overens med den tilsigtede ekstrudering.
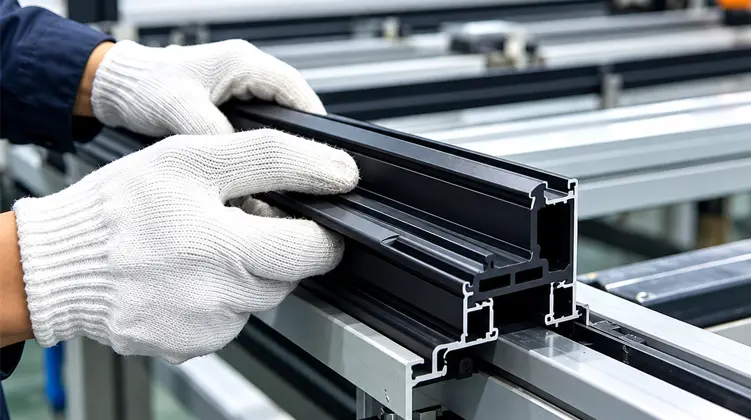
I den praktiske produktion skal komponenten også overleve de handlinger, der udføres under indføring og rulleformning. En profil, der isolerer godt, men revner under montering, glider i hulrummet eller mangler tilstrækkelig forskydningsmodstand, kan ikke give en pålidelig produktionsløsning. Det tekniske mål er at opnå termisk afbrydelse uden at ofre monteringsstabiliteten.
Af denne grund bør sektionsvalg begynde med aluminiumsprofilen i stedet for med et generisk produktmærke. Formen er en del af den tekniske specifikation.
Polyamid 66 forstærket med 25% glasfiber, almindeligvis identificeret som PA66 GF25, er velegnet til termisk adskilte aluminiumsprofilsystemer, fordi det kombinerer en ikke-metallisk struktur med den stivhed, der er nødvendig ved samlingsgrænsefladen. Glasfibrene forstærker polymermatrixen og hjælper profilen med at bevare sin form under mekanisk belastning.
Til arkitektonisk profilproduktion har den kombination en praktisk fordel: isoleringssektionen forventes ikke at fungere som en løs indsats. Den er formet til en præcis sektion, der skal forblive i indgreb med aluminiumet, mens den samlede ramme håndteres, fremstilles og bruges.
Den forstærkede matrix forbedrer stivheden og den mekaniske stabilitet, og hjælper sektionen med at modstå indføring, rulning og fortsat indgreb i aluminiumsprofilen.
Nøjagtige dimensioner hjælper profilen med at forblive korrekt tilpasset hulrummet, hvilket er vigtigt, når aluminiumsrillen har en defineret låsegeometri.
Polyamidsegmentet afbryder den direkte metalvarmeoverførselsvej mellem adskilte indvendige og udvendige aluminiumssektioner.
Controlled extrusion, cooling and shaping conditions support consistency across the length of the finished profile.
Et materiale med højere styrke løser ikke automatisk et forkert tværsnit. Hvis en låsefunktion er for stor, kan indføringskraften blive for stor. Hvis indgrebsområdet er for lille, opnår profilen muligvis ikke det nødvendige mekaniske hold. Hvis vægtykkelsen er uegnet, kan lokaliserede belastninger koncentreres under montagen.
PA66 GF25 bør derfor betragtes som en del af designsystemet. Materialevalg, ekstruderingskvalitet og sektionsgeometri skal arbejde sammen.
Nylonmaterialer er følsomme over for fugt under forarbejdning. Indgående materialekontrol og disciplinerede ekstruderingsforhold hjælper med at reducere variabiliteten i smelteadfærd og færdige dimensioner. Af denne grund er det nyttigt at kontrollere materialefugtighed, smelteflydeegenskaber og glasfiberindhold, før produktionen begynder.
Det samme princip gælder for afkøling og formning. En profil, der forlader matricen, er endnu ikke en færdig, formstabil komponent. Nedstrømsprocessen påvirker, hvordan sektionen sætter sig i sin endelige form, og derfor, hvor konsekvent den passer til aluminiumshulrummet.
Praktisk takeaway:PA66 GF25 giver materialegrundlaget for en stærk termisk adskilt grænseflade, men den færdige profil afhænger stadig af ekstruderingskontrol, afkøling, formgivning, dimensionsinspektion og kompatibilitet med aluminiumsekstruderingen.
Der er ingen universal båndsektion, der passer til enhver aluminiumsekstrudering. Hulrummet skabt af aluminiumsprofilen definerer den fysiske plads, der er til rådighed for den isolerende komponent, mens låsestrukturen bestemmer, hvordan komponenten holdes. En teknisk forsvarlig udvælgelsesproces starter derfor med at studere ekstruderingen i stedet for at vælge en sektion fra et navn alene.
Når et nyt termisk brudt system udvikles, bør de nødvendige dimensioner overvejes samlet. En ændring i hulrumsdybden kan påvirke profilhøjden. En ændring i rilleformen kan påvirke låsegeometrien. En ændring i den nødvendige adskillelse kan påvirke den tilgængelige vægtykkelse. Disse dimensioner udgør et sammenhængende designproblem.
| Aluminiumsprofilfaktor | Relateret isoleringskrav | Hvorfor det betyder noget |
|---|---|---|
| Kavitets bredde | Profil bredde | Sektionen skal optage hulrummet uden for stor løshed eller indføringskraft. |
| Hulrums dybde | Profilhøjde | Højden påvirker, hvordan komponenten sidder inde i aluminiumet, og hvor meget indgreb, der er tilgængeligt. |
| Rille struktur | Låsegeometri | Matching the groove is essential for stable mechanical retention. |
| Påkrævet adskillelse | Vægtykkelse og snitform | Profilen skal skabe den tilsigtede ikke-metalliske adskillelse uden at forstyrre monteringen. |
| Monteringsproces | Indførings- og rullekompatibilitet | Sektionen skal tåle de kræfter og bevægelser, der er forbundet med den valgte produktionsmetode. |
En aluminiumsprofiltegning kan afsløre hulrumsdimensioner, rillekonfiguration, sektionstolerancer og omgivende væggeometri, som et produktnavn ikke kan kommunikere. Når snittet er usædvanligt, mindsker tegningen også risikoen for at vælge en tilsyneladende ens profil, der har en anden låsestruktur.
Vigtig information omfatter hulrummets bredde og dybde, rilleformen, den tilsigtede orientering, påkrævet adskillelse og eventuelle dimensionsmæssige begrænsninger pålagt af den endelige ramme. Samlingskrav skal registreres samtidig.
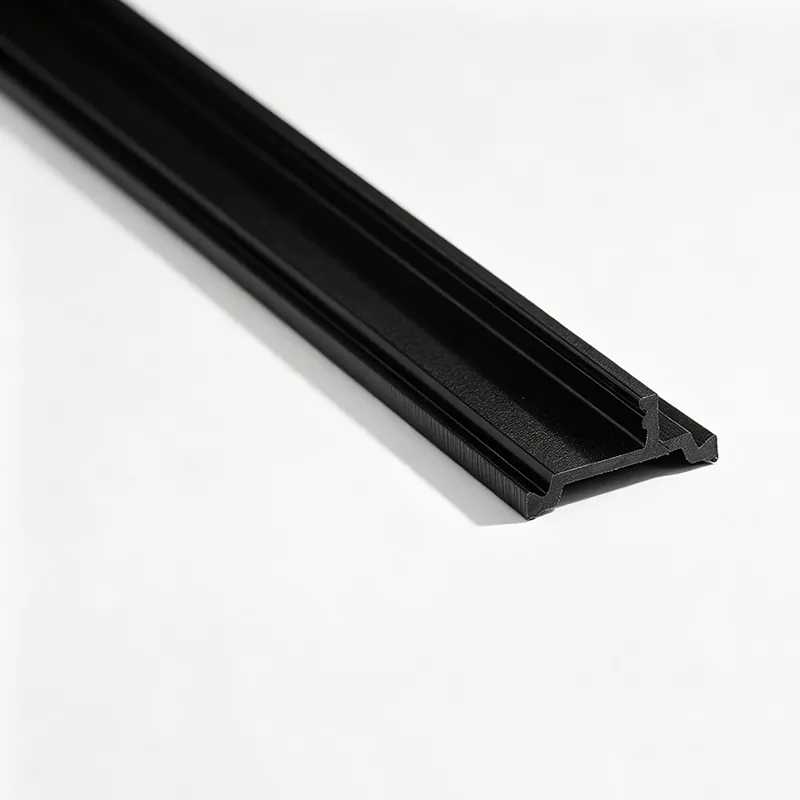
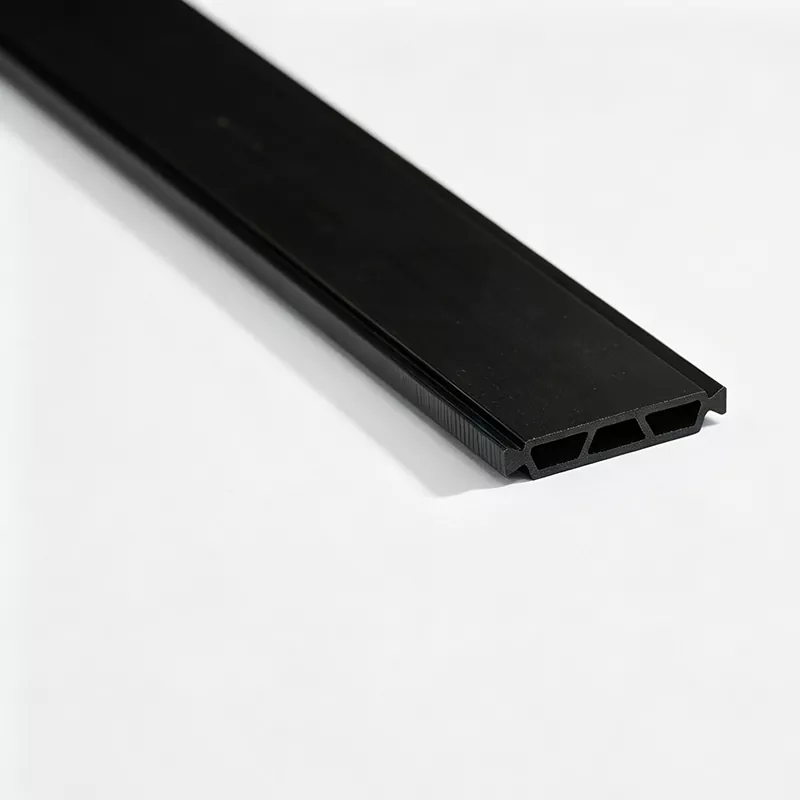
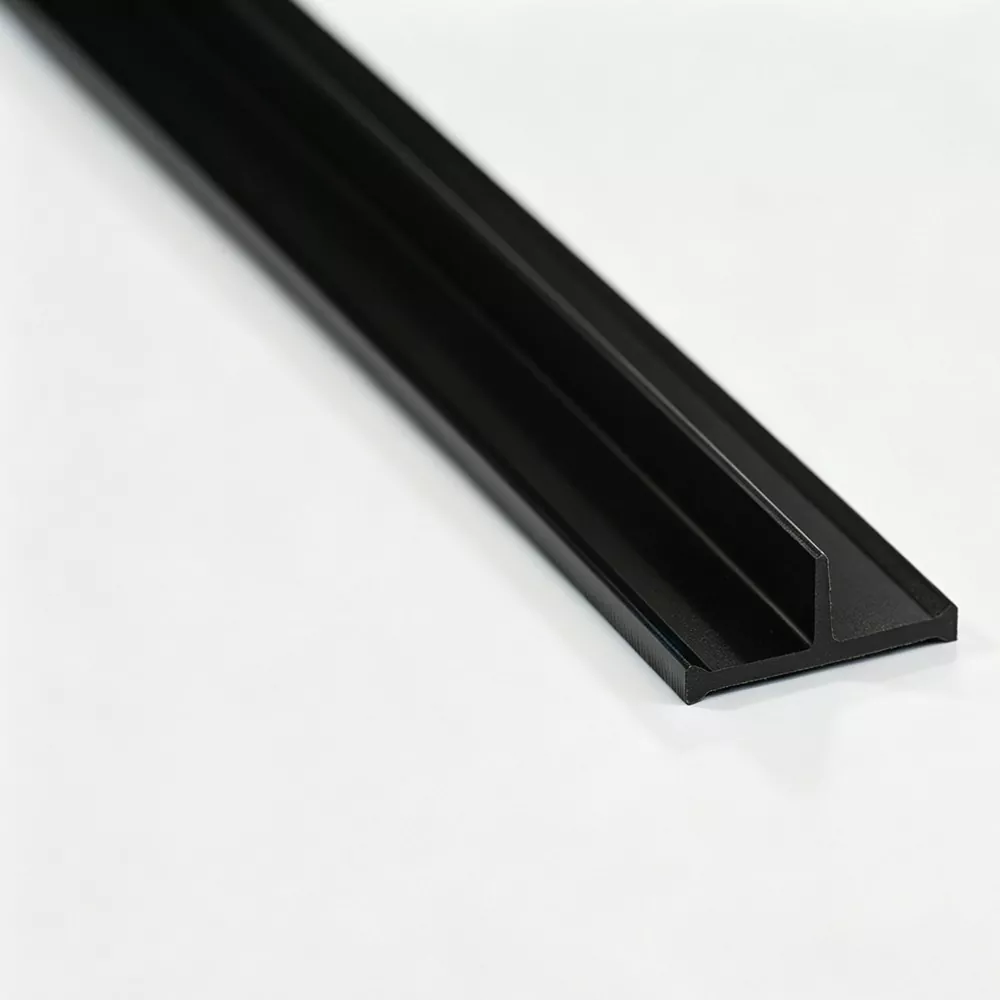
Almindelige I-Type, C-Type og T-Type sektioner dækker mange etablerede aluminiumsprofilstrukturer. Deres anvendelighed kommer fra genkendelige tværsnitsmønstre, ikke fra en påstand om, at én form er egnet til alle systemer. Specialformede sektioner er relevante, når aluminiumsekstruderingen bruger et tydeligt hulrum eller låsearrangement.
En tilpasset sektion kan udvikles omkring den aktuelle ekstruderingsgeometri. Målet er ikke at skabe kompleksitet for sin egen skyld, men at få polymerprofilen til at fungere med den mekaniske grænseflade, der allerede er defineret af aluminiumsdesignet.
Jinxingkan gennemgå en profiltegning inden produktion for at afgøre, om et eksisterende snit er hensigtsmæssigt, eller om et særligt tværsnit er påkrævet.
Tværsnittet styrer, hvordan polymerkomponenten interagerer med aluminiumet. Små dimensionsændringer kan ændre indføringskraft, låseadfærd og belastningsfordeling. I et produktionsmiljø bliver disse forskelle synlige, når operatører støder på vanskelig indføring, lokaliseret revnedannelse, ufuldstændig indgreb eller inkonsekvent rulledannelse.
Under indføringen skal profilen ind i aluminiumshulrummet med et kontrolleret modstandsniveau. For lidt modstand kan indikere utilstrækkeligt engagement og kan gøre profilen mere sårbar over for bevægelse. For meget modstand kan øge samlingskraften og lægge unødig belastning på sektionen eller omgivende aluminiumselementer.
Dimensionskonsistens langs ekstruderingen er derfor vigtig. En sektion, der er nøjagtig på et tidspunkt, men som varierer mærkbart andre steder, kan give en ujævn monteringsoplevelse. Kontrolleret trækhastighed, køleforhold og formgivning hjælper med at reducere denne type variation.
Nogle termisk brudte aluminiumsystemer bruger en rulleproces til mekanisk at låse polymersektionen ind i profilen. Under denne operation dannes aluminium omkring den indsatte komponent, og samlingen udsættes for mekaniske belastninger. Polymeren skal bevare sin integritet, mens låsegrænsefladen skabes.
Glasfiberorientering inden for den ekstruderede profil er relevant her. En velkontrolleret ekstruderingsproces har til formål at understøtte den langsgående styrke af sektionen, samtidig med at den giver den tværgående forskydningsmodstand, der er nødvendig ved grænsefladen. Det nøjagtige resultat afhænger af materialeformulering og forarbejdningsbetingelser, så produktionskontrol forbliver afgørende.
Revner under montering bør ikke umiddelbart behandles som et materiale, der kun er et problem. Mulige bidragsydere omfatter et uegnet tværsnit, overdreven interferens, forkerte rilledimensioner, ugunstige bearbejdningsforhold, utilstrækkelig kølekontrol eller monteringsparametre, der lægger koncentreret belastning på profilen.
At undersøge hele grænsefladen er mere nyttigt end at ændre en variabel isoleret. Aluminiumsrillen, polymersektionen og montageprocessen udgør ét mekanisk system.
Designperspektiv:mekanisk stabilitet opnås gennem samspillet mellem materialestyrke, sektionsgeometri og kontrolleret samling. Et veldefineret tværsnit gør det nemmere at holde disse faktorer på linje.
Dimensionsstabilitet starter med råmaterialets tilstand og fortsætter gennem ekstrudering, afkøling, formning og skæring. Hvis et trin driver, kan stødet forekomme senere under profilsamlingen. Dette er grunden til, at procesparametre er mere nyttige, når de registreres og overvåges på produktionsstadiet i stedet for kun at stole på en endelig visuel kontrol.
Termisk adskilte aluminiumsystemer optræder i flere arkitektoniske anvendelser. Isoleringskomponenten udfører den samme grundlæggende funktion på tværs af dem - skaber en ikke-metallisk adskillelse mellem aluminiumselementer - men den omgivende profilgeometri og mekaniske belastning kan variere.
Vinduesrammer og karme bruger adskilte aluminiumssektioner for at reducere den direkte ledende rute gennem karmen. Polymersektionen skal forblive stabil i rillen under fremstilling og brug.
Dørprofiler har brug for termisk adskillelse sammen med mekanisk stabilitet, især hvor karmen oplever gentagen åbning, lukning og håndtering.
Facadeindramning kan omfatte stolper, agterspejle og andre adskilte aluminiumselementer. Profilgeometrien varierer efter system, så sektionsmatchning er særlig vigtig.
Særlige sektioner kan bruges, når en ekstrudering har et karakteristisk hulrum, låsegrænseflade eller dimensionsarrangement, der ikke flugter med en fælles profil.
Vinduessamlinger indeholder normalt flere aluminiumssektioner og samlinger, så den isolerende profil skal følge geometrien for hver påtænkt grænseflade. Rammen og rammen bruger muligvis ikke identiske hulrum, og en profil, der fungerer på ét sted, er muligvis ikke passende på et andet. Tydelige snittegninger hjælper med at holde komponentvalget på linje med hver ekstrudering.
Døre lægger yderligere vægt på mekanisk stabilitet, fordi deres profiler håndteres ofte og kan udsættes for gentagne bevægelser. Den isolerende komponent skal forblive i indgreb uden at blive en kilde til revnedannelse eller dimensionel ustabilitet under fremstillingen.
Indramning af gardinvæg involverer ofte lange profilløb og flere strukturelle grænseflader. Dimensionskonsistens langs ekstruderingen bliver vigtig, fordi små ændringer, der gentages over en lang sektion, kan påvirke monteringsforholdene. Isoleringsprofilen skal også fungere med den specifikke stolpe- eller agtergeometri i stedet for et antaget generisk hulrum.
Arkitektoniske aluminiumsystemer er ikke begrænset til standardgeometrier. En speciel rille, usædvanlig sektionshøjde eller anderledes låsearrangement kan kræve en specialudviklet polymerprofil. I disse tilfælde bør udviklingen styres af aluminiumsekstruderingen og den faktiske monteringsrækkefølge.
Ekstruderingskvaliteten påvirkes af hele produktionskæden i stedet for en enkelt maskinindstilling. Materialeforberedelse, ekstruderingsstøbning, afkøling, formning og skæring bidrager hver især til den endelige profil. En disciplineret proces gør det lettere at forbinde færdige dimensioner med registrerede fremstillingsforhold.
PA66 nylon og glasfiber bør kontrolleres, før de går ind i ekstruderingssystemet. Materialeinspektion kan omfatte smelteflowindeks, glasfiberindhold og fugt. Disse kontroller giver en praktisk baseline for processtabilitet og hjælper med at identificere materialevariationer, før det bliver et dimensionsproblem.
Flere parallelle dobbeltskruede ekstruderingslinjer kan kombineres med dedikerede forme og kølesystemer for at producere forskellige profilgeometrier. Ekstrusionstemperatur, trækhastighed og kølevandstemperatur påvirker den måde, hvorpå materialet flyder, forlader formen og sætter sig i sin endelige form.
Selve formen er en vigtig del af processen. Værktøjet skal gengive det tilsigtede tværsnit konsekvent, inklusive de små låse- eller styrende funktioner, der måske ikke er tydelige fra et simpelt produktnavn.
Umiddelbart efter ekstrudering kræver den varme profil kontrolleret afkøling og formning. Afkøling for hurtigt, for langsomt eller ujævnt kan påvirke dimensioner og overfladetilstand. En stabil downstream-proces hjælper med at opretholde den tilsigtede sektion på tværs af produktionsforløbet.
Ekstrusion påvirker også orienteringen af forstærkningen i polymeren. Forarbejdningstilgangen er beregnet til at understøtte profilens langsgående styrke og den tværgående forskydningsmodstand ved grænsefladen. Fordi strimlen kan opleve indførings- og rulleformningsbelastninger, er disse egenskaber relevante for montageydelsen.
Produktionsmålet er derfor mere end et visuelt korrekt tværsnit. Det er en sektion med repeterbare dimensioner, stabil overfladekvalitet og mekaniske egenskaber, der passer til den påtænkte montageproces.
Inspektion er mest nyttig, når den er fordelt på tværs af produktionsstadier. En afsluttende inspektion kan bekræfte, om den færdige profil opfylder visse krav, men igangværende kontroller giver bedre mulighed for at identificere afdrift, inden store mængder færdiggøres.
Regelmæssige produktionstjek kan overvåge tværsnitsdimensioner og overfladetilstand under kørslen. Procesparametre kan registreres for sporbarhed, hvilket gør det muligt at gennemgå dimensionsændringer i forhold til fremstillingsbetingelser.
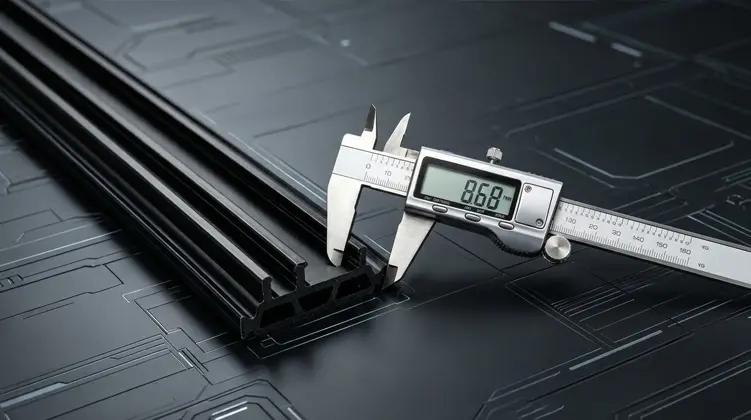
Typiske visuelle kontroller fokuserer på profiloverfladen, kantintegritet og åbenlyse defekter. Dimensionskontrol fokuserer på bredden, højden, vægtykkelsen og andre kritiske egenskaber defineret af snittegningen.
Afhængigt af de gældende krav kan laboratorieevaluering dække tæthed, Shore-hårdhed, langsgående trækstyrke, tværgående trækstyrke, vandmodstand, termisk ældning og lineære ekspansionskarakteristika. Formålet er at forbinde målbare materiale- eller færdigprofilegenskaber med de forhold, der forventes i den endelige ansøgning.
| Inspektionsområde | Typisk fokus | Produktionsværdi |
|---|---|---|
| Råstof | Fugtighed, smelteflowindeks og glasfiberindhold | Skaber en stabil starttilstand for ekstrudering. |
| Profil dimensioner | Bredde, højde, vægtykkelse og kritisk geometri | Understøtter ensartet kavitetspasning og låseindgreb. |
| Overfladetilstand | Synlige defekter, kantintegritet og kontinuitet | Hjælper med at identificere ekstruderings- eller downstream-formningsproblemer. |
| Mekaniske egenskaber | Langsgående og tværgående styrke, hårdhed | Leverer data relateret til montering og servicebelastning. |
| Miljømæssige egenskaber | Vandmodstand, termisk ældning og lineær ekspansion | Understøtter evaluering af dimensionsadfærd under relevante forhold. |
Før afsendelse kan færdige profiler kontrolleres for udseende og dimensioner i forhold til produktionsspecifikationen. En engelsk inspektionsrapport kan ledsage varerne, når det kræves, hvilket skaber en klar registrering af den målte produkttilstand.
Sporbarhed er nyttig, når en profil opfører sig anderledes under montering. I stedet for at behandle ethvert problem som en isoleret hændelse, gør produktionsregistreringer det muligt at gennemgå sektionsdimensioner, procesindstillinger og inspektionsresultater sammen. Dette gør teknisk kommunikation mere præcis og hjælper med at skelne et profiltilpasningsproblem fra et montageprocesproblem.
Før en profil kommer i almindelig produktion, er den mest nyttige information normalt den information, der definerer grænsefladen mellem aluminium og polymer. En klar teknisk pakke reducerer tvetydighed og giver ekstruderingsproducenten tilstrækkelig kontekst til at vurdere det relevante afsnit.
Begreber som I-Type, C-Type eller T-Type er nyttige til at organisere et produktsortiment, men de erstatter ikke en ingeniørtegning. En profil med en lignende visuel form kan stadig have forskellige låsedimensioner eller en anden hulrumsgrænseflade. Navnebaseret valg uden geometrigennemgang øger chancen for monteringsbesvær.
Ekstruderingsprofilen bør evalueres sammen med montageprocessen. Hvis komponenten forventes at passere gennem en rullende operation, skal dens tværsnit være kompatibel med denne belastning. Hvis indføringen er stram, bør interferens- og låsegeometrien gennemgås, før produktionsparametrene ændres.
Nyttig kommunikation fokuserer på målbar information: tegninger, snitmål, monteringsretning, låsegeometri og den påtænkte anvendelse. Klar information giver producenten mulighed for at diskutere en eksisterende sektion eller udvikle en speciel uden at stole på antagelser.
Specifikationskontrolpunkt:det vigtigste spørgsmål er, om polymerprofilen er designet omkring aluminiumsekstruderingen. Når grænsefladen er klart defineret, kan materiale-, værktøjs- og procesbeslutninger evalueres i forhold til det samme mål.
Den fysiske leveringsform skal matche, hvordan aluminiumssystemet håndteres på produktionsgulvet. Lige sektioner er praktiske, når produktionslinjen skærer og fremfører definerede længder. Oprullede sektioner kan være egnede til specifikationer designet til kontinuerlig håndtering og opbevaring.
| Leveringsformular | Typisk længde | Nyttigt hvornår | Nøgleovervejelse |
|---|---|---|---|
| Lige strimmel | 6 meter pr stk | Ekstruderingslinjen eller fremstillingsprocessen fungerer med faste lige længder. | Bekræft krav til skæring, håndtering og opbevaring af den færdige aluminiumsprofil. |
| Oprullet strimmel | 500 meter pr. rulle for passende specifikationer | Lang kontinuerlig fodring og kompakt opbevaring foretrækkes. | Kontroller, om den valgte sektion og montageproces er egnet til oprullet håndtering. |
Emballering og håndtering skal beskytte profilen mod deformation, forurening og unødvendig mekanisk belastning. Den passende metode afhænger af sektionsformen og den måde, hvorpå materialet bevæger sig fra opbevaring til aluminiumssamlingsprocessen.
For nogle profilgeometrier kan en oprullet form indføre håndteringskrav, der ikke gælder for lige længder. Disse krav bør overvejes sammen med det faktiske fabrikationsudstyr i stedet for at vælges uafhængigt af profildesignet.
Tekniske problemer er ofte lettere at løse, når symptomet er adskilt fra dets mulige årsager. Det samme synlige problem kan komme fra mere end ét trin i processen, så fejlfinding bør følge vejen fra aluminiumsgeometri til polymersektion til monteringsbetingelser.
| Observeret problem | Muligt område at gennemgå | Nyttigt tjek |
|---|---|---|
| Svær indsættelse | Sektionsbredde, låsefunktion eller aluminiumshulrum | Sammenlign faktiske dimensioner med den godkendte tegning og gennemse indsættelsesbetingelserne. |
| Revner under montering | Interferens, materialetilstand, geometri eller procesbelastning | Inspicer sektionen, materialebehandlingsoptegnelser og samlingsrækkefølge sammen. |
| Utilstrækkelig forskydningsmodstand | Materialee forstærkning, tværsnit eller låsegrænseflade | Gennemgå gældende mekaniske testdata og kontroller indgrebsgeometrien. |
| Variable profildimensioner | Ekstruderingstemperatur, trækhastighed eller afkøling | Sammenlign målinger i processen med registrerede produktionsparametre. |
| Loose engagement | Rilledimensioner, låseform eller underdimensioneret sektion | Bekræft kavitetsgeometri og sammenlign de faktiske profildimensioner med målsektionen. |
Når indsættelse føles usædvanligt vanskelig, er øget kraft ikke altid det rigtige svar. Det første trin er at kontrollere, om polymerbredden og låsefunktionerne passer til aluminiumshulrummet. Fejljustering, dimensionsvariation eller et misforhold mellem den tilsigtede og faktiske rillegeometri kan alle øge samlingsmodstanden.
Revner kan skyldes koncentreret belastning under indføring eller rulning. Det kan også være forbundet med materialetilstand eller ekstruderingsstabilitet. En kontrolleret diagnose sammenligner den berørte sektion med produktionsmålinger og aluminiumsgrænsefladen i stedet for at ændre materialekvaliteten uden bevis.
Forskydningsydelse er relateret til både materialeforstærkning og grænsefladegeometri. Hvis låseområdet er for lille eller dårligt tilpasset, kan en mekanisk stærk polymer stadig ikke opnå det nødvendige indgreb. Afprøvning og dimensionsgennemgang bør derfor overvejes sammen.
Denne tilgang hjælper med at omdanne monteringsspørgsmål til specifikke tekniske spørgsmål. Det er især nyttigt under profiludvikling, hvor en tilpasning til én dimension kan påvirke flere dele af grænsefladen.
Thermal Break Stripsadskille indvendige og udvendige aluminiumssektioner og reducere direkte varmeoverførsel gennem termisk knækkede aluminiumsprofiler. Polyamidsektionen skaber en ikke-metallisk barriere inde i rammen, mens den også fungerer som en mekanisk grænseflade for de samlede aluminiumssektioner.
Kernematerialet er PA66 nylon forstærket med 25% glasfiber, almindeligvis beskrevet som PA66 GF25. Forstærkningen giver den stivhed og mekaniske stabilitet, der kræves til indføring, rulning og fortsat indgreb i aluminiumsprofiler.
Sortimentet omfatter I-Type, C-Type, T-Type og specialformede sektioner til aluminiumsvinduer, -døre, gardinvægge og andre termisk adskilte arkitektoniske ekstruderingssystemer.
Almindelige anvendelser omfatter vinduesrammer og karme af aluminium, aluminiumsdøre, gardinvægstolpe og agterspejle og andre arkitektoniske aluminiumssektioner, der kræver termisk adskillelse mellem indvendige og udvendige elementer.
Ja. Kundetilpassede dimensioner og tværsnit kan udvikles omkring den aktuelle aluminiumsekstruderingsgeometri. En profiltegning med hulrumsmål og låsestruktur giver et praktisk grundlag for snitvalg og værktøjsgennemgang.
En aluminiumsprofiltegning, nødvendige snitmål, låsegeometri, indføringsretning, montagemetode og vigtige tolerancer er nyttige udgangspunkter. Jo klarere disse detaljer er, desto nemmere er det at bekræfte, om et standardafsnit eller en speciel profil er passende.
Lige strimler leveres med 6 meter pr stk. Oprullede strimler fås ved 500 meter pr. rulle for passende specifikationer. Den mest passende form afhænger af sektionsgeometrien og den håndteringsmetode, der anvendes i produktionen.
Ja. Teknisk assistance kan dække profilspaltedesign, strimmelindsættelse, rulleformningsforhold og almindelige produktionsproblemer såsom vanskelig indføring, revnedannelse og utilstrækkelig forskydningsmodstand.
Færdige profiler inspiceres for udseende og dimensioner inden forsendelse. Afhængigt af de gældende krav kan laboratorieevaluering også dække tæthed, Shore-hårdhed, langsgående og tværgående trækstyrke, vandmodstand, termisk ældning og lineære ekspansionskarakteristika.
Termisk adskillelse fungerer bedst, når polymerkomponenten behandles som en del af aluminiumssystemet i stedet for som et udskifteligt tilbehør. Materialet giver den ikke-metalliske barriere, forstærkning giver mekanisk støtte, og tværsnittet bestemmer, hvordan komponenten går i indgreb med ekstruderingen. Produktionskontrol holder derefter den tilsigtede geometri konsistent fra råmateriale til færdig profil.
For etablerede systemer kan en passende I-Type, C-Type eller T-Type sektion allerede opfylde den påkrævede grænseflade. For en ny eller usædvanlig ekstrudering kan en tilpasset geometri vurderes ud fra tegning, hulrumsdimensioner og montagemetode. Denne profilbaserede tilgang holder den tekniske diskussion fokuseret på dimensioner, mekanisk indgreb og praktiske produktionsforhold.
For arkitektoniske aluminiumsproducenter bør en klar specifikation forbinde fire elementer: aluminiumsekstruderingen, polyamidsektionen, produktionsprocessen og de gældende kvalitetskrav. Når disse elementer betragtes sammen, er den resulterende profil lettere at fremstille, samle og inspicere konsekvent.
Del snittegningen, hulrumsdimensioner og monteringskrav for at diskutere en passende standard eller tilpasset PA66 GF25-profil til dit termisk adskilte aluminiumssystem.
Kontakt os for at drøfte dine krav til aluminiumsprofiler