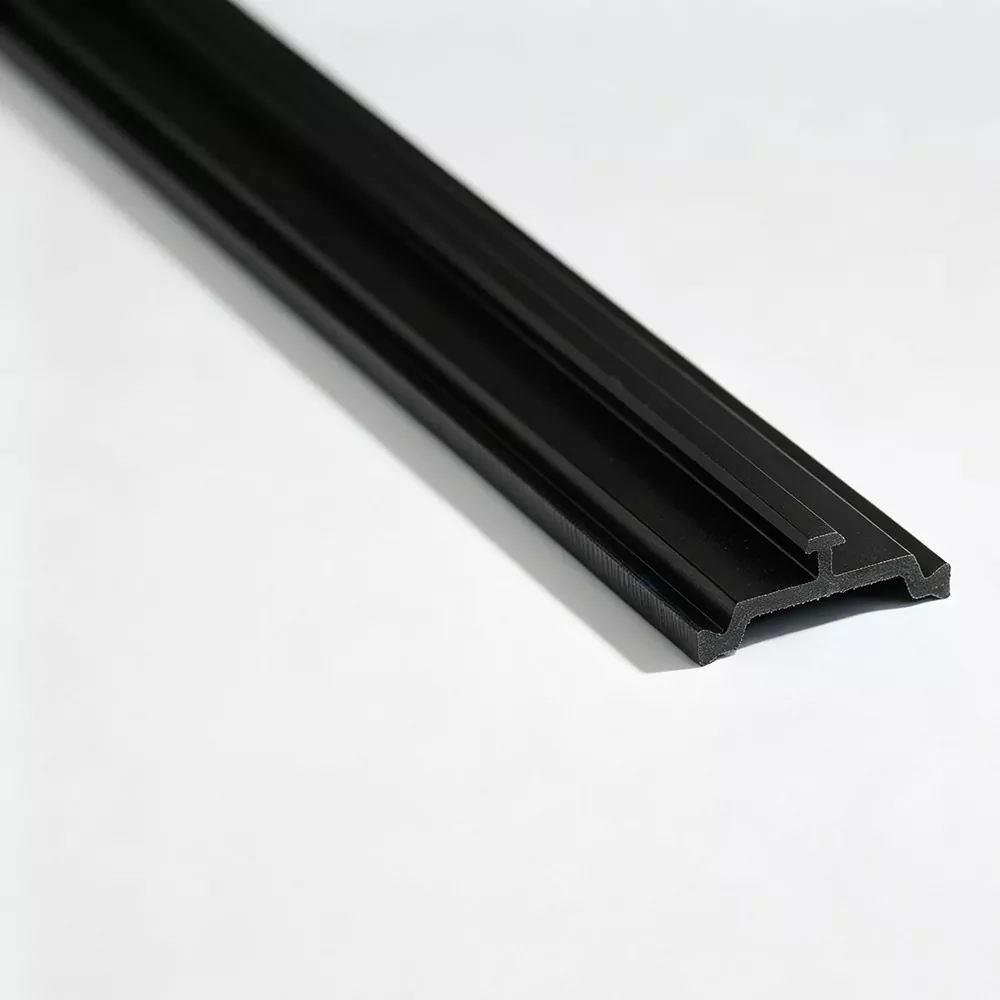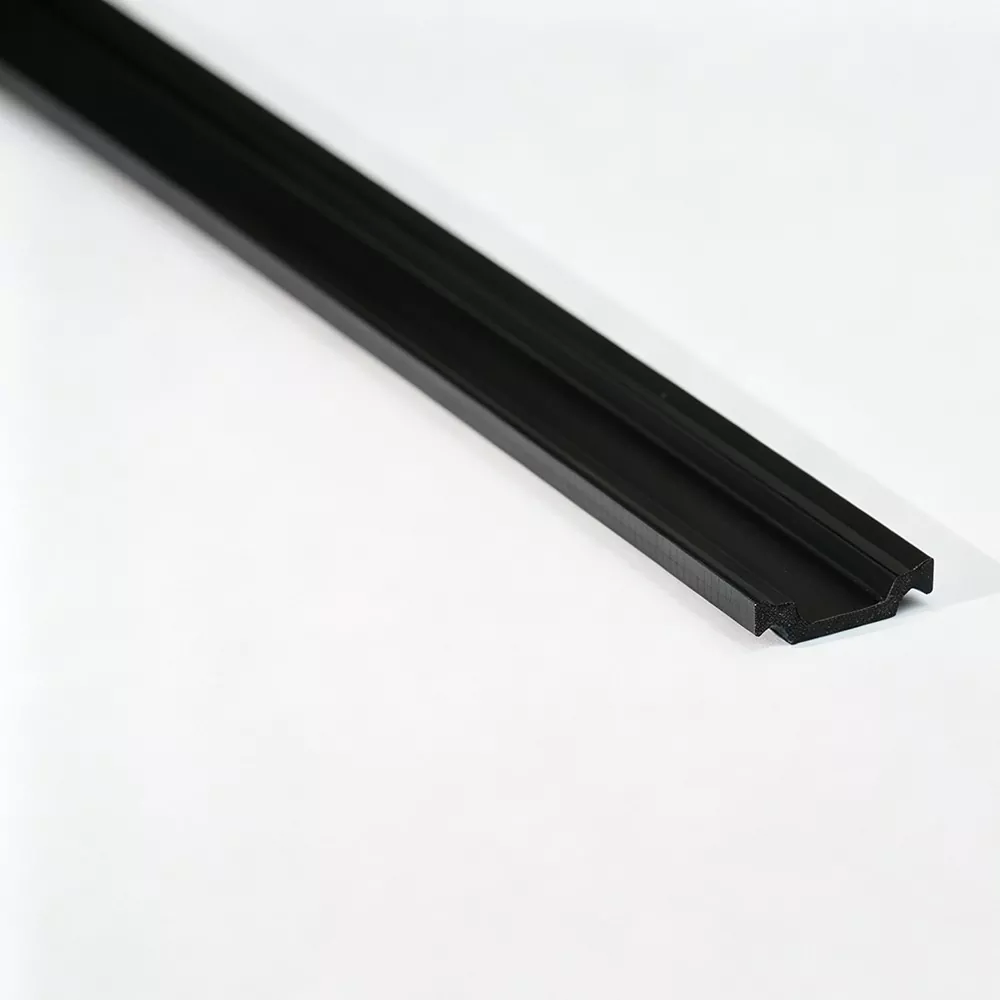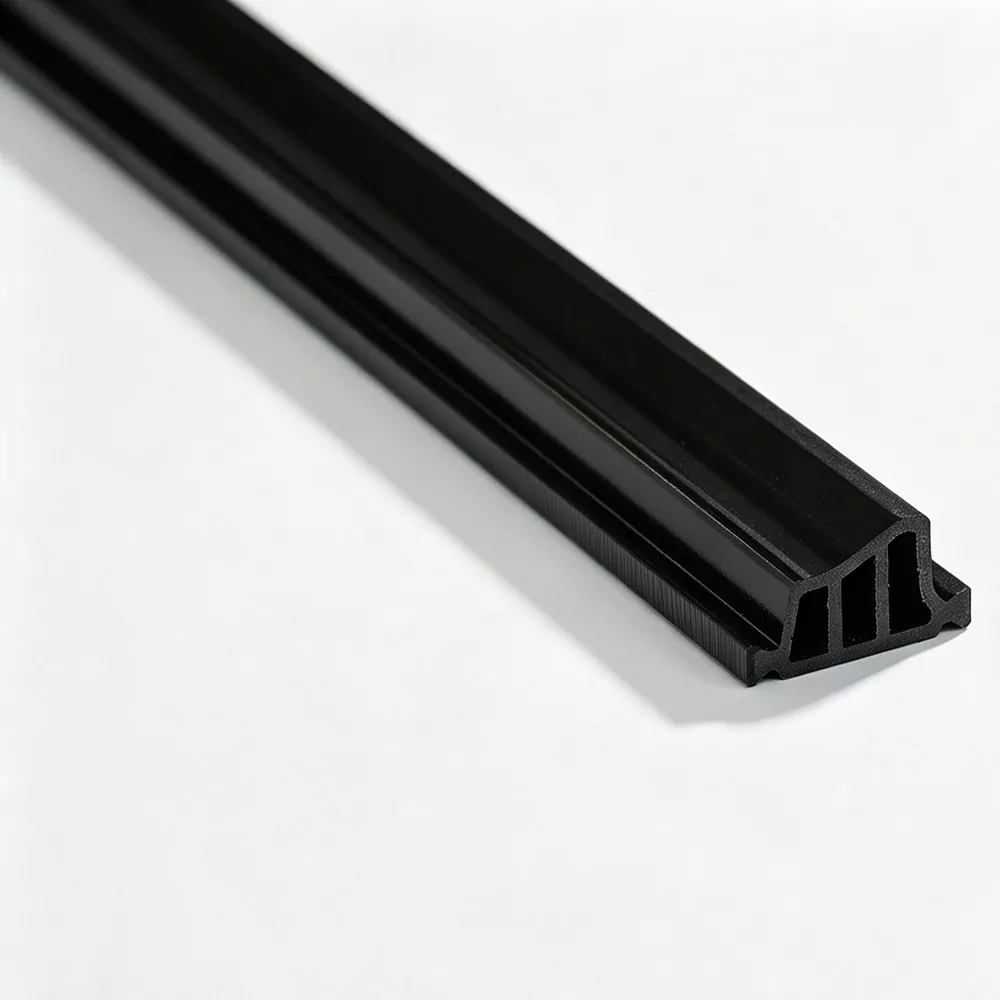
Ydeevnen af en termisk brudt aluminiumsramme afhænger af mere end at vælge et polyamidmateriale. Profilgeometri, forstærkning, dimensionskontrol, monteringskompatibilitet og anvendelsesforhold har alle indflydelse på, om isoleringssektionen forbliver sikker og funktionel gennem produktion og service.
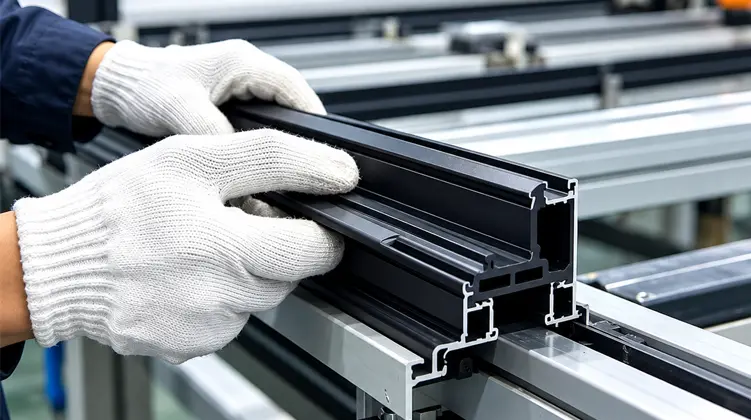
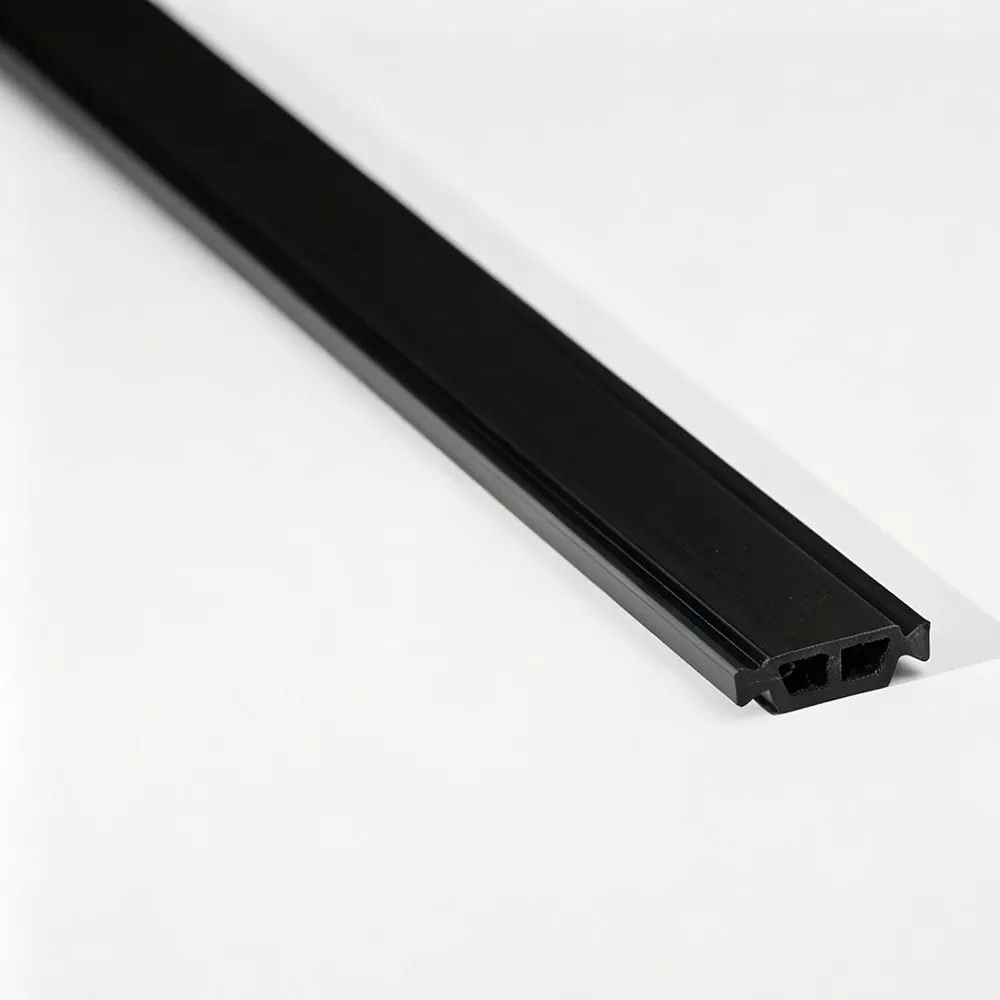
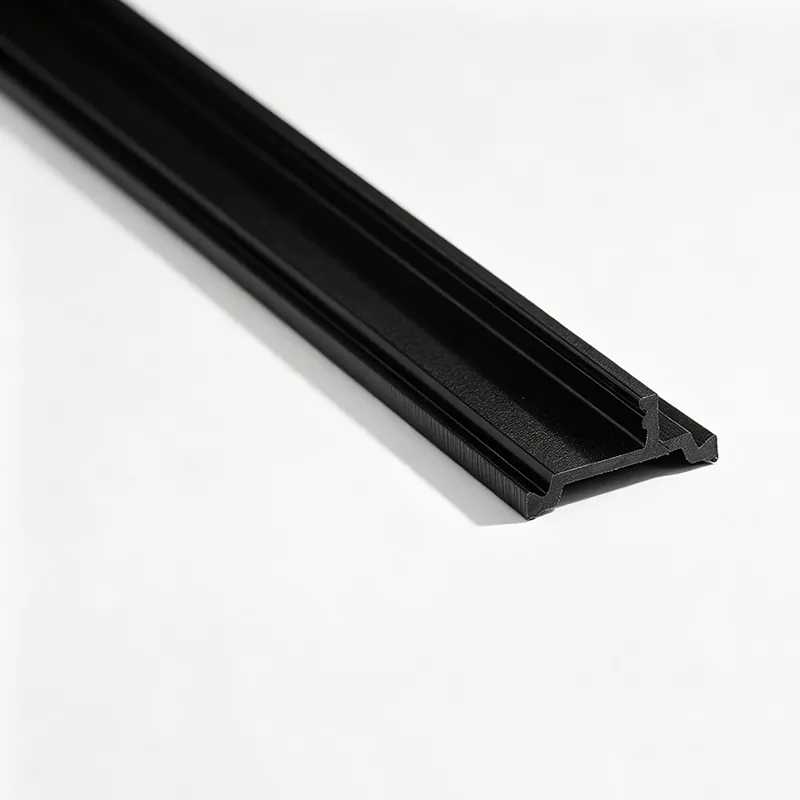
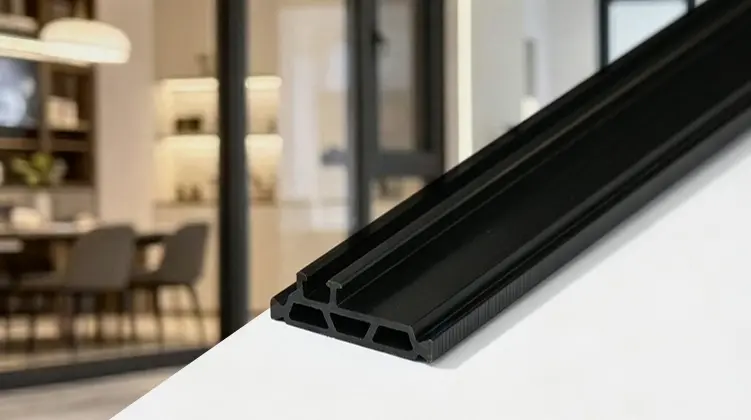
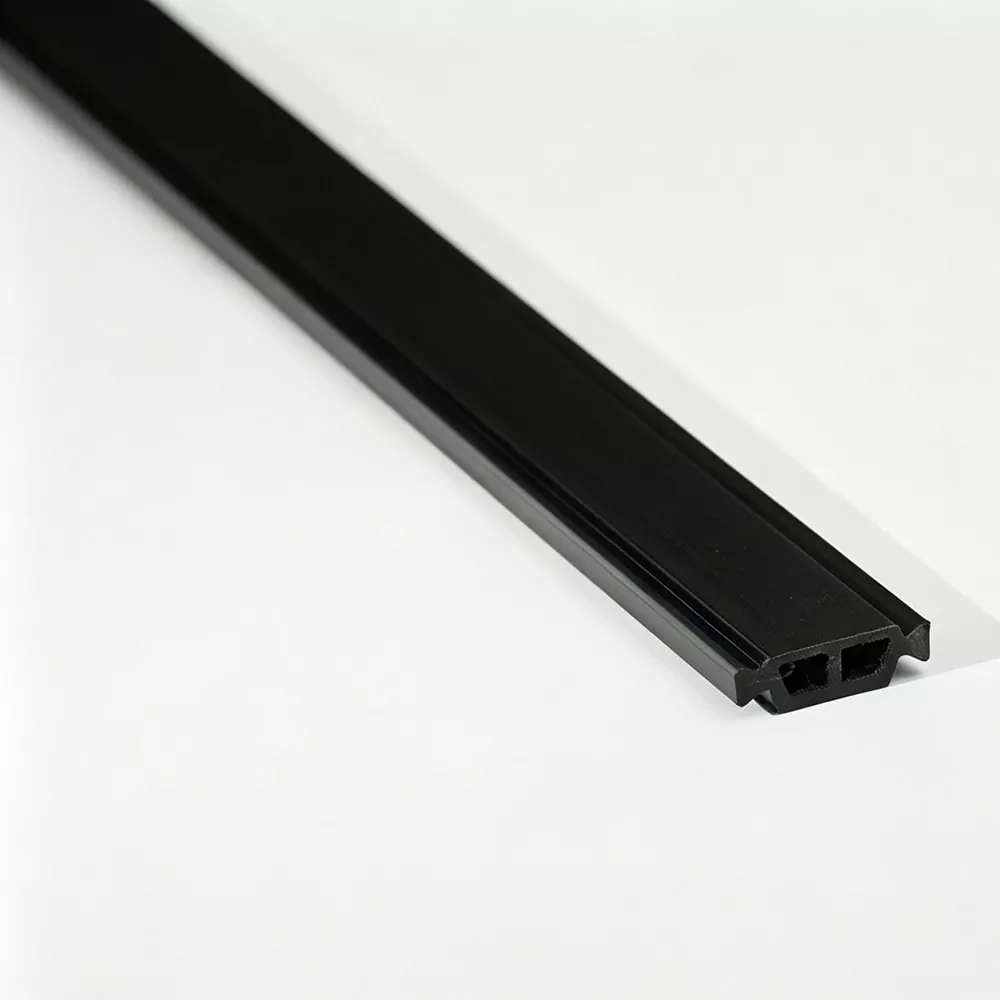
PA66 GF25 Thermal Break Stripser forstærkede polyamidisoleringsprofiler, der bruges til at adskille indvendige og udvendige aluminiumssektioner og afbryde den direkte metalvarmeoverførselsvej gennem termisk knækkede rammer. En passende strimmel skal matche aluminiumsekstruderingen i stedet for at blive udvalgt efter materialenavn alene. Bredde, højde, tykkelse, rillegeometri, låsestruktur, påkrævet adskillelse og monteringsprocessen skal alle overvejes under ét. Materialet er almindeligvis forstærket med 25% glasfiber for at forbedre stivhed og mekanisk stabilitet. For arkitektoniske systemer er det praktiske formål en profil, der kan indsættes eller rulles konsekvent, bevarer sine dimensioner og forbliver mekanisk i indgreb med de omgivende aluminiumssektioner.
Indholdsfortegnelse
Klik på et afsnit nedenfor for at springe direkte til det.
- Hvorfor Thermal Break Sektionen betyder noget
- Hvad PA66 GF25 betyder i praksis
- Hvordan aluminiumsprofilgeometri bestemmer strimlen
- Hvilke profiltyper er almindeligt anvendte?
- Hvor disse isoleringsprofiler anvendes
- Hvordan ekstruderingsprocessen påvirker profilkvaliteten
- Hvad skal kontrolleres under kvalitetskontrol?
- Hvad skal montører passe på?
- Sådan forbereder du dig på en ny profiludvikling
- Ofte stillede spørgsmål
Hvorfor Thermal Break Sektionen betyder noget
Aluminium er værdsat for dets styrke, korrosionsbestandighed, udseende og lette ekstrudering, men aluminium leder også let varme. Et termisk brudt design adresserer denne egenskab ved at adskille aluminiumssektionerne med et ikke-metallisk materiale.
I en termisk adskilt vindues-, dør- eller gardinvægskonstruktion er den indvendige aluminiumssektion og den udvendige aluminiumssektion ikke beregnet til at danne én uafbrudt metallisk bane. I stedet er der placeret en polyamidprofil mellem dem. Dette skaber en fysisk afbrydelse i den ledende rute og understøtter rammens termiske adskillelsesstrategi.
Strimlen har derfor to jobs, der skal fungere sammen. Først skal den skabe den tilsigtede adskillelse mellem aluminiumsdelene. For det andet skal den forblive mekanisk i indgreb med profilen under montering og senere brug. En strimmel, der giver adskillelse, men ikke passer korrekt til hulrummet, er ikke en praktisk løsning. Ligeledes kan en strimmel, der passer dimensionelt, men mangler den mekaniske stabilitet, der kræves til indføring og rulning, skabe produktionsproblemer.
Termisk funktion
Polyamidsektionen afbryder den direkte metal-til-metal varmeoverførsel gennem rammen og understøtter det overordnede termiske brud-koncept for aluminiumsekstruderingen.
Mekanisk funktion
Profilen skal forblive i indgreb med aluminiumssektionerne og modstå de mekaniske krav, der stilles under indføring, rulning, formning og service.
Dette er grunden til, at båndvalg bør begynde med aluminiumsprofilen i stedet for med et katalognavn. Hulrummet, rillen, låsestrukturen og den nødvendige indgrebsdybde giver de faktiske tekniske begrænsninger.
Hvad PA66 GF25 betyder i praksis
PA66 refererer til polyamid 66, en teknisk termoplast kendt for sin kombination af styrke, stivhed, dimensionsstabilitet og modstandsdygtighed over for mekanisk belastning. "GF25"-betegnelsen angiver, at materialet indeholder 25% glasfiberarmering. I en termisk brudprofil bruges denne forstærkning til at øge stivheden og forbedre den mekaniske stabilitet sammenlignet med en uforstærket polyamidformulering.
25% glasfiberforstærkning
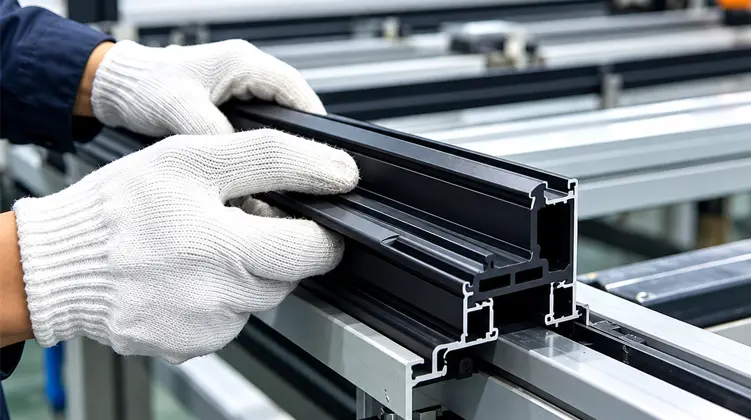
En forstærket polyamidprofil skal klare de kræfter, der genereres under monteringen. I mange termisk brudte aluminiumsystemer indsættes båndet i forberedte riller og fastgøres derefter gennem en rulleproces. Forstærkningen hjælper profilen med at holde en stabil form, når der påføres mekanisk kraft langs montagebanen.
Glasfiber påvirker også materialets opførsel på måder, der gør processtyring vigtig. Fiberfordeling og -orientering kan påvirke langsgående styrke, tværgående forskydningsmodstand, overfladeudseende og dimensionskonsistens. En produktionsproces skal derfor styre mere end ekstruderingstemperaturen alene.
Dimensionsstabilitet
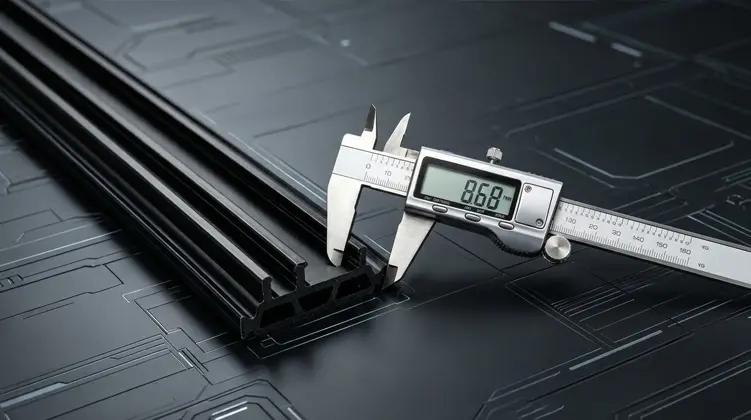
En termisk brudstrimmel er en præcisionsprofil snarere end en simpel plastikplade. Dens bredde, højde, væggeometri, låsefunktioner og tykkelse skal forblive konsistente nok til at matche aluminiumshulrummet. Små dimensionsændringer kan påvirke indføringskraften, indgrebsdybden og den endelige mekaniske forbindelse.
Ekstrudering, afkøling og formgivning bidrager alle til denne stabilitet. Køling, der er for aggressiv eller dårligt afbalanceret, kan påvirke krympning og profilform. Trækhastigheden påvirker også dimensionerne af en kontinuerlig ekstruderet sektion. Af denne grund kræver profilproduktion koordineret styring af varme, hastighed, værktøj og køleforhold.
Resistance to Long-Term Mechanical Demand
Termiske brudprofiler kan forblive inde i en aluminiumsramme i mange år. I denne periode forventes materialet at opretholde tilstrækkelig mekanisk integritet, mens det udsættes for gentagne miljøændringer. De nøjagtige krav afhænger af rammesystemet, lokalt klima, designstandard og påtænkte serviceforhold.
- Stivhed:vigtigt for at bevare sektionsformen under profilsamlingen.
- Dimensionskonsistens:nødvendigt for forudsigelig indgreb med aluminiumsekstruderingen.
- Forskydningsmodstand:relevant, hvor båndet udsættes for kræfter genereret ved montage og profilbelastning.
- Termisk stabilitet:relevant, fordi stellet oplever temperaturændringer under service.
- Proceskonsistens:afgørende, når den samme strimmelgeometri bruges på tværs af gentagne produktionskørsler.
Disse egenskaber forklarer, hvorfor en forstærket ingeniørpolymer bruges i stedet for en generisk plastprofil. Den termiske brudsektion skal fungere som en del af en strukturel samling, ikke blot som en isolerende afstandsholder.
Hvordan aluminiumsprofilgeometri bestemmer strimlen
Et vellykket termisk bruddesign starter med selve aluminiumsekstruderingen. Produktnavne som f.eks. I-Type, C-Type eller T-Type beskriver generelle sektionsfamilier, men de erstatter ikke de dimensionelle oplysninger, der kræves for et korrekt match.
Den mest nyttige tekniske tilgang er at sammenligne aluminiumshulrummet med de tilsvarende dimensioner af polyamidstrimlen. Forholdet kan opsummeres gennem følgende faktorer.
| Aluminiumsprofilfaktor | Relateret strimmelkrav | Hvorfor kampen betyder noget |
|---|---|---|
| Kavitets bredde | Strimmelbredde | Strimlen skal optage det tilsigtede hulrum uden for stor løshed eller overdreven indføringsmodstand. |
| Hulrums dybde | Profilhøjde | Højden har indflydelse på, hvor dybt listen griber ind i aluminiumssektionen. |
| Rille struktur | Låsegeometri | Låsefunktionerne skal interagere korrekt med de forberedte aluminiumsriller. |
| Påkrævet adskillelse | Strip tykkelse | Tykkelsen bidrager til den tilsigtede adskillelse mellem aluminiumssektionerne. |
| Monteringsproces | Indførings- og rullekompatibilitet | Sektionen skal tåle den valgte produktionsmetode uden at revne eller miste dimensionskontrol. |
Start med en tegning eller fysisk profil
En dimensioneret alu-ekstruderingstegning giver det klareste udgangspunkt, fordi den viser hulrumsbredden, rilledimensioner, væggeometri og kritiske tolerancer. En fysisk profil kan også give nyttig information, når tegningen ikke er tilgængelig, eller når den faktiske ekstrudering skal verificeres.
Til udviklingsarbejde omfatter den mest nyttige information generelt:
- Aluminium hulrummets bredde og dybde.
- Placeringen og formen af låserillerne.
- Den nødvendige termiske adskillelse mellem aluminiumssektionerne.
- Det tilsigtede båndtværsnit og dimensionstolerancer.
- Samlingssekvensen, der bruges til at indsætte og fastgøre profilen.
- Ethvert kendt produktionsproblem, såsom vanskelig indsættelse eller revnedannelse.
Hvorfor sektionsnøjagtighed er vigtig
Forestil dig en strimmel, der er lidt for bred til ekstruderingshulrummet. Indføringskraften kan øges, og installatøren eller produktionslinjen kan have brug for mere mekanisk tryk end beregnet. En strimmel, der er for smal, kan skabe det modsatte problem: utilstrækkelig indgreb eller bevægelse under montering.
Højde og låsegeometri betyder noget på samme måde. En profil kan se korrekt ud isoleret, mens den stadig ikke går i indgreb med den specifikke aluminiumsrille. Derfor behandles termisk brududvikling bedst som et tilpasset profilsystem.
Gennemgå det tilgængelige udvalg af polyamidsektionersammen med aluminiumsprofilens dimensioner, inden en specifikation færdiggøres.
Hvilke profiltyper er almindeligt anvendte?
Forskellige aluminiumsekstruderingsgeometrier kræver forskellige termiske brudsektioner. Profilfamilien identificeres normalt ved sin tværsnitsform og låsearrangement.
I-Type profiler
I-Type sektioner er almindeligvis forbundet med en relativt ligetil termisk adskillelsesgeometri. Deres endelige egnethed afhænger af bredden, højden, rillearrangementet og indgrebsforholdene for aluminiumsekstruderingen. "Jeg"-betegnelsen bør derfor behandles som en profilfamilie frem for en universel dimension.
C-type profiler
C-type sektioner er formet omkring en anden indgrebsgeometri og kan vælges, hvor aluminiumsekstruderingen bruger et tilsvarende hulrum eller låsestruktur. Åbnings- og sidefunktionerne skal tilpasses omhyggeligt til aluminiumsprofilen.
T-type profiler
T-Type sections are used where the aluminum extrusion contains geometry suited to a T-shaped engagement profile. The exact dimensions, shoulder positions, and locking details determine whether the strip can be inserted and secured correctly.
Specialformede sektioner
Nogle aluminiumssystemer bruger riller eller hulrum, der ikke stemmer overens med standardsektionsfamilier. I de tilfælde kan der udvikles et særligt tværsnit omkring selve ekstruderingen. Det vigtigste input er aluminiumsprofiltegningen eller fysisk prøve af selve profilen, sammen med montagemetoden og kritiske dimensioner.
Hvor disse isoleringsprofiler anvendes
Termisk brudte aluminiumsystemer bruges på tværs af flere arkitektoniske applikationer. Selvom designmålet er relateret i hvert enkelt tilfælde, kan profilgeometrien og de mekaniske krav variere afhængigt af rammestrukturen.
Aluminium vinduer
Termiske brudprofiler monteres mellem indvendige og udvendige aluminiumssektioner af vinduesrammer og karme. Strimlen understøtter termisk adskillelse, mens den forbliver mekanisk i indgreb i rammekonstruktionen.
Aluminium døre
Dørprofiler kræver en stabil forbindelse, fordi den færdige samling kan opleve gentagen åbning, lukning, håndtering og miljøeksponering. Den termiske brudsektion skal forblive kompatibel med den valgte låse- og rulleproces.
Gardinvægsystemer
Indramning af gardinvæg kan omfatte stolper, agterspejle og relaterede termisk adskilte aluminiumssektioner. Profildimensioner kan variere væsentligt mellem systemerne, så geometritilpasning forbliver afgørende.
Andre arkitektoniske aluminiumsprofiler
Særlige termisk adskilte ekstruderinger kan også kræve ikke-standardisoleringssektioner. Udvikling af brugerdefinerede profiler kan adressere usædvanlige dimensioner, rillestrukturer eller monteringsbegrænsninger.
Anvendelsesbetingelser bør også tages i betragtning ved valg af materialeformulering og profilgeometri. En ramme installeret i et temperaturvariabelt miljø kan opleve gentagne dimensionsbevægelser, mens et facadesystem kan indføre yderligere mekaniske og miljømæssige krav.
Det er vigtigt at skelne den termiske funktion af strimlen fra den samlede termiske ydeevne af den færdige ramme. Strimlen afbryder direkte ledning gennem aluminiumsektionen, men den endelige termiske opførsel af et vindue, dør eller gardinvæg afhænger også af glas, tætninger, rammegeometri, luftkamre, samlinger og installationsdetaljer.
Hvordan ekstruderingsprocessen påvirker profilkvaliteten
Konsistensen af en termisk brudprofil afhænger i høj grad af, hvordan den forstærkede polyamidforbindelse behandles. En kontrolleret produktionssekvens hjælper med at holde tværsnittet stabilt fra råmateriale til færdig længde.
Materiale blanding
PA66-harpiks og glasfiber fremstilles og kontrolleres, før de går ind i ekstruderingsprocessen.
Ekstrusionsstøbning
Det forstærkede materiale passerer gennem profilværktøj for at skabe den nødvendige tværsnitsgeometri.
Køling og formning
Køleforhold og trækhastighed styres for at stabilisere dimensionerne efter ekstrudering.
Præcisionsskæring
Den gennemgående profil skæres eller klargøres i den ønskede leveringsform til efterfølgende brug.
Råvarekontrol
Udgangsmaterialet har en direkte indflydelse på ekstruderingsadfærden. Indgående PA66- og glasfibermaterialer kan kontrolleres for egenskaber såsom smelteflowindeks, armeringsindhold og fugttilstand. Fugtstyring er særlig relevant for polyamidbehandling, fordi vandindhold kan påvirke smelteadfærd og endelig materialeydeevne.
Ekstruderingstemperatur og trækhastighed
Forstærket polyamid skal behandles inden for kontrollerede temperaturforhold, så smelten fylder profilmatricen konsekvent uden at skabe unødig nedbrydning eller dimensionel ustabilitet. Trækhastigheden påvirker også profilstørrelsen, fordi ekstrudatet kan ændre dimension, når det afkøles.
Af denne grund bør temperatur og linjehastighed betragtes som en koordineret proces snarere end som isolerede indstillinger. Når en profil indeholder smalle riller eller små låsefunktioner, kan selv beskedne ændringer i dimensionsadfærd påvirke den endelige pasform.
Køling og formning
Køling er et af de vigtigste stadier for profilstabilitet. Kølesystemet skal fjerne varme på en kontrolleret måde, så den ekstruderede sektion bevarer sin tilsigtede geometri. Ujævn afkøling kan bidrage til forvrængning, vridning eller inkonsistente dimensioner på tværs af profilen.
Glasfiberorientering
Ekstruderingsprocessen påvirker også glasfiberorienteringen. Kontrolleret orientering kan understøtte langsgående styrke og samtidig bibeholde de mekaniske egenskaber, der er nødvendige på tværs af sektionen. Dette bliver især relevant for profiler, der skal tåle indførings- og rulleformningskræfter.
Produktionssystemet beskrevet forJinxingomfatter materialeforberedelse, flere parallelle dobbeltskruede ekstruderingslinjer, selvudviklede forme, kølesystemer, formgivning og skæring. Processen er tilrettelagt således, at de vigtigste fremstillingsfaser forbliver inden for ét produktionssystem.
Hvad skal kontrolleres under kvalitetskontrol?
Kvalitetskontrol for termiske brudprofiler er mere nyttig, når den dækker såvel produktionsprocessen som det færdige produkt. Endelig inspektion kan identificere defekter, men regelmæssige igangværende kontroller giver tidligere information om dimensionsforskydning eller overfladeproblemer.
Eftersyn i gang
Under kontinuerlig ekstrudering kan produktionsprøver med jævne mellemrum kontrolleres for tværsnitsdimensioner og synlige defekter. Procesparametre kan også registreres, så ændringer i produktionslinjen kan forbindes med senere dimensionelle resultater.
- Tværsnits bredde og højde.
- Kritiske rille- og låsedimensioner.
- Vægtykkelse og profilsymmetri hvor det er relevant.
- Overfladefejl, deformation eller synlige revner.
- Produktionsparameterregistreringer for sporbarhed.
Laboratorievurdering
Afhængigt af de gældende krav kan yderligere laboratorieevaluering dække tæthed, Shore-hårdhed, langsgående trækstyrke, tværgående trækstyrke, vandmodstand, termisk ældning og lineære ekspansionskarakteristika.
Disse tests besvarer ikke alle det samme tekniske spørgsmål. Trækstyrke giver information om modstand mod trækkræfter, mens tværgående styrke er mere relevant for spændinger, der virker på tværs af profilen. Lineær ekspansion hjælper ingeniører med at forstå dimensionelle bevægelser forbundet med temperaturændringer.
Inspektion før forsendelse
Før afsendelse kan færdige strimler efterses for udseende og dimensioner. Lige profiler kan fremstilles i længder såsom 6 meter pr. styk, mens passende specifikationer også kan leveres i spoler såsom 500 meter pr. rulle. Den praktiske leveringsform afhænger af profilgeometri og krav til nedstrøms montage.
En engelsk kontrolrapport kan ledsage varerne, hvor det kræves. Tydelige inspektionsoplysninger kan hjælpe produktionshold med at verificere, at den modtagne profil stemmer overens med den aftalte specifikation.
| Inspektionsstadiet | Hovedfokus | Produktionsformål |
|---|---|---|
| Kontrol af indgående materiale | Materialetilstand og armeringsegenskaber | Bekræft, at udgangsforbindelsen er egnet til kontrolleret ekstrudering. |
| Igangværende inspektion | Dimensioner og overfladetilstand | Registrer profilafdrift, før en lang produktionskørsel er afsluttet. |
| Laboratorietest | Mekaniske, termiske og fysiske egenskaber | Vurder egenskaber i forhold til gældende tekniske krav. |
| Inspektion før forsendelse | Udseende, dimensioner og rækkefølge | Bekræft den færdige profil inden afsendelse. |
Hvad skal montører passe på?
Selv et præcist ekstruderet bånd kan skabe problemer, når aluminiumsprofilen, værktøjet og monteringsforholdene ikke er afstemt korrekt. Indføring og rulning bør derfor behandles som en del af profildesignet snarere end som separate downstream-anliggender.
Indføringskraft
En strimmel, der går ind i aluminiumsrillen med overdreven modstand, kan indikere dimensionsfejl, en uegnet låsegeometri eller en monteringstilstand, der skal justeres. Høj indføringskraft kan øge risikoen for profilskader, især hvor sektionen indeholder smalle vægge eller skarpe låseelementer.
Revner under samling
Revner skal ikke automatisk tilskrives selve materialet. Mulige årsager kan omfatte overdreven mekanisk kraft, uegnet rillegeometri, for stramme dimensioner, dårlig justering eller forkerte behandlingsforhold. Gennemgang af aluminiumsekstruderingen og samlingssekvensen sammen er ofte mere produktivt end at undersøge strimlen isoleret.
Utilstrækkelig forskydningsstyrke
Den endelige tilslutning skal modstå de forventede belastninger fra håndtering og service. Hvis den indgrebsstrimmel ikke giver tilstrækkelig modstand mod relativ bevægelse mellem aluminiumssektionerne, kan problemet involvere profilgeometri, materialeegenskaber eller rulleprocessen.
Konsistens på tværs af produktionslinjen
En profil, der fungerer godt under en enkelt prøvekørsel, bør også opføre sig konsekvent under gentagen produktion. Konsistente strimmeldimensioner gør det lettere at opretholde stabile indførings- og rulleforhold på tværs af flere partier af aluminiumsekstrudering.
- Tjek aluminiumsrillen:bekræft, at hulrummet er rent, dimensionsmæssigt korrekt og kompatibelt med strimlen.
- Tjek indsættelsesjustering:fejljustering kan øge kraften og beskadige profilkanten.
- Tjek rulleforhold:bekræfte, at den mekaniske proces er passende for strimmelgeometrien.
- Spor dimensionel konsistens:sammenligne indgående og igangværende profilmålinger, når uventet montageadfærd dukker op.
Disse kontroller er særligt nyttige, når man går fra en prototypeekstrudering til gentagen produktion, fordi en lille dimensionsforskel kan blive meget mere mærkbar, når mange profillængder behandles kontinuerligt.
Sådan forbereder du dig på en ny profiludvikling
Det er nemmere at udvikle en termisk brudsektion til en ny aluminiumsekstrudering, når informationen er organiseret, før værktøjet overvejes. Målet er at definere den komplette grænseflade mellem polyamidsektionen og aluminiumsprofilen.
En praktisk udviklingssekvens kan følge flere faser:
- Gennemgå aluminiumstegningen:identificere hulrumsdimensioner, rillegeometri, vægtykkelse og kritiske tolerancer.
- Bekræft kravet om termisk adskillelse:bestemme den påtænkte afstand mellem de indvendige og udvendige aluminiumssektioner.
- Definer båndtværsnittet:etablere bredde, højde, tykkelse, låsedetaljer og eventuelle specielle funktioner.
- Gennemgå monteringsprocessen:bekræft indføringsretning, rullemetode og forventet mekanisk kraft.
- Evaluer produktionsadfærd:kontrollere dimensionsstabilitet, overfladekvalitet og montageydelse.
- Færdiggør produktionsspecifikationen:dokumentere den aftalte profilgeometri, materialekonstruktion, inspektionspunkter og leveringsformular.
Brug aluminiumsprofilen som hovedreference
Den mest almindelige fejl i profiludvikling er at starte med en generisk strimmeldimension og forsøge at tvinge aluminiumsekstruderingen til at matche den. Den mere pålidelige tilgang er omvendt: start fra ekstruderingen og definer isoleringssektionen omkring den faktiske grænseflade.
En fysisk aluminiumsprofil kan være særlig nyttig, når ekstruderingstegningen ikke fuldt ud repræsenterer fremstillingsvariation. Sammenligning af tegningen med den rigtige sektion hjælper med at identificere praktiske problemer såsom rilledybde, kantradius eller lokale dimensionsforskelle.
Hold termiske og mekaniske krav sammen
Strimlen bør ikke være designet til termisk adskillelse, mens dens mekaniske indgreb behandles som en eftertanke. De to funktioner er forbundet. En tykkere sektion kan ændre hulrumsforholdet. En anden låseform kan ændre indføringskraften. En strammere pasform kan påvirke monteringsadfærden. Tekniske beslutninger bør derfor overveje det komplette tværsnit.
Plan for gentagelighed
Et godt afsnit bør ikke kun fungere én gang. Det skal kunne ekstruderes konsekvent, skæres eller rulles på en kontrolleret måde, transporteres uden unødvendig deformation og samles gentagne gange med forudsigelig adfærd.
Forstå termen i produktsøgninger
Når ingeniører eller indkøbsteams søger efterPA66 GF25 Thermal Break Strips, repræsenterer søgetermen ofte et teknisk krav snarere end et enkelt universelt produkt. "PA66"-delen identificerer polyamidfamilien, mens "GF25" angiver 25% glasfiberforstærkning. Den resterende specifikation afhænger stadig af aluminiumsekstruderingen og den påtænkte monteringsproces.
Af den grund bør produktevaluering flytte fra søgeordsniveau til ingeniørniveau. En teknisk passende strimmel er defineret af kombinationen af materiale, sektionsdimensioner, låsegeometri, produktionskonsistens og kompatibilitet med den ønskede aluminiumprofil.
Ofte stillede spørgsmål
Hvad bruges Thermal Break Strips til?
De bruges til at adskille indvendige og udvendige aluminiumssektioner og reducere direkte varmeoverførsel gennem termisk knækkede aluminiumsprofiler. Strimlen giver også en mekanisk forbindelse i aluminiumsekstruderingen, når geometrien og monteringsprocessen er korrekt afstemt.
Hvilket materiale er disse termiske brudprofiler lavet af?
Kernematerialet er PA66 nylon forstærket med 25% glasfiber. Denne forstærkede konstruktion er almindeligvis identificeret som PA66 GF25 og er valgt for stivhed, dimensionsstabilitet og mekaniske egenskaber, der kræves af termisk brudte aluminiumsystemer.
Hvilke profiltyper er almindeligt tilgængelige?
Fælles sektionsfamilier inkluderer I-Type, C-Type og T-Type profiler. Specialformede sektioner kan også udvikles til aluminiumsprofiler med usædvanlige hulrumsdimensioner eller låsegeometrier.
Hvor er termiske brudprofiler almindeligt anvendt?
Typiske applikationer omfatter aluminiumsvinduer, aluminiumsdøre, gardinvægsystemer, stolper, agterspejle og andre arkitektoniske aluminiumsprofiler, der kræver termisk adskillelse mellem indvendige og udvendige sektioner.
Kan tværsnittet tilpasses?
Ja. En tilpasset sektion kan udvikles omkring en aluminiumsprofiltegning eller fysisk profil, med opmærksomhed på båndbredde, højde, tykkelse, rillestruktur, låsegeometri og den påtænkte monteringsmetode.
Hvilken information er nyttig for en tilpasset termisk brudstrimmel?
Nyttige oplysninger omfatter tegningen af aluminiumsprofilen eller den fysiske profil, påkrævede strimmeldimensioner, låsestruktur, termisk måladskillelse og indførings- eller rulleformningsmetoden, der anvendes under samlingen.
Hvilke leveringsformularer kan bruges?
Egnede specifikationer kan leveres som lige strimler, inklusive 6-meters længder pr. styk, eller som oprullede profiler såsom 500 meter pr. rulle. Den praktiske form afhænger af profilgeometrien og den efterfølgende produktionsproces.
Hvilke kvalitetsegenskaber skal vurderes?
Evaluering kan omfatte profildimensioner, udseende, tæthed, Shore-hårdhed, langsgående og tværgående trækstyrke, vandmodstand, termisk ældning og lineære ekspansionskarakteristika i henhold til de krav, der gælder for det tilsigtede system.
Kan teknisk assistance dække montageproblemer?
Teknisk support kan behandle profilspaltedesign, strimmelindsættelse, rulleformningsforhold og almindelige problemer såsom vanskelig indføring, revner eller utilstrækkelig forskydningsstyrke. Gennemgang af aluminiumsekstrudering og samlingsprocessen sammen kan hjælpe med at identificere den underliggende årsag.
Hvordan skal ingeniører sammenligne forskellige muligheder for termisk brudstrimmel?
Sammenlign materialekonstruktion, profildimensioner, låsegeometri, dimensionskonsistens, samlingskompatibilitet, inspektionstilgang og leveringsform. Den mest meningsfulde sammenligning er baseret på, hvor godt båndet matcher den faktiske aluminiumsekstrudering snarere end på produktnavnet alene.
En tjekliste for praktiske specifikationer
Inden en termisk brudprofil færdiggøres, hjælper det med at bekræfte de store tekniske variabler ét sted. Tjeklisten nedenfor kan bruges under profilgennemgang, leverandørkommunikation, værktøjsforberedelse eller produktionsgodkendelse.
- Bekræft PA66-materialekonstruktionen og kravet til 25 % glasfiberforstærkning.
- Mål aluminiumshulrummets bredde og dybde.
- Bekræft rilleformen og låsegeometrien.
- Definer den nødvendige strimmeltykkelse og adskillelsesdimension.
- Tjek båndtværsnittet mod den ægte aluminiumsprofil.
- Gennemgå indsættelses- og rulleformningsforholdene før produktionsgodkendelse.
- Bekræft dimensionelle inspektionspunkter og acceptable tolerancer.
- Kontroller den nødvendige lige eller oprullede leveringsform.
- Dokumentér den aftalte profiltegning og kritiske tekniske egenskaber.
- Hold produktions- og inspektionsoptegnelser tilgængelige for sporbarhed.
Denne tjekliste erstatter ikke de tekniske krav til et specifikt vindue, dør eller facadesystem. Det giver en praktisk ramme for at sikre, at materiale- og profilgrænsefladen er defineret, før produktionen begynder.
Den centrale idé forbliver enkel: Termisk brudydelse starter med effektiv adskillelse, men pålidelig systemydelse kræver et korrekt afstemt tværsnit, kontrolleret ekstrudering, stabile dimensioner og en kompatibel monteringsproces.
Har du brug for at matche en strimmel til din aluminiumsekstrudering?
Del aluminiumsprofiltegningen, fysiske profildetaljer, nødvendige dimensioner og monteringsmetode, så den passende sektionsgeometri kan gennemgås for dit termisk brudte aluminiumssystem.
kontakt os for at diskutere dine profilkrav