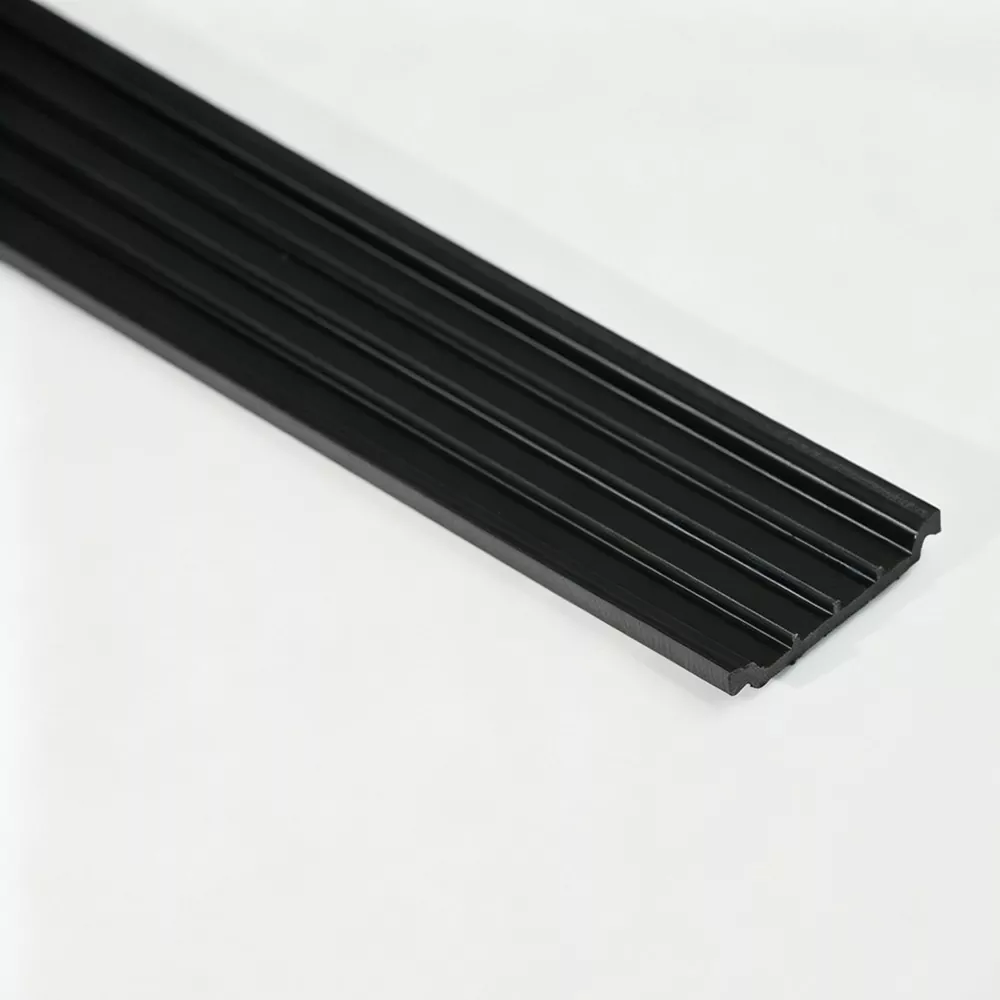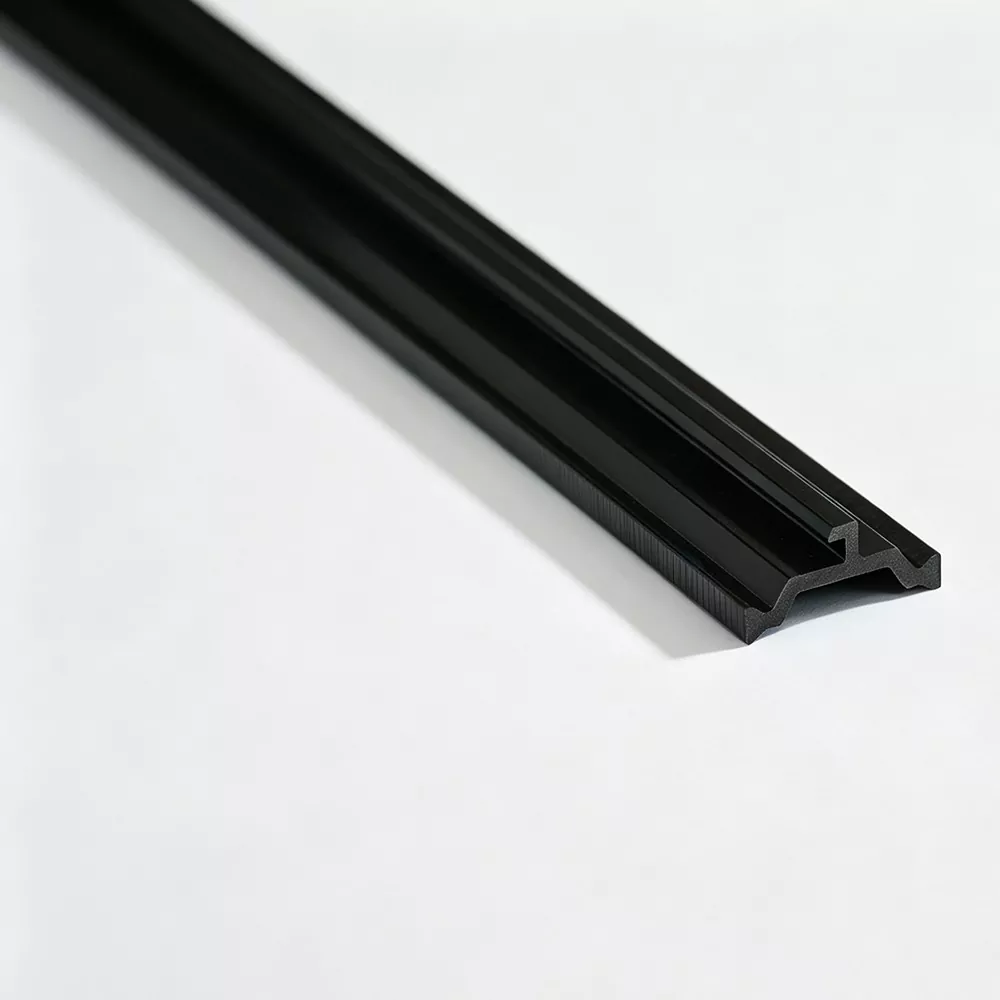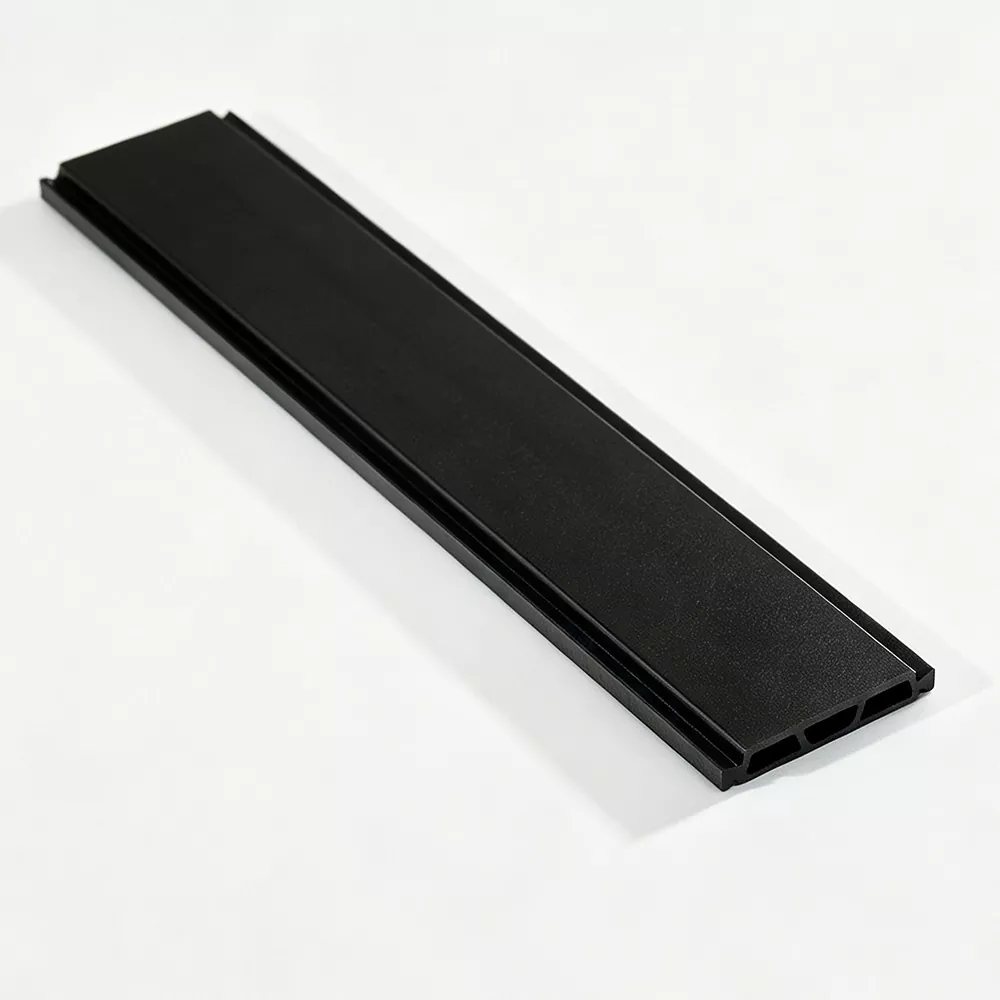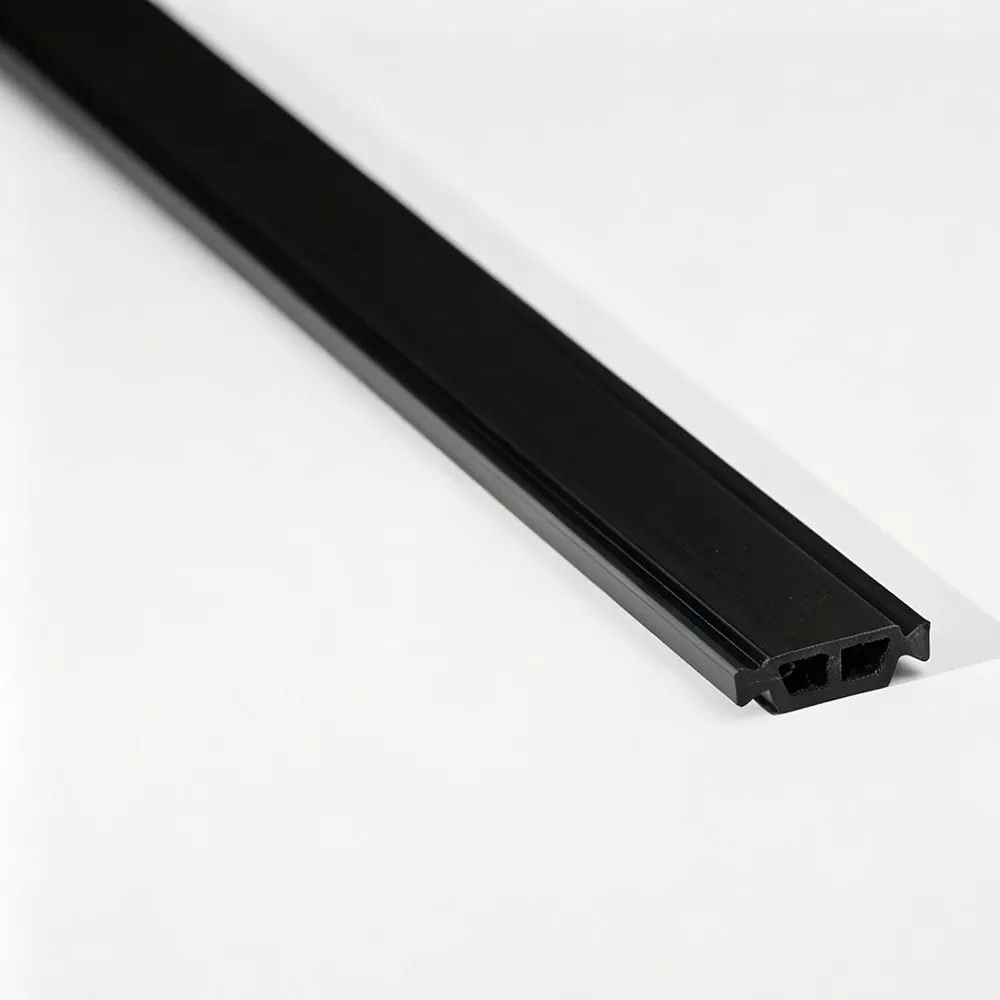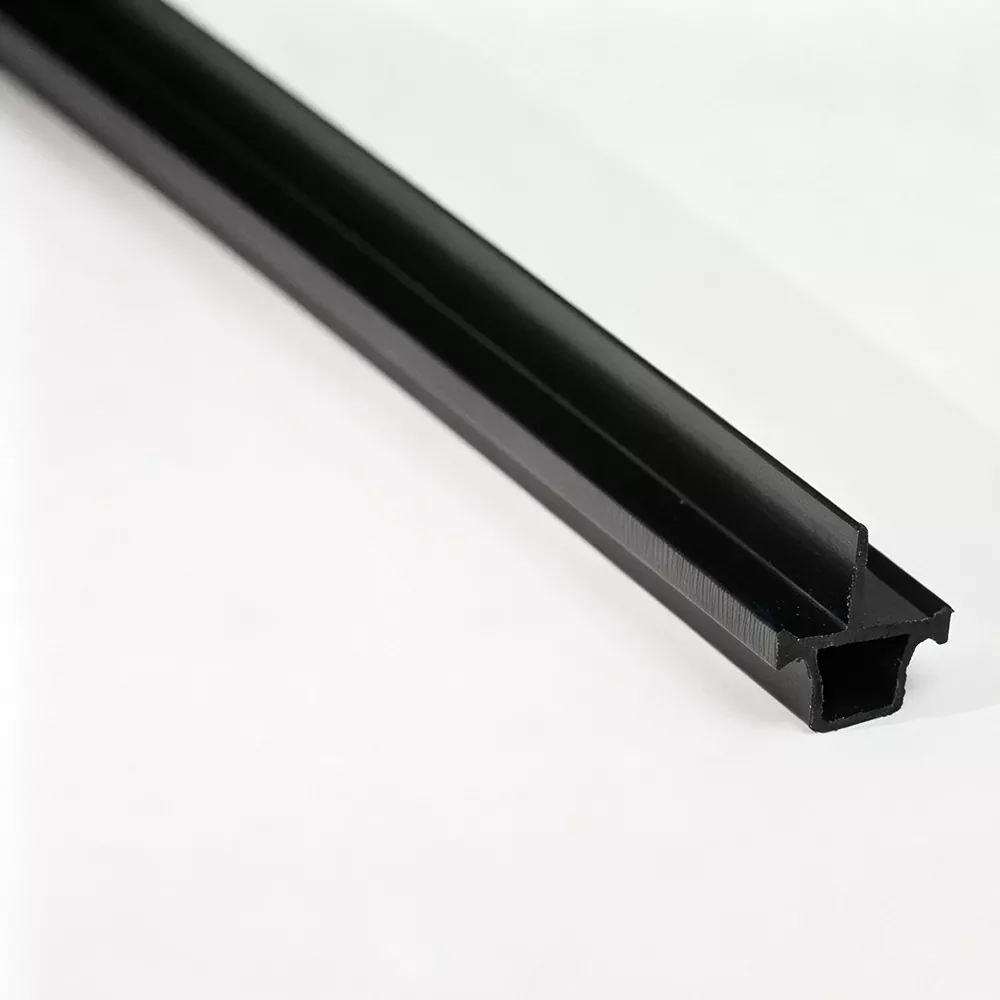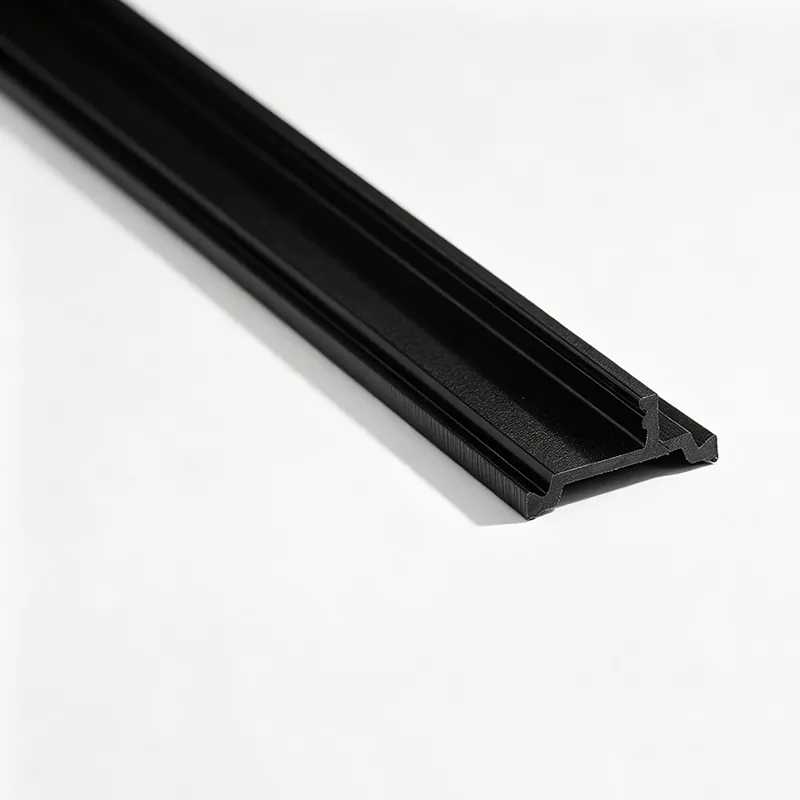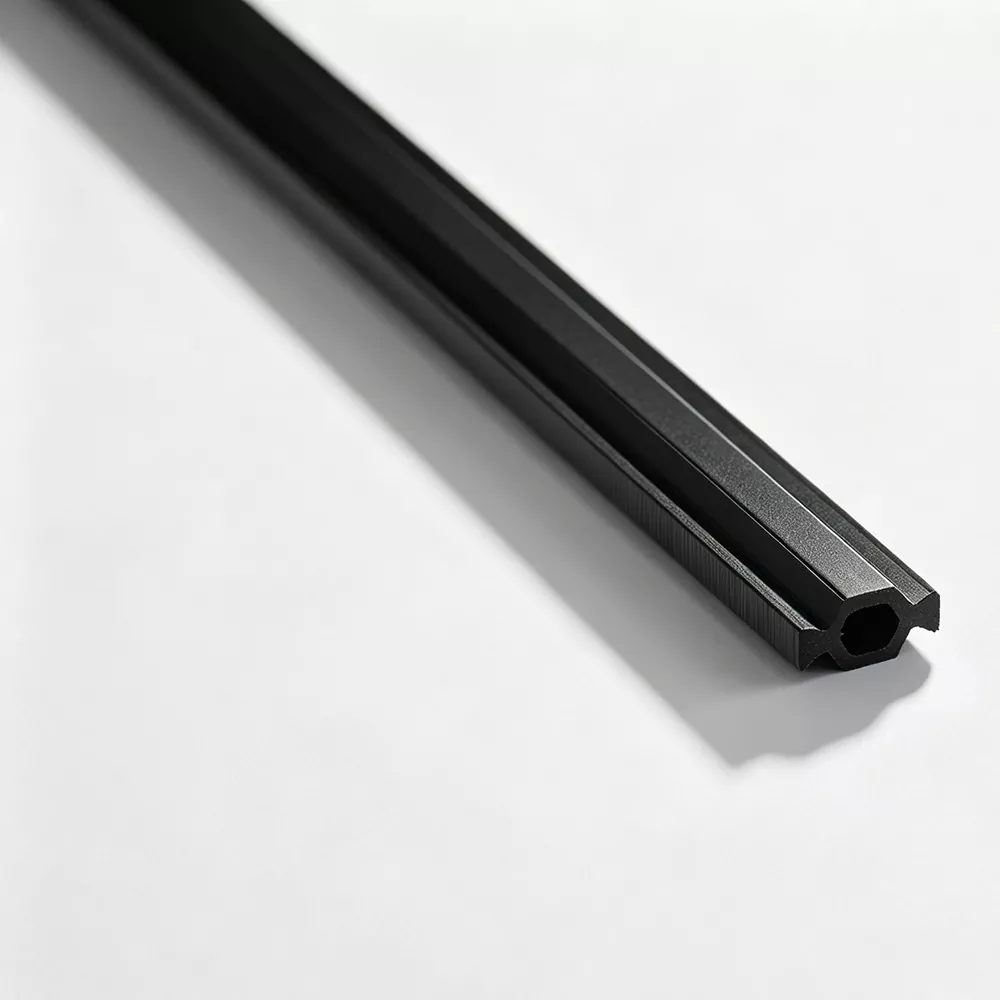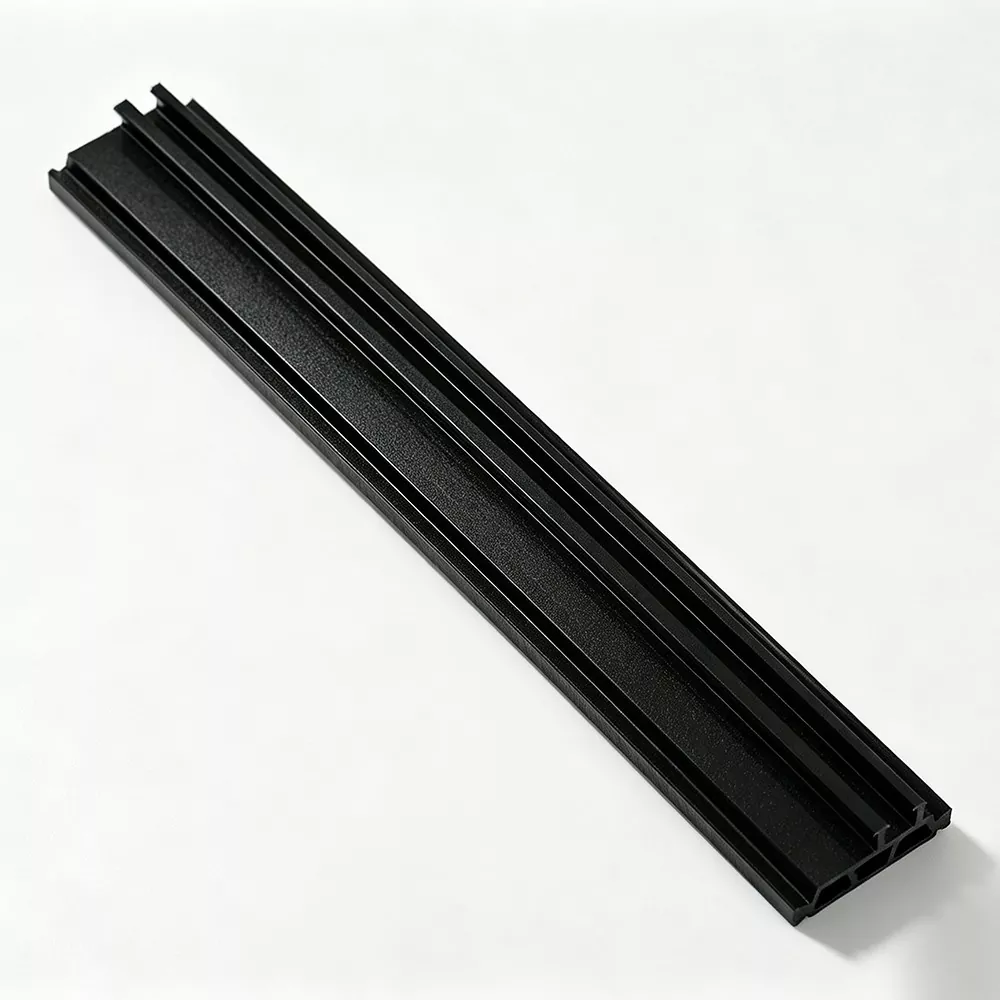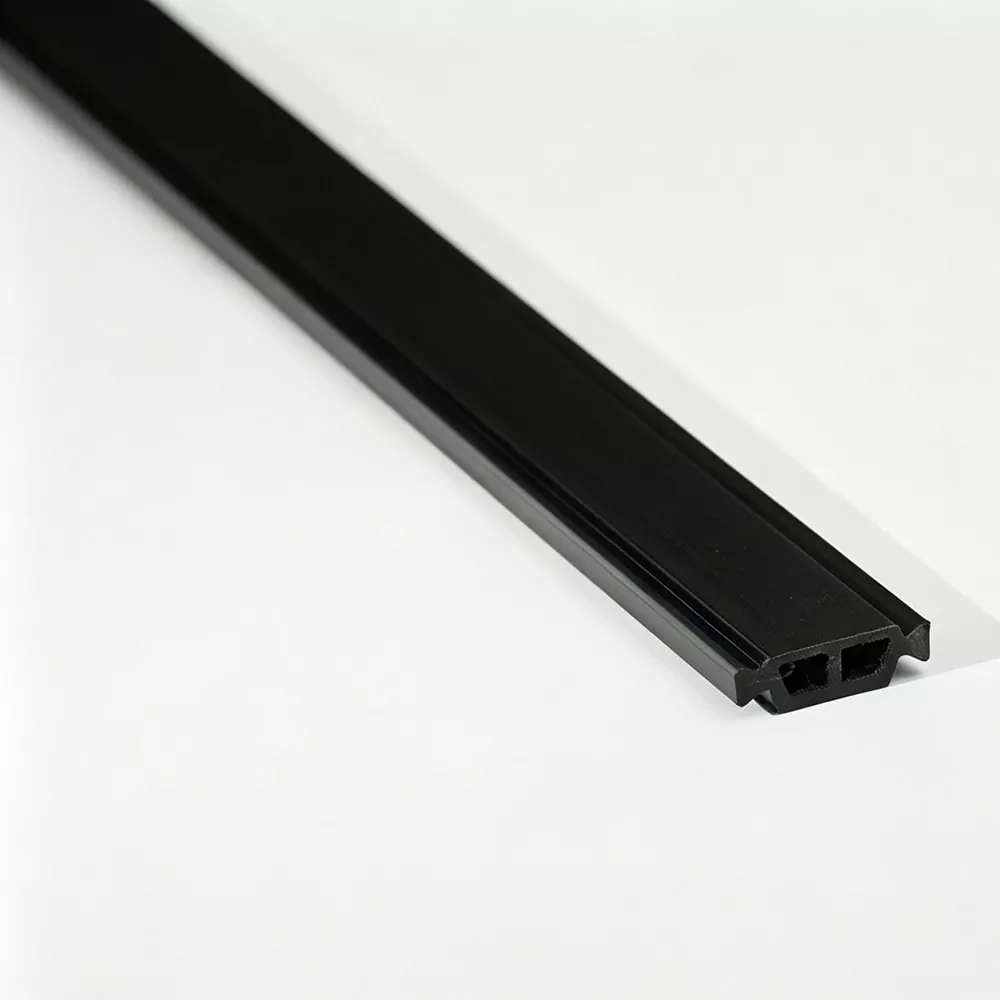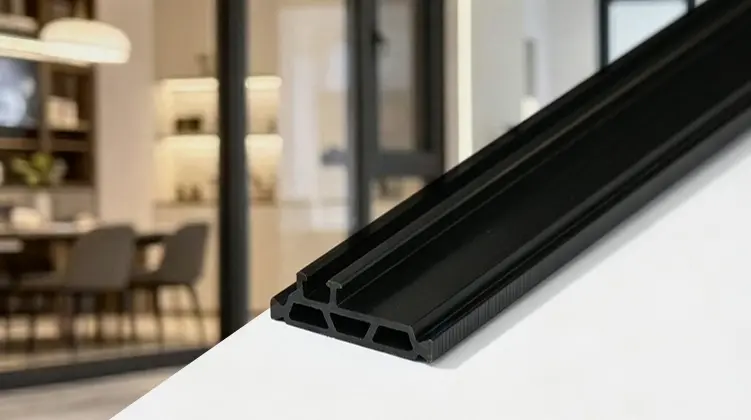
Polyamid Thermal Break Stripser vigtige strukturelle komponenter i termisk knuste vinduer, døre og gardinvægsystemer i aluminium. Deres funktion er at adskille indvendige og udvendige aluminiumssektioner, samtidig med at den mekaniske forbindelse, som kræves af den samlede profil, bibeholdes. Materialesammensætning, glasfiberforstærkning, tværsnitsgeometri, dimensionsstabilitet og fremstillingskonsistens påvirker alle deres egnethed til en bestemt aluminiumsekstrudering.
PA66 GF25 er meget udbredt til disse applikationer, fordi glasfiberforstærkning forbedrer polyamidprofilens stivhed og strukturelle egenskaber. Men at vælge et passende produkt indebærer mere end at identificere polymerkvaliteten. Aluminiums hulrumsdimensioner, låsegeometri, indføringsforhold, valseprocesser, termiske krav og kvalitetsinspektionsmetoder skal også tages i betragtning. Forståelse af disse faktorer hjælper vinduesproducenter, aluminiumekstruderingsfirmaer og byggematerialedistributører med at identificere passende profilspecifikationer og evaluere skræddersyede løsninger.
Vælg et teknisk emne nedenfor for at hoppe direkte til det tilsvarende afsnit.
Polyamid er en teknisk termoplast, der bruges i applikationer, der kræver en kombination af mekanisk styrke, dimensionsstabilitet og termisk isolering. Inden for arkitektoniske aluminiumsystemer giver det en ikke-metallisk adskillelseskomponent mellem to aluminiumsprofilsektioner.
I modsætning til en konventionel aluminiumforbindelse introducerer en termisk brudt samling et materiale med lavere ledningsevne mellem de indvendige og udvendige metalsektioner. Dette ændrer varmeoverførselsvejen gennem rammen og hjælper med at reducere direkte termisk brodannelse.
Polyamid 66, almindeligvis identificeret som PA66 eller nylon 66, er en polymer fremstillet ved reaktion mellem hexamethylendiamin og adipinsyre. Det bruges i tekniske komponenter, der kræver stivhed, slidegenskaber og dimensionskonsistens under definerede driftsforhold.
Til termiske brud i aluminium tilbyder PA66 flere relevante egenskaber:
Polymerkvaliteten påvirker den færdige profils opførsel under fremstilling, installation og service. Forskellige materialeformuleringer kan udvise forskellige niveauer af stivhed, fugtrespons, termisk ekspansion og mekanisk styrke.
Af denne grund bør materialevalg baseres på de faktiske krav til aluminiumssystemet. En generisk plaststrimmel er ikke automatisk en passende erstatning for en profil designet omkring en specifik polyamidformulering.
PA66 GF25 refererer til polyamid 66 forstærket med 25% glasfiber efter vægt. Denne materialekombination bruges i termiske brudprofiler, fordi forstærkningen forbedrer stivhed og strukturel stabilitet sammenlignet med uforstærket polyamid.
I en termisk brudt aluminiumskonstruktion skal båndet gøre mere end at skabe en barriere mellem metalsektioner. Det skal også opretholde en stabil mekanisk forbindelse, når aluminiumsprofilerne samles gennem indførings- og rulleoperationer.
Glasfibre fungerer som forstærkende elementer i polymermatrixen. Deres tilstedeværelse ændrer materialets mekaniske opførsel og kan forbedre stivhed, dimensionsstabilitet og modstand mod deformation under passende belastningsforhold.
For termiske brudprofiler hjælper forstærkningen med at imødekomme flere praktiske krav:
Glasfiberforstærkning øger materialets stivhed og understøtter de strukturelle krav til den samlede aluminiumsprofil.
Det forstærkede materiale hjælper med at opretholde tværsnitsgeometrien under profilbehandling og service.
Materialeegenskaber understøtter låseinteraktionen mellem polyamidsektionen og aluminiumshulrummet.
Kontrolleret behandling hjælper med at fordele forstærkning inden for profilen og opretholde ensartede produktdimensioner.
Glasfiberorientering er en vigtig faktor ved fremstilling af forstærkede polyamidprofiler. Under ekstrudering påvirker strømmen af smeltet materiale, hvordan fibrene fordeles og orienteres i det færdige tværsnit.
Forskellige fiberorienteringer kan påvirke langsgående styrke og tværgående forskydningsmodstand. Derfor bør ekstruderingsforholdene styres i henhold til profilgeometrien og de krævede mekaniske egenskaber.
Selvom betegnelsen GF25 identificerer en specifik forstærkningsandel, fastlægger den ikke uafhængigt hver ydelseskarakteristik af det færdige profil. Harpikskvalitet, fugttilstand, glasfiberfordeling, ekstruderingsparametre, afkøling og dimensionskontrol påvirker også slutproduktet.
Ved vurdering af en forstærket polyamidstrimmel bør tekniske teams gennemgå materialespecifikationen sammen med relevante testresultater og det påtænkte aluminiumsprofildesign.
Aluminium er meget udbredt i arkitektoniske rammer på grund af dets styrke, korrosionsbestandighed, formbarhed og designfleksibilitet. Aluminium har dog også relativt høj varmeledningsevne. Når indvendige og udvendige aluminiumssektioner er kontinuerligt forbundet, kan varme rejse gennem metalrammen.
Et termisk brud introducerer et materiale med lavere ledningsevne mellem disse sektioner, hvilket afbryder den direkte metalvarmeoverførselsvej.
Termisk brodannelse opstår, når varme bevæger sig gennem en bygningskomponent langs en sti, der leder lettere end de omgivende materialer. I en vinduesramme af aluminium kan en uafbrudt metalforbindelse skabe en sådan vej mellem indendørs og udendørs miljøer.
Ved at adskille aluminiumssektionerne ændrer det termiske brud rammens varmeoverførselsegenskaber. Dette kan bidrage til forbedret isoleringsydelse og hjælpe med at reducere uønsket varmeoverførsel gennem vinduet eller dørsamlingen.
Polyamidsektionen er placeret mellem to aluminiumsprofiler. Hver side går i indgreb med det tilsvarende aluminiumshulrum gennem en designet låsestruktur.
Det samlede system kombinerer tre vigtige funktioner:
Den termiske brudbredde påvirker separationszonens geometri. En bredere adskillelse kan påvirke rammens overordnede varmeoverførselskarakteristika, men resultatet afhænger også af det komplette profildesign og omgivende komponenter.
Ingeniører bør derfor betragte båndbredden som en del af aluminiumssystemet i stedet for at behandle det som en uafhængig isoleringsspecifikation.
Mekanisk ydeevne er afgørende, fordi en termisk brudprofil fungerer som en del af den samlede aluminiumsstruktur. Det skal forblive sikkert indgreb i ekstruderingen og bevare sin tilsigtede form under de mekaniske produktions- og serviceforhold.
Langsgående trækstyrke beskriver materialets modstand mod trækbelastning langs profilens længde. Denne egenskab er relevant ved evaluering af den strukturelle opførsel af kontinuerlige polyamidsektioner.
Glasfiberforstærkning og fiberorientering kan påvirke denne egenskab. Testresultater skal fortolkes i henhold til den specificerede materialekvalitet, prøveforberedelse og testmetode.
Tværforskydningsmodstand er især relevant for samspillet mellem polyamidstrimlen og aluminiumsprofilen. Den samlede sektion skal modstå kræfter, der virker på tværs af den termiske brudforbindelse.
Forskydningsydelsen kan påvirkes af låsegeometrien, indgrebsdybden, profildimensioner, forstærkningsfordeling og monteringsbetingelser.
Shore hårdhedstest giver information om materialebestandighed over for fordybninger under en defineret testmetode. Selvom hårdhed kan hjælpe med at karakterisere en polymer, bør den ikke bruges som en erstatning for træk- eller forskydningstestning.
Stivhed er også påvirket af materialesammensætning og geometrien af den færdige sektion. En profil med et komplekst tværsnit kan opføre sig anderledes end en simpel flad sektion lavet af den samme polymer.
Termisk udvidelse, fugtabsorption og temperaturændringer kan påvirke dimensionerne af polyamidmaterialer. Disse faktorer bør tages i betragtning, når båndet matches med aluminiumshulrum og definerer samlingstolerancer.
| Ejendom | Hvad det beskriver | Hvorfor det betyder noget |
|---|---|---|
| Langsgående trækstyrke | Modstand mod trækbelastning langs profilen. | Hjælper med at evaluere materialestyrken i ekstruderingsretningen. |
| Tværgående forskydningsstyrke | Modstand mod kræfter, der virker på tværs af profilforbindelsen. | Relevant for mekanisk indgreb i aluminiumssamlinger. |
| Shore hårdhed | Modstand mod indrykning under en defineret metode. | Hjælper med at karakterisere polymermaterialet. |
| Lineær udvidelse | Dimensionsændring i forbindelse med temperaturvariation. | Vigtigt for dimensionel tilpasning og termiske forhold. |
| Vandmodstand | Materialets opførsel under specificerede vandeksponeringsforhold. | Relevant for dimensions- og materialeevaluering. |
Tværsnitsgeometri er en af de vigtigste faktorer ved valg af termisk brudprofil. Strimlen skal svare til hulformen på aluminiumsekstruderingen og give det korrekte indgreb efter montageprocessen.
Selv når to produkter bruger det samme PA66 GF25-materiale, kan forskelle i deres tværsnitsstrukturer gøre dem uegnede til den samme aluminiumsprofil.
Bredde og tykkelse påvirker den fysiske pasform af strimlen i aluminiumshulrummet. Forkerte dimensioner kan forårsage indføringsbesvær, løst indgreb eller problemer under rulning.
Disse mål skal vurderes sammen med den komplette profiltegning. Nominelle dimensioner alene beskriver muligvis ikke fuldt ud den funktionelle pasform af låsesektionen.
Nogle profildesigns bruger en hoved-og-stamme-struktur til at placere polyamidstrimlen i den tilsvarende aluminiumsrille. Hovedformen, stilkens bredde og låseflader bestemmer, hvordan de to komponenter går i indgreb.
Andre designs bruger lige eller trinformede strukturer, der svarer til forskellige hulrumskonfigurationer.
Nogle termiske bruddesigner inkorporerer tandede eller teksturerede indgrebsflader. Disse strukturer er udviklet omkring aluminiumslommen og rulleprocessen for at understøtte mekanisk sammenlåsning.
Geometrien skal matches med det tilsvarende ekstruderingsdesign. En riflet profil er ikke automatisk udskiftelig med en glat profil af lignende dimensioner.
| Designfunktion | Primær funktion | Matchende krav |
|---|---|---|
| I-Type | Lige profilstruktur. | Tilsvarende lige aluminiumsriller. |
| C-type | Konfiguration af buet eller trinformet sektion. | Matchende hulrumsform og låsemål. |
| T-type | Hoved-og-stamme positionering og engagement. | Aluminiumsrille designet til T-formet geometri. |
| Specialformet | Ikke-standard sektionsintegration. | Kundetegninger og specifik ekstruderingsgeometri. |
Forskellige aluminiumsekstruderingssystemer bruger forskellige hulrumsstrukturer. Den tilsvarende polyamidprofil skal matche disse strukturer for at opnå korrekt indføring, positionering og mekanisk indgreb.
I-Type profiler har en forholdsvis ligetil tværsnitsstruktur. De bruges med aluminiumsprofiler designet med tilsvarende lige termiske brudriller.
Afhængigt af ekstruderingen kan den nødvendige profil variere i bredde, tykkelse og indgrebsdimensioner. Nøjagtig måling er vigtig, fordi små dimensionsforskelle kan påvirke montageprocessen.
C-Type profiler er designet til aluminiumssektioner med matchende buede eller trinformede hulrum. Deres tværsnitsform svarer til ekstruderingens særlige låsestruktur.
Når de vælger en C-type sektion, bør ingeniører kontrollere kavitetsgeometrien, indgrebsoverflader og dimensioner i stedet for at stole på profilnavnet alene.
T-type sektioner bruger en defineret hoved-og-stamme struktur. Hovedet giver den nødvendige positioneringsgeometri, mens stammen forbinder de to sider af den termiske brudsamling.
Profilen skal udvikles i henhold til den tilsvarende aluminiumsrille, så hoved og spindel går i indgreb under monteringen.
Nogle aluminiumssystemer bruger ikke-standard hulrum, der ikke kan matches med konventionelle profilformer. Specialformede sektioner kan udvikles i henhold til tekniske tegninger eller fysiske profilreferencer.
Tilpasning kan involvere tværsnit, bredde, tykkelse, låsefunktioner, farve og skærelængde. Designet skal kontrolleres i forhold til den påtænkte indførings- og rulleproces.
Dimensionskompatibilitet er afgørende, når en polyamidprofil integreres i en aluminiumsekstrudering. Strimlen skal passe til det designede hulrum og opretholde passende indgreb under hele samlingsprocessen.
| Aluminiumsprofilparameter | Relateret polyamidspecifikation | Teknisk formål |
|---|---|---|
| Kavitetsbredde | Strimmelbredde | Sikrer passende dimensionsmatch. |
| Kavitetsdybde | Profilhøjde | Understøtter korrekt positionering og indgreb. |
| Rillegeometri | Låsesektion | Passer til den mekaniske forbindelsesstruktur. |
| Termisk pauserum | Strimmeltykkelse | Definerer separationsgeometrien. |
| Monteringsmetode | Profiltolerance og form | Understøtter indsættelse og rullekompatibilitet. |
| Påkrævet profillængde | Lige eller oprullet forsyning | Matcher produktions- og håndteringskrav. |
Polyamidprofilen skal gå ind i aluminiumshulrummet i henhold til den påtænkte monteringsprocedure. Overdreven dimensionsinterferens kan skabe indføringsbesvær, mens utilstrækkelig indgreb kan påvirke forbindelsen efter rulning.
Indføringsadfærd kan også påvirkes af overfladens tilstand, ekstruderingstolerancer, profilens rethed og monteringsudstyrets tilstand.
Under valsning formes aluminiumsprofilen mekanisk omkring den termiske brudsektion for at etablere den endelige forbindelse. Polyamidgeometrien skal svare til de påkrævede rulleforhold og låsestruktur.
Revner, ufuldstændig indgreb eller utilstrækkelig forskydningsstyrke kan indikere et misforhold, der involverer materiale, profildesign, dimensioner eller monteringsparametre. Sådanne problemer bør vurderes systematisk i stedet for at tilskrives én faktor uden inspektion.
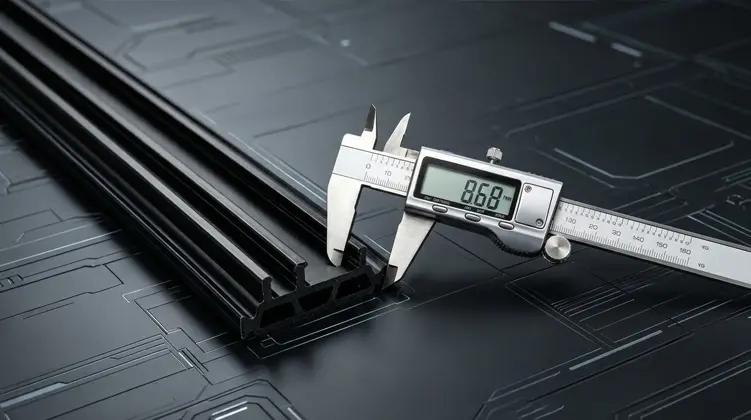
Tværsnitsmål skal kontrolleres i forhold til den aftalte produkttegning. Relevante dimensioner omfatter samlet bredde, højde, tykkelse, låsedetaljer og andre funktionelle overflader.
For tilpassede profiler bør der etableres dimensionstolerancer under udviklingsfasen, således at både polyamidbåndet og aluminiumsekstruderingen kan vurderes i forhold til de samme tekniske krav.
Konsistens i fremstillingen er afgørende, fordi den færdige profil skal bevare sine specificerede materialeegenskaber og tværsnitsdimensioner. Processen involverer flere sammenhængende faser, fra råvareforberedelse til ekstrudering, afkøling, formning og endelig skæring.
PA66-harpiks og glasfiber fremstilles i henhold til den nødvendige materialeformulering. Indgående materialepartier kontrolleres for relevante egenskaber, herunder smelteflowindeks, glasfiberindhold og fugt.
Fugtkontrol er særlig vigtig ved forarbejdning af polyamid. Materialekonditionering og forberedelse skal følge kravene i den valgte harpiks- og ekstruderingsproces.
Polymer- og armeringskomponenterne er forberedt til kontrolleret forarbejdning. Ensartet materialetilførsel hjælper med at opretholde ensartethed under ekstruderingen.
For forstærkede materialer bør forarbejdningsmetoden tage højde for effekten af ekstruderingsbetingelser på glasfiberfordeling og orientering.
Ekstrudering bruges til at fremstille kontinuerlige polyamidprofiler med den nødvendige tværsnitsform. Parallelle dobbeltskruede ekstruderingslinjer kan understøtte kontrolleret bearbejdning af forstærkede polymermaterialer.
Vigtige procesparametre omfatter:
Efter ekstrudering passerer profilen gennem køle- og formningsudstyr for at stabilisere dets tværsnitsdimensioner. Køleforhold og kalibrering er vigtige for at opretholde den nødvendige geometri.
Ujævn afkøling eller ustabile trækforhold kan bidrage til dimensionsvariationer. Procesovervågning hjælper med at opretholde ensartethed under kontinuerlig produktion.
Færdige profiler kan leveres som standard lige strimler eller bearbejdes til bestemte længder. Afhængigt af produktkravene kan yderligere operationer omfatte endeaffasning og laserkodning.
Den endelige bearbejdning bør bevare profilgeometrien og overfladetilstanden, der kræves til den påtænkte aluminiumskonstruktion.
Hver etape bidrager til den færdige profil. En stabil produktionsproces bør kombinere passende råvarekontrol, ekstruderingsparameterstyring, køling, dimensionsmåling og inspektion af færdigt produkt.
Kvalitetskontrol bør dække både materialeegenskaber og færdige profildimensioner. At stole udelukkende på visuel inspektion identificerer muligvis ikke forskelle i mekanisk ydeevne, fugtrespons eller termisk ældningsadfærd.
Råvareinspektion hjælper med at fastslå, om indgående partier opfylder de påkrævede forarbejdnings- og formuleringsbetingelser. Relevante kontroller kan omfatte smelteflowindeks, glasfiberindhold og fugtniveau.
Tværsnitsdimensioner og overfladetilstand bør kontrolleres under produktionen med definerede intervaller. Registrering af relevante procesparametre og inspektionsresultater understøtter produktionens sporbarhed og hjælper med at identificere dimensionelle afvigelser.
Afhængigt af de gældende krav kan laboratorieevaluering dække flere materiale- og ydeevnekarakteristika.
| Test vare | Evalueringsfokus | Teknisk relevans |
|---|---|---|
| Tæthed | Materialetæthed under en defineret testmetode. | Understøtter materialekarakterisering. |
| Shore hårdhed | Modstand mod fordybning. | Hjælper med at karakterisere materialets hårdhed. |
| Langsgående trækstyrke | Trækadfærd langs profilretningen. | Evaluerer langsgående mekaniske egenskaber. |
| Tværgående trækstyrke | Trækadfærd på tværs af profilretningen. | Giver yderligere information om forstærket materialeadfærd. |
| Vandmodstand | Materialerespons på specificeret vandeksponering. | Understøtter fugtrelateret evaluering. |
| Termisk ældning | Egenskabsændringer efter kontrolleret termisk eksponering. | Hjælper med at vurdere materialets adfærd under høje temperaturer. |
| Lineær udvidelse | Dimensionsændring med temperatur. | Relevant for termisk dimensionsstabilitet. |
Før afsendelse bør færdige profiler inspiceres for udseende og dimensioner. Inspektionen skal svare til den bekræftede produktspecifikation og aftalte krav.
Inspektionsregistreringer hjælper med at forbinde de færdige varer med deres produktreferencer og produktionsoplysninger. En engelsk inspektionsrapport kan også understøtte kommunikation mellem producenter, distributører og internationale kunder.
For aluminiumsekstruderingsproducenter kan selv små dimensionsforskelle påvirke indførings- og rulleforholdene. Konsekvent inspektion hjælper med at identificere afvigelser, før profilen når monteringsstadiet.
Kvalitetsevaluering bør derfor omfatte indgående materiale, produktion under proces, laboratorietestning, hvor det er relevant, og kontrol af færdige produkter i stedet for at stole på en enkelt endelig visuel inspektion.
Termiske brudprofiler bruges i arkitektoniske aluminiumssystemer, hvor indvendige og udvendige metalsektioner skal adskilles, mens en mekanisk forbindelse bevares. Deres anvendelse afhænger af aluminiumssystemets design, strukturelle krav og specificeret termisk ydeevne.
Termisk knuste aluminiumsvinduesrammer og -vinduer bruger polyamidsektioner til at adskille de indvendige og udvendige aluminiumskomponenter.
Listen skal passe til rammens og rammens ekstruderingsgeometri, inklusive de nødvendige hulrumsdimensioner og låseflader. Dens materiale og tværsnit skal også svare til den påtænkte monteringsmetode.
Dørsystemer bruger termiske brudprofiler til at skabe adskillelse inden for aluminiumsramme- og rammestrukturer. Forbindelsen skal forblive mekanisk stabil, samtidig med at den passer til dimensionerne og konfigurationen af dørekstruderingen.
Udvælgelsen bør tage højde for dørprofilens hulrumsform, båndindgreb og de relevante strukturelle krav.
I gardinvægsapplikationer kan termiske brudprofiler bruges i stolper, agterspejle og andre termisk adskilte aluminiumssektioner.
Disse systemer kan have forskellige krav til tværsnit afhængigt af gardinvægsdesignet. Polyamidsektionen bør derfor matches med den specifikke ekstrudering i stedet for udelukkende at vælges i henhold til det generelle anvendelsesnavn.
Nogle arkitektoniske systemer bruger ikke-standard aluminiumshulrum, specielle låsestrukturer eller usædvanlige termiske bruddimensioner. Skræddersyede polyamidsektioner kan udvikles til at svare til disse designs.
Adskil indvendige og udvendige aluminiumssektioner inden for termisk knuste vinduessamlinger.
Giv en termisk adskillelseskomponent i aluminiumsdørprofilstrukturer.
Understøt termisk adskilte strukturelle aluminiumsektioner i facadesystemer.
Match ikke-standard hulrum og tilpassede ekstruderingskrav.
På tværs af disse applikationer forbliver de vigtigste valgfaktorer de samme: materialespecifikation, tværsnitsgeometri, mekanisk indgreb, dimensionsnøjagtighed og kompatibilitet med det komplette aluminiumsprofilsystem.
Standard termiske brudsektioner dækker mange almindelige aluminiumsekstruderingsdesigns. Forskellige ekstruderingsproducenter kan dog bruge forskellige hulrumsdimensioner, låsegeometrier og monteringsbetingelser. En tilpasset sektion kan løse disse ikke-standardkrav.
En aluminiumsprofiltegning giver væsentlig information om hulrum, dimensioner og låsestruktur. Ingeniører kan bruge disse oplysninger til at evaluere det nødvendige polyamidtværsnit og identificere potentielle dimensionelle konflikter.
En fysisk aluminiumsprofil kan give yderligere information, når tegninger er ufuldstændige, eller når faktiske ekstruderingsdimensioner skal verificeres.
Evalueringen bør fokusere på hulrummets bredde, dybde, rillegeometri, låseflader og påtænkte indførings- og rulningsforhold.
En struktureret udviklingsproces hjælper med at forbinde aluminiumsekstruderingsdesignet med den færdige polyamidprofil. Hvert trin skal gennemgås, før det går videre til næste produktionstrin.
En alu-ekstruderingstegning eller fysisk profil, nødvendige dimensioner, låsestruktur, materialespecifikation, farve og monteringsmetode giver et praktisk udgangspunkt for teknisk vurdering.
Valg af en passende profil kræver koordinering mellem materialekrav og aluminiumsekstruderingsdesign. Et produkt, der opfylder den påkrævede materialekategori, kan stadig være uegnet, hvis dets dimensioner eller indgrebsstruktur ikke stemmer overens med den påtænkte samling.
Start med det påtænkte vindue, dør, gardinvæg eller arkitektonisk ekstruderingssystem. Identificer den specifikke aluminiumsprofil og afgør, om den termiske pause er installeret i et lige, buet, trinformet eller specialformet hulrum.
Bestem, om applikationen kræver PA66 eller forstærket PA66 GF25. Gennemgå de relevante mekaniske og materialemæssige krav i stedet for at antage, at alle polyamidformuleringer har identiske egenskaber.
Tjek hulrumsbredde, dybde, strimmeltykkelse, låsegeometri og andre funktionelle dimensioner. Bekræft de relevante tolerancer, og hvordan de relaterer til aluminiumsekstruderingen.
Evaluer langsgående trækstyrke, tværgående forskydningsstyrke, hårdhed og andre anvendelige mekaniske egenskaber. De krævede værdier bør være baseret på det tilsigtede system og relevante tekniske specifikationer.
Overvej krav til isætning, rulning, køling og profilhåndtering. Strimlen skal svare til den faktiske fremstillingsproces frem for kun de nominelle mål vist på en tegning.
Bekræft, hvilke dimensions- og laboratorietest der er relevante for produktet. Inspektionsfrekvens, testmetoder, dokumentation og acceptkriterier bør fastlægges i henhold til den aftalte specifikation.
| Udvalgskategori | Oplysninger til bekræftelse |
|---|---|
| Materiale | PA66 eller PA66 GF25 og gældende materialekrav. |
| Profiltype | I-Type, C-Type, T-Type eller tilpasset tværsnit. |
| Dimensioner | Bredde, tykkelse, højde, hulrumsdybde og tolerancer. |
| Mekaniske egenskaber | Krav til trækstyrke, forskydningsmodstand og hårdhed. |
| Termiske egenskaber | Krav til termisk ledningsevne og dimensionsadfærd. |
| Monteringsmetode | Indførings-, rulnings- og mekaniske indgrebsbetingelser. |
| Overflade og farve | Udseende, farve og eventuelle specielle efterbehandlingskrav. |
| Leveringsformular | Lige strimler, oprullede profiler eller specificerede snitlængder. |
| Kvalitetsdokumenter | Dimensionsregistreringer, inspektionsresultater og gældende testrapporter. |
Profillængde og emballage bør også svare til kundens produktionsarrangement. Standard lige strimler kan leveres med 6 meter pr stk, mens passende oprullede profiler kan leveres med 500 meter pr rulle.
Den passende leveringsform afhænger af profilgeometrien, håndteringskrav, opbevaringsforhold og nedstrøms montageproces. Særlige skærelængder og emballagearrangementer kan bekræftes i henhold til produktkonfigurationen.
For producenter, der vurdererPolyamid Thermal Break Strips, er en komplet teknisk specifikation mere nyttig end at vælge et produkt udelukkende baseret på dets nominelle bredde eller materialenavn. At matche det faktiske aluminiumhulrum, forstærkningskrav og monteringsprocessen giver et mere pålideligt grundlag for produktvalg.
Udforsk svar på almindelige spørgsmål om polyamidmaterialer, PA66 GF25, profilstrukturer, fremstilling og kompatibilitet med aluminiumsystemer.
De er tekniske polymerprofiler installeret mellem separate aluminiumssektioner for at give termisk adskillelse i termisk knuste vinduer, døre og gardinvægsystemer. De opretholder også en mekanisk forbindelse mellem aluminiumskomponenterne.
PA66 GF25 er polyamid 66 forstærket med 25 vægtprocent glasfiber. Forstærkningen forbedrer stivhed og dimensionsstabilitet og understøtter de mekaniske krav til aluminiumsprofilsamling.
Glasfiber øger polyamidmaterialets stivhed og strukturelle egenskaber. Dens fordeling og orientering under ekstrudering kan påvirke langsgående styrke og tværgående forskydningsmodstand.
I-Type profiler har en ligetil sektion til at matche lige aluminiumsriller. C-Type-profiler svarer til buede eller trappede hulrum, mens T-Type-profiler bruger en hoved-og-stamme-struktur. Den korrekte type afhænger af den aktuelle aluminiumsekstruderingsgeometri.
De adskiller de indvendige og udvendige aluminiumssektioner med et materiale, der har lavere varmeledningsevne end aluminium. Dette afbryder den direkte metalvarmeoverførselsvej og ændrer den termiske opførsel af den samlede ramme.
Ikke automatisk. Deres mekaniske egenskaber adskiller sig, fordi glasfiberarmering ændrer materialets stivhed og dimensionelle adfærd. Udvælgelsen skal følge aluminiumssystemets design og den nødvendige materialespecifikation.
Vigtige dimensioner omfatter båndbredde, højde, tykkelse, hulrumsdybde og låsegeometri. Aluprofiltegningen eller den fysiske ekstrudering skal bruges til at bekræfte de påkrævede tværsnits- og dimensionstolerancer.
Ja. Ikke-standardtværsnit kan udvikles i henhold til aluminiumekstruderingstegninger eller fysiske profilreferencer. Tilpasning kan omfatte dimensioner, låsestrukturer, farver, skærelængder, emballage og laserkodning.
Mulige faktorer omfatter dimensionsmismatch, ukorrekt kavitetsgeometri, profiltolerancer, overfladetilstand, materialeegenskaber og monteringsudstyrsindstillinger. Den komplette profil og produktionsprocessen bør evalueres for at identificere årsagen.
Afhængigt af de gældende krav kan test omfatte tæthed, Shore-hårdhed, langsgående og tværgående trækstyrke, vandmodstand, termisk ældning og lineær ekspansion. Dimensions- og overfladeinspektioner er også vigtige under produktionen.
Ja. Standard lige profiler kan leveres med 6 meter pr stk, og passende oprullede profiler kan leveres med 500 meter pr rulle. Specifikke skærelængder kan også arrangeres i henhold til produkt- og forarbejdningskravene.
En alu-ekstruderingstegning eller fysisk profil, nødvendige dimensioner, låsestruktur, montagemetode, materialespecifikation og farvekrav er nyttige udgangspunkter for teknisk evaluering og profiludvikling.
Ja. Polyamidprofiler kan integreres i gardinvægstolper, agterspejle og andre termisk adskilte aluminiumssektioner. Deres tværsnitsdimensioner og mekaniske indgreb skal matche det specifikke gardinvægsekstruderingsdesign.
Fra PA66 GF25 standardsektioner til tilpassede I-Type, C-Type, T-Type og specialformede profiler, vi leverer profilløsninger udviklet omkring aluminiumsekstruderingsdimensioner, mekanisk indgreb og fremstillingskrav.
Udforsk vores polyamidprofilsortiment
Kontakt osfor at diskutere dine profilkravEndeligt materialevalg, dimensionelle tolerancer, monteringsforhold og termisk ydeevne bør evalueres i henhold til det specifikke aluminiumsekstruderingssystem og gældende tekniske krav.